
Các vấn đề thường gặp khi taro ren quy về 5 nhóm hiện tượng — ren trong quá rộng, ren trong quá chật, ren bị rối hoặc nhăn, bề mặt ren không nhẵn, và gãy taro — và cùng một hiện tượng có thể xuất phát từ nhiều nguyên nhân khác nhau, nên cách khắc phục đúng luôn bắt đầu bằng việc soi đúng hiện tượng trong bảng tra dưới đây.
Bảng tra nhanh: hiện tượng, nguyên nhân và cách xử lý khi taro ren
Bảng dưới đây liệt kê đủ 5 nhóm hiện tượng khi taro ren cùng nguyên nhân thường gặp và cách xử lý tương ứng — bạn tìm đúng hiện tượng đang gặp trước khi đổi taro hay chỉnh máy.
| Hiện tượng | Nguyên nhân | Cách xử lý |
|---|---|---|
| Ren trong quá rộng | Lỗ mồi quá lớn | Chọn lại mũi khoan mồi đúng cỡ |
| Lỗ mồi lệch tâm | Nâng chất lượng lỗ mồi; chuyển sang taro bù (floated) | |
| Chọn sai loại taro | Chọn taro theo đúng vật liệu và yêu cầu gia công | |
| Tiến dao dọc trục không đều | Tiến dao bằng cơ khí; dùng taro mềm (flexible) | |
| Lẹo dao (build-up edge) | Mài lại hoặc thay taro; dùng taro phủ; bôi trơn đủ | |
| Tốc độ cắt quá cao | Hạ tốc độ cắt | |
| Bôi trơn, làm mát không đủ | Kiểm tra nồng độ dầu; tăng áp và lưu lượng dung dịch | |
| Chọn sai cấp dung sai taro | Chọn taro đúng cấp dung sai | |
| Ren trong quá chật | Chọn sai cấp dung sai; taro chịu lực dọc trục quá lớn; trục chính quá cứng vững | Chọn đúng cấp dung sai; tránh ép dọc trục khi taro; dùng bầu kẹp bù dọc trục |
| Ren bị rối hoặc nhăn | Vào taro ép quá mạnh (taro xoắn phải); ép quá nhẹ (taro xoắn trái); lượng chạy máy không khớp bước ren | Giảm hoặc tăng lực ép khi vào taro; chuyển sang taro bù |
| Bề mặt ren không nhẵn | Chọn sai taro; tốc độ cắt quá cao; làm mát không đủ; thoát phoi bị nghẽn; lỗ mồi quá nhỏ; lẹo dao | Chọn đúng taro; hạ tốc độ cắt; dùng dung dịch đúng hoặc taro có lỗ dầu trong; dùng taro rãnh xoắn; chỉnh lại mũi khoan mồi; dùng taro phủ và bôi trơn đủ |
| Gãy taro | Lỗ mồi quá nhỏ; mô-men taro quá lớn; taro chạm đáy lỗ; vát mép lỗ mồi quá nhỏ hoặc lỗ lệch vị trí, lệch góc; tốc độ cắt quá cao | Chỉnh mũi khoan mồi; tăng chiều dài phần vát cắt; tăng số lưỡi cắt; kiểm tra chiều sâu lỗ mồi; dùng taro bù; kiểm tra lại lỗ mồi; hạ tốc độ cắt; dùng taro rãnh xoắn |

4 trong 5 nhóm hiện tượng ở trên có tối thiểu một nguyên nhân liên quan trực tiếp tới lỗ mồi — lỗ mồi quá lớn, quá nhỏ hoặc lệch tâm — nên phần lớn ca lỗi taro trong thực tế bắt nguồn từ khâu chuẩn bị lỗ trước khi taro chứ không phải từ bản thân cây taro. Trong 5 nhóm này, gãy taro là sự cố tốn kém hơn cả vì bạn mất luôn cả taro lẫn phôi đang gia công, nên cần soi kỹ hơn ở phần tiếp theo.
Gãy taro — sự cố tốn kém hơn cả khi ta-rô ren
Gãy taro thường không đến từ một nguyên nhân đơn lẻ mà là cộng hưởng của nhiều yếu tố: lỗ mồi, mô-men cắt, độ sâu lỗ và tốc độ cắt đều có thể là thủ phạm. Đây là sự cố tốn kém hơn cả trong số 5 nhóm hiện tượng ở bảng trên, vì bạn mất luôn cả taro lẫn phôi đang gia công, chưa kể thời gian dừng máy để lấy taro gãy ra khỏi lỗ.
Theo tài liệu lỗi taro của hãng, 5 nguyên nhân hay gặp gồm:
- Lỗ mồi quá nhỏ so với đường kính taro cần dùng
- Mô-men taro quá lớn so với khả năng chịu tải của bản thân cây taro
- Taro chạm đáy lỗ, đặc biệt khi gia công lỗ kín
- Vát mép lỗ mồi quá nhỏ, hoặc lỗ mồi lệch vị trí, lệch góc so với trục taro
- Tốc độ cắt quá cao so với khuyến nghị cho vật liệu đang gia công
Tài liệu của hãng liệt kê cách xử lý thành một nhóm giải pháp riêng, không ghép 1-1 với từng nguyên nhân ở trên. Bạn cần rà theo cả nhóm giải pháp dưới đây để loại trừ dần nguyên nhân thật sự:
- Chỉnh lại mũi khoan mồi
- Tăng chiều dài phần vát cắt
- Tăng số lưỡi cắt
- Kiểm tra chiều sâu lỗ mồi
- Dùng taro bù
- Kiểm tra lại lỗ mồi
- Hạ tốc độ cắt
- Dùng taro rãnh xoắn
4 trong 8 cách xử lý ở trên đều xoay quanh lỗ mồi — chỉnh mũi khoan mồi, kiểm tra chiều sâu lỗ mồi, kiểm tra lại lỗ mồi, và dùng taro bù để bù sai lệch khi lỗ mồi không hoàn toàn chuẩn. Cách xác định đúng đường kính lỗ khoan mồi theo từng loại taro và từng cỡ ren được trình bày chi tiết tại bài Kích thước lỗ tiêu chuẩn trước khi ta rô, gồm cả trường hợp taro cắt lẫn taro nén. Nếu mũi khoan mồi hiện tại không đúng cỡ, bạn có thể tham khảo thêm danh mục mũi khoan để chọn lại đúng cỡ cần dùng.
Qua thực tế tư vấn kỹ thuật, phần lớn ca gãy taro xưởng gặp phải đều bắt nguồn từ khâu chuẩn bị lỗ mồi chứ không phải do bản thân cây taro.
Một phần không nhỏ trong số các nguyên nhân còn lại liên quan tới dung sai ren và cách taro được kẹp trên máy — chuyện ren bị rộng hoặc bị chật cũng bắt nguồn từ đó.
Ren trong quá rộng hoặc quá chật: vấn đề dung sai và bầu kẹp
Ren trong quá rộng hoặc quá chật thường không phải do bản thân taro mòn, mà do cách máy dẫn động taro không khớp với bước ren:
- Ren quá rộng: tiến dao dọc trục không đều; chọn sai loại taro cho vật liệu đang gia công
- Ren quá chật: taro chịu lực dọc trục quá lớn; trục chính của máy quá cứng vững, khiến lượng chạy trục chính và bước ren thực tế của taro không khớp nhau
Theo tài liệu kỹ thuật của ZCC.CT về cách máy dẫn động taro, có hai kiểu vận hành khác nhau. Taro cứng (rigid tapping) áp dụng khi máy có độ chính xác tốt và lượng chạy trục chính khớp đúng bước ren — trường hợp này dùng bầu kẹp thường là đủ. Taro mềm (flexible tapping) áp dụng khi máy kém chính xác hơn; khi đó bạn cần bầu kẹp bù (floating chuck) để bù phần sai lệch giữa lượng chạy trục chính và bước ren thực tế của taro, tránh ép taro quá lực gây ren chật hoặc gãy taro.
Phương án giữ taro trên máy tùy theo cỡ taro và yêu cầu chính xác. Với taro cứng, bầu kẹp thường phù hợp cho phần lớn trường hợp. Với taro cỡ nhỏ, một phương án phổ biến trên máy CNC là dùng collet ER kẹp taro để kẹp chặt và định tâm chính xác hơn.
Khi bạn cần ren trong chính xác cao và không muốn xử lý phoi sau gia công, có thể cân nhắc mũi taro nén (forming tap). Taro nén tạo ren bằng cách ép biến dạng dẻo kim loại thay vì cắt phoi, cho thân dao khỏe và taro sát đáy lỗ kín được. Tuy nhiên taro nén chỉ phù hợp với vật liệu mềm, dẻo như thép mềm, inox hoặc hợp kim nhôm; vật liệu gang giòn, không biến dạng dẻo được để tạo ren, nên bạn không được dùng taro nén cho gang — gặp gang bắt buộc phải dùng taro cắt.
Ngoài dung sai và cách kẹp, cách taro thoát phoi trong lỗ cũng quyết định bề mặt ren có nhẵn hay không.
Bề mặt ren không nhẵn và ren bị rối, nhăn: vấn đề thoát phoi
Bề mặt ren xước hoặc ren bị rối phần lớn là chuyện phoi không thoát ra được đúng chỗ, chứ không chỉ do tốc độ cắt.
- Bề mặt ren không nhẵn: chọn sai taro; tốc độ cắt quá cao; làm mát không đủ; thoát phoi bị nghẽn trong rãnh; lỗ mồi quá nhỏ; lẹo dao
- Ren bị rối hoặc nhăn: vào taro ép quá mạnh khi dùng taro xoắn phải; ép quá nhẹ khi dùng taro xoắn trái; lượng chạy của máy không khớp với bước ren
Cách phoi thoát ra khỏi lỗ phụ thuộc vào biên dạng lỗ bạn đang taro. Ở lỗ suốt, phoi thoát theo hướng tiến dao, giúp giảm kẹt phoi và giảm xước bề mặt ren. Ở lỗ kín, phoi phải thoát ngược về phía chuôi taro; nếu phoi nghẽn lại trong rãnh, lực cắt tăng đột ngột và dễ làm hỏng cả ren lẫn taro.
Đây cũng là lý do taro rãnh xoắn thoát phoi tốt hơn taro rãnh thẳng khi gia công lỗ kín: taro rãnh xoắn có mô-men cắt nhỏ hơn, bẻ và thoát phoi tốt hơn, và taro sát đáy lỗ kín được. Ngược lại, taro rãnh thẳng phù hợp hơn với vật liệu độ cứng cao hoặc vật liệu sinh phoi vụn, gây mài mòn dụng cụ, nhưng không taro sát đáy lỗ kín được. So sánh đầy đủ giữa rãnh thẳng, rãnh xoắn và taro nén theo từng loại vật liệu và biên dạng lỗ được trình bày tại bài Cách chọn loại taro phù hợp.
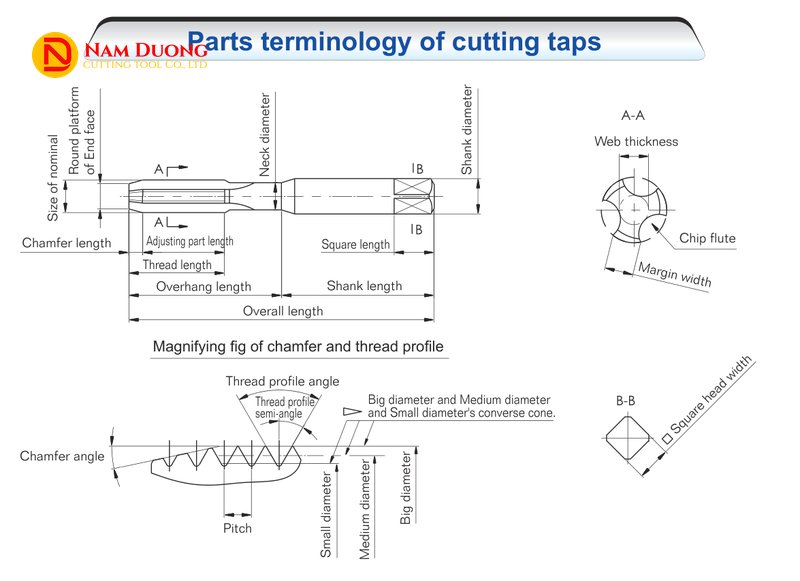
Sơ đồ bộ phận mũi taro cắt: rãnh thoát phoi, chiều dài vát cắt, bề rộng lưng răng và chuôi vuông
Khi soi nguyên nhân, bạn sẽ cần gọi đúng tên bộ phận đang có vấn đề. Sơ đồ trên là tên gọi các bộ phận của mũi taro cắt theo tài liệu kỹ thuật ZCC.CT: rãnh thoát phoi (chip flute) là nơi phoi chạy ra; chiều dài vát cắt (chamfer length) quyết định taro ăn vào lỗ dễ hay khó; bề rộng lưng răng (margin width) ảnh hưởng ma sát trong lỗ; còn chuôi vuông (square head) là phần bầu kẹp giữ để truyền mô-men.
Với lỗ kín cần thoát phoi tốt, mũi taro rãnh xoắn là lựa chọn phù hợp. Ngược lại, với vật liệu độ cứng cao hoặc sinh phoi vụn, mũi taro rãnh thẳng phù hợp hơn.
Ngay cả khi lỗ mồi, taro và tốc độ đều đúng, taro vẫn có thể mòn nhanh hoặc dính phoi nếu bôi trơn không đủ — đó là nhóm nguyên nhân tiếp theo.
Taro mòn nhanh và lẹo dao: khi nào phải hạ tốc độ cắt
Taro mòn nhanh hoặc dính phoi ở lưỡi cắt (lẹo dao) trong bảng lỗi ở trên đều quy về ba nguyên nhân lặp lại: tốc độ cắt quá cao, bôi trơn không đủ, và taro không có lớp phủ. Đây không phải một nhóm hiện tượng riêng trong tài liệu lỗi taro của hãng, mà là các nguyên nhân xuất hiện lặp lại ở cả nhóm ren trong quá rộng lẫn nhóm bề mặt ren không nhẵn — cách xử lý tương ứng cũng lặp lại: mài lại hoặc thay taro, dùng taro phủ, và bôi trơn đủ.
Khi taro mòn nhanh hoặc bị lẹo dao, ba việc bạn cần kiểm tra theo đúng thứ tự là:
- Tốc độ cắt hiện tại có nằm trong dải khuyến nghị của hãng cho loại taro và vật liệu đang gia công không
- Dung dịch bôi trơn, làm mát có đủ nồng độ dầu, đủ áp và đủ lưu lượng tới vùng cắt không
- Taro đang dùng có lớp phủ hay không — nếu chưa có, bạn có thể tham khảo thêm các dòng taro trong danh mục taro
Kiểm tra đúng thứ tự này giúp bạn khoanh vùng nguyên nhân nhanh hơn thay vì đổi cả taro lẫn dung dịch cùng lúc rồi không biết yếu tố nào thực sự giải quyết được vấn đề. Tốc độ cắt bao nhiêu là hợp lý phụ thuộc vào vật liệu và loại taro — bảng dưới đây cho con số cụ thể để đối chiếu.
Bảng tốc độ cắt Vc khi taro theo từng loại vật liệu
Tốc độ cắt Vc khi taro phụ thuộc vào cả loại taro (nén hay cắt) lẫn vật liệu gia công, theo bảng dưới đây.
| Loại taro | Vật liệu | Tốc độ cắt Vc (m/phút) |
|---|---|---|
| Taro nén | Thép không gỉ, thép mềm | 5–20 |
| Taro nén | Hợp kim nhôm | 20–50 |
| Taro nén | Hợp kim nhôm đúc (Si < 10%) | 15–40 |
| Taro cắt | Gang xám | 15–30 |
| Taro cắt | Gang cầu | 10–20 |
| Taro cắt | Hợp kim nhôm | 20–50 |
| Taro cắt | Hợp kim nhôm đúc (Si < 10%) | 20–45 |
| Taro cắt | Hợp kim nhôm đúc (Si ≥ 10%) | 15–40 |
Lượng chạy khi vào dao nhỏ hơn 70% lượng chạy khi cắt ren, và tỉ lệ thuận với đường kính taro. Thông số trong bảng trên áp dụng cho dụng cụ rãnh xoắn; nếu bạn dùng taro rãnh thẳng, cần giảm cả lượng chạy lẫn tốc độ cắt 20–40% so với bảng.
Bảng trên trích từ tài liệu chế độ cắt (cutting parameters) do ZCC.CT công bố cho dòng taro nén và taro cắt.
Tốc độ đúng vẫn cần đi kèm bôi trơn đủ, nếu không taro vẫn mòn nhanh dù chạy đúng dải Vc.

Bôi trơn và làm mát khi taro ren
Bôi trơn không đủ là nguyên nhân xuất hiện lặp lại trong hầu hết các nhóm lỗi ở trên, từ ren trong quá rộng, bề mặt ren không nhẵn, đến taro mòn nhanh và lẹo dao ở mục trên — đây là nguyên nhân xuyên suốt chứ không riêng của một nhóm hiện tượng nào.
Nguyên tắc chọn và pha dung dịch tưới nguội khi gia công nói chung được trình bày tại bài Dung dịch tưới nguội khi phay, khoan; trong phạm vi taro, 3 điểm cần chú ý riêng là:
- Kiểm tra nồng độ dầu trong dung dịch làm mát đang dùng
- Tăng áp và tăng lưu lượng dung dịch tới vùng cắt
- Với taro khó thoát phoi, ví dụ lỗ kín hoặc vật liệu sinh phoi dây dài, cân nhắc dùng taro có lỗ dầu trong để đưa dung dịch làm mát trực tiếp tới vùng cắt
Bôi trơn không đủ khiến ma sát giữa taro và ren tăng lên, gây lẹo dao và làm bề mặt ren xước nhanh hơn dù tốc độ cắt và lỗ mồi đều đã đúng. Đội ngũ kỹ thuật Nam Dương có thể tư vấn loại dung dịch làm mát và cách bố trí vòi tưới phù hợp theo từng vật liệu và cỡ taro đang dùng.

Những câu hỏi dưới đây tổng hợp lại các tình huống cụ thể hay gặp khi taro ren.
Câu hỏi thường gặp về lỗi khi taro ren
Vì sao taro hay bị gãy khi ta-rô ren?
Gãy taro thường do lỗ mồi quá nhỏ, taro chạm đáy lỗ kín, hoặc mô-men cắt vượt quá khả năng chịu tải của taro. Đây là ba nguyên nhân hay gặp trong số năm nguyên nhân được liệt kê ở mục Gãy taro phía trên, cùng với vát mép lỗ mồi quá nhỏ hoặc lỗ lệch vị trí, lệch góc, và tốc độ cắt quá cao. Xem đầy đủ cách xử lý ở mục đó.
Taro bị mẻ hoặc mẻ răng taro thì do đâu?
Mẻ răng taro thường gắn với kiểu rãnh thoát phoi và thời điểm rút taro ra khỏi lỗ, chứ không phải một nhóm hiện tượng riêng trong bảng lỗi ở trên. Theo tài liệu của hãng, taro rãnh xoắn có lưỡi cắt kém khỏe hơn taro rãnh thẳng và dễ mẻ răng khi rút taro ra khỏi lỗ; ngược lại taro rãnh thẳng có lưỡi cắt khỏe hơn, phù hợp với vật liệu độ cứng cao, vật liệu sinh phoi vụn hoặc vật liệu gây mài mòn — dùng nhầm taro rãnh xoắn cho những vật liệu này dễ khiến taro bị mẻ. Ngoài kiểu rãnh, mẻ răng cũng có thể bắt nguồn từ các nguyên nhân đã nêu ở các mục trên: thoát phoi bị nghẽn (xem mục thoát phoi), taro chạm đáy lỗ hoặc lỗ mồi lệch vị trí, lệch góc (xem mục gãy taro), và tốc độ cắt quá cao (xem mục taro mòn nhanh).
Có mấy loại taro theo rãnh thoát phoi, và khi nào dùng loại nào?
Có ba nhóm taro theo cách tạo ren và thoát phoi: rãnh thẳng, rãnh xoắn và taro nén. Rãnh thẳng phù hợp vật liệu độ cứng cao hoặc sinh phoi vụn; rãnh xoắn phù hợp lỗ kín và vật liệu sinh phoi dây dài; taro nén phù hợp vật liệu mềm, dẻo và không sinh phoi. Xem so sánh đầy đủ ở mục thoát phoi phía trên.
Taro chạy tốc độ cắt bao nhiêu là hợp lý theo từng vật liệu?
Tốc độ cắt hợp lý khác nhau theo vật liệu và loại taro. Ví dụ, taro nén cho hợp kim nhôm chạy 20–50 m/phút, trong khi taro cắt cho gang cầu chỉ chạy 10–20 m/phút. Nếu bạn dùng taro rãnh thẳng thay vì rãnh xoắn, cần giảm cả lượng chạy lẫn tốc độ cắt 20–40% so với bảng. Xem đầy đủ 8 dòng vật liệu ở bảng tốc độ cắt phía trên.
Ren taro bị rộng hoặc bị chật có khắc phục được không?
Có. Ren quá rộng thường sửa được bằng cách kiểm tra lại lỗ mồi và cấp dung sai taro đang dùng. Ren quá chật thường do ép dọc trục quá lớn khi trục chính quá cứng vững, cần chuyển sang bầu kẹp bù dọc trục (floating chuck) để giảm lực ép. Chi tiết ở mục dung sai và bầu kẹp phía trên.
Taro nén (ép ren) có dùng được cho gang không?
Không. Taro nén chỉ phù hợp với vật liệu mềm, dẻo như thép mềm, inox hoặc hợp kim nhôm. Với gang, do vật liệu giòn, không biến dạng dẻo được để tạo ren, bạn bắt buộc phải dùng taro cắt — dùng nhầm taro nén cho gang sẽ gây vỡ mẻ ren thay vì tạo ren.
Có nên taro bằng tay để giảm nguy cơ gãy taro không?
Có thể, với lỗ nhỏ hoặc khi cần cảm nhận lực bằng tay. Bạn có thể dùng mũi taro tay kết hợp tay quay taro để kiểm soát lực bằng cảm giác tay và dừng kịp khi taro bắt đầu kẹt. Tuy nhiên taro tay không thay thế được việc chuẩn bị lỗ mồi đúng cỡ — taro vẫn phải đặt vuông góc với mặt lỗ và lỗ mồi vẫn phải đúng kích thước. Nếu sau khi đối chiếu bảng tra vẫn chưa xác định đúng nguyên nhân, bạn có thể liên hệ đội ngũ kỹ thuật Nam Dương qua hotline 0911 066 515 để được tư vấn theo đúng vật liệu và máy đang dùng.
Bài viết cùng chủ đề
-
 Thép Gió (HSS) Là Gì? Ký Hiệu, Độ Cứng, Phân Loại, Ứng Dụng
-
 Máy Phay Vạn Năng Là Gì? Cấu Tạo, Nguyên Lý Hoạt Động Và Ứng Dụng Chi Tiết
-
 Máy Phay Cơ Là Gì? Cấu Tạo, Nguyên Lý Hoạt Động, Phân Loại & Hướng Dẫn Sử Dụng Chi Tiết (2026)
-
 Máy CNC 6 Trục Là Gì? Tìm Hiểu Cấu Tạo, Ứng Dụng Thực Tế & Xu Hướng Công Nghệ 2026
-
 Máy CNC 4 Trục Là Gì? Cấu Tạo, Nguyên Lý & Ứng Dụng Đột Phá 2026
-
 Máy CNC 5 Trục Là Gì? Hướng Dẫn Chi Tiết A-Z Và Giải Pháp Tối Ưu Hiệu Suất 2026