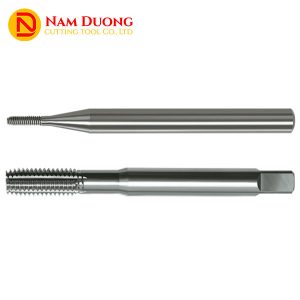


Mũi taro xoắn là mũi taro máy có rãnh thoát phoi xoắn phải, dùng để cắt ren trong cho lỗ đã khoan mồi trên máy khoan, máy taro hoặc máy CNC. Trong lỗ kín, phoi theo rãnh xoắn đi ngược về phía chuôi, nên taro xoắn hợp với lỗ kín. Rãnh xoắn cũng hợp với vật liệu sinh phoi dây dài như thép carbon, thép hợp kim, inox, nhôm và kim loại màu dẻo.

Mũi Taro Máy Rãnh Xoắn Khác Mũi Taro Tay Ở Điểm Nào
Mũi taro máy là mũi taro được máy dẫn động, còn mũi taro tay quay bằng tay quay và thợ phải đảo chiều định kỳ để bẻ phoi. Máy điều khiển tốc độ quay và lượng chạy, nên taro bằng máy nhanh hơn. Đuôi vuông ở chuôi truyền mô-men.
| Tiêu chí | Mũi taro máy rãnh xoắn | Mũi taro tay |
|---|---|---|
| Dẫn động | Máy khoan, máy taro, máy CNC | Tay quay |
| Phoi | Rãnh xoắn dẫn phoi đi | Thợ đảo chiều để bẻ phoi |
| Phần vát (dòng Nam Dương cung cấp) | 3P (3 bước ren) cho lỗ suốt, 1,5P cho lỗ kín | Bộ cây có phần vát dài ngắn khác nhau |
Khi Nào Chọn Mũi Taro Xoắn: Lỗ Kín Và Vật Liệu Sinh Phoi Dây Dài
Chọn mũi taro xoắn khi lỗ là lỗ kín hoặc lỗ suốt dài, khi vật liệu sinh phoi dây dài như thép, inox, nhôm, hoặc khi thành lỗ có rãnh dọc. Ba điều kiện đó là chỗ rãnh xoắn khác rãnh thẳng.
Lỗ Kín: Phoi Đi Ngược Về Phía Chuôi
Trong lỗ kín, phoi không có lối ra phía trước nên theo rãnh xoắn đi ngược về phía chuôi, không tích ở đáy lỗ. Ở lỗ suốt, phoi thoát theo hướng tiến dao. Rãnh xoắn còn cho phép taro sát đáy lỗ kín. Ở dòng Nam Dương cung cấp, bản lỗ kín (ký hiệu S) có phần vát 1,5P, còn bản lỗ suốt vát 3P.
Thép, Thép Hợp Kim Và Inox: Phoi Dây Dài
Thép carbon, thép hợp kim và inox sinh phoi dây dài, nên mũi taro xoắn là loại thường dùng cho lỗ kín ở các vật liệu này. Inox có dòng mũi taro xoắn riêng cho lỗ kín. Ở lỗ suốt, các vật liệu này dùng được mũi taro thẳng mũi xoắn, loại đẩy phoi về phía trước. Vật liệu mềm, dẻo còn có thể taro bằng mũi taro nén, là sản phẩm khác với mũi taro xoắn.
Mũi Taro Nhôm Và Kim Loại Màu Dẻo
Hợp kim nhôm sinh phoi dài và dạng dây, nên với lỗ kín dùng mũi taro xoắn để kéo phoi ra khỏi lỗ. Rãnh xoắn cũng dùng cho các kim loại màu dẻo như đồng. Dòng mũi taro nhôm rãnh xoắn Nam Dương cung cấp có một số cỡ có bản làm mát trong. Với nhôm đúc, tốc độ cắt tra theo hàm lượng silic ở bảng tốc độ cắt của dòng nhôm.
Gang: Thường Dùng Mũi Taro Thẳng, Một Số Dòng Xoắn Riêng Cho Gang
Gang sinh phoi vụn nên lựa chọn thông dụng cho gang là mũi taro thẳng. Một số dòng mũi taro xoắn riêng cho gang và gang cầu vẫn được làm, trong đó có dòng gang Nam Dương cung cấp; nên chọn dòng xoắn này khi lỗ là lỗ kín hoặc lỗ suốt dài.
Cấu Tạo Mũi Taro Xoắn Đọc Trên Bản Vẽ
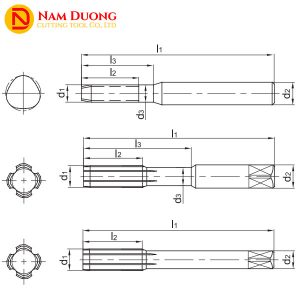
Mũi taro xoắn gồm phần vát để vào lỗ, phần ren, rãnh xoắn phải, đoạn thắt nhỏ sau phần ren ở các cỡ nhỏ và chuôi đuôi vuông. Số răng, đoạn vát và chuôi khác nhau theo cỡ ren, nên cần tra từng cỡ.

Phần Vát, Phần Ren Và Rãnh Xoắn Phải
Ở dòng Nam Dương cung cấp, phần vát dài 3 bước ren ở bản lỗ suốt và 1,5 bước ren ở bản lỗ kín (S), đi cùng rãnh xoắn phải. Phần ren có biên dạng 60°, với hai cấp chính xác 6H và 6HX.
Số Răng, Đoạn Thắt Và Đuôi Vuông
Cỡ M3–M8 có 3 răng, cỡ M10–M16 có 4 răng, và mọi cỡ đều có đuôi vuông ở cuối chuôi. Ở M3–M10, hình vẽ có đoạn thắt nhỏ sau phần ren, còn M12–M16 không có đoạn này. Ở M8, M10 và M12, trị số a×a lần lượt là 6,2, 8 và 7.
Chuôi M12–M16 Nhỏ Hơn Cỡ Ren, Trùng DIN 371 Và DIN 376
Từ cỡ M12, chuôi mũi taro nhỏ hơn cỡ ren: M12 chuôi Ø9, M14 chuôi Ø11, M16 chuôi Ø12. Kích thước chuôi M3, M4, M5, M6, M8, M10 trùng chuẩn DIN 371; M12, M14, M16 trùng chuẩn DIN 376. Trước khi đặt, cần chọn bầu kẹp hoặc collet khớp chuẩn chuôi, ví dụ collet ER kẹp taro.
Bảng Kích Thước Và Lỗ Khoan Mồi Mũi Taro Xoắn M3–M16
Dòng mũi taro xoắn Nam Dương cung cấp có 18 quy cách từ M3 đến M16; lỗ khoan mồi bằng cỡ ren trừ bước ren. Hình 1 áp dụng cho cỡ M3–M10, Hình 2 cho cỡ M12–M16.
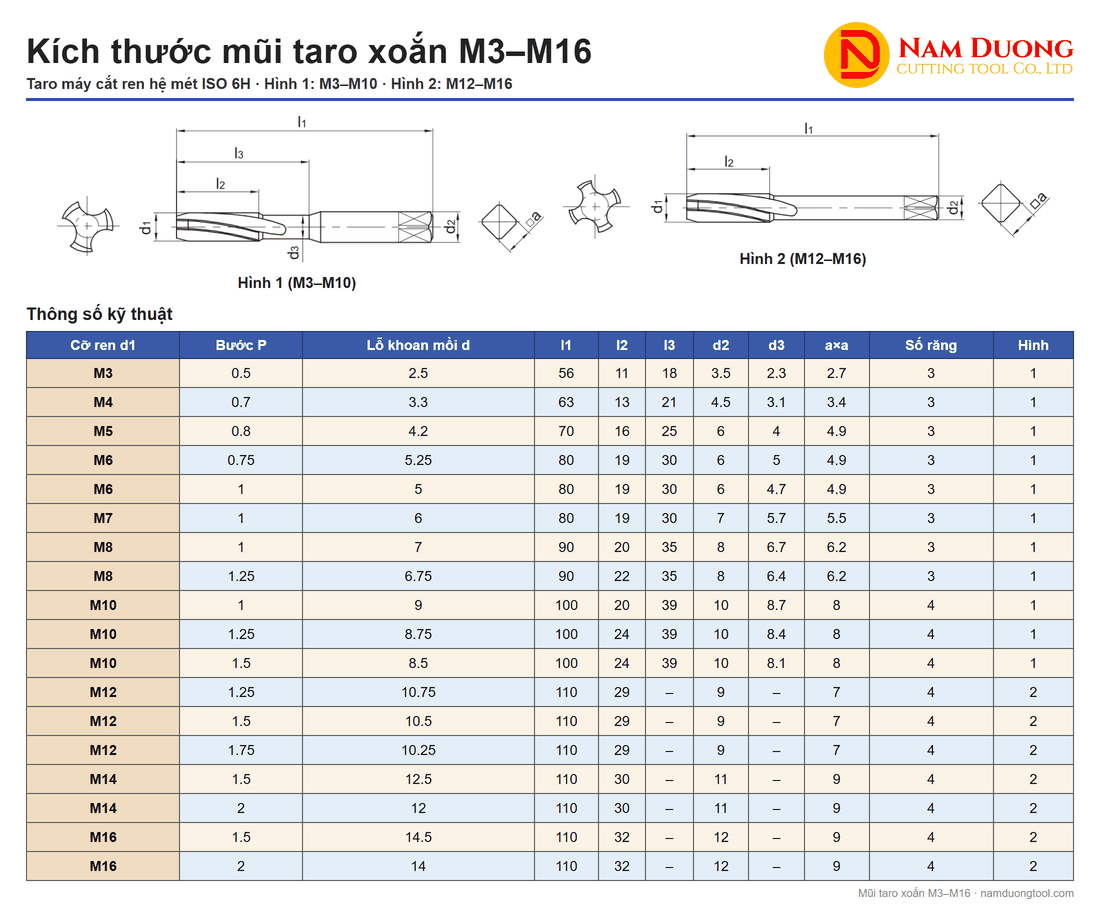
| Cỡ ren d1 | Bước P | Lỗ khoan mồi d | l1 | l2 | l3 | d2 | d3 | a×a | Số răng | Hình |
|---|---|---|---|---|---|---|---|---|---|---|
| M3 | 0.5 | 2.5 | 56 | 11 | 18 | 3.5 | 2.3 | 2.7 | 3 | 1 |
| M4 | 0.7 | 3.3 | 63 | 13 | 21 | 4.5 | 3.1 | 3.4 | 3 | 1 |
| M5 | 0.8 | 4.2 | 70 | 16 | 25 | 6 | 4 | 4.9 | 3 | 1 |
| M6 | 0.75 | 5.25 | 80 | 19 | 30 | 6 | 5 | 4.9 | 3 | 1 |
| M6 | 1 | 5 | 80 | 19 | 30 | 6 | 4.7 | 4.9 | 3 | 1 |
| M7 | 1 | 6 | 80 | 19 | 30 | 7 | 5.7 | 5.5 | 3 | 1 |
| M8 | 1 | 7 | 90 | 20 | 35 | 8 | 6.7 | 6.2 | 3 | 1 |
| M8 | 1.25 | 6.75 | 90 | 22 | 35 | 8 | 6.4 | 6.2 | 3 | 1 |
| M10 | 1 | 9 | 100 | 20 | 39 | 10 | 8.7 | 8 | 4 | 1 |
| M10 | 1.25 | 8.75 | 100 | 24 | 39 | 10 | 8.4 | 8 | 4 | 1 |
| M10 | 1.5 | 8.5 | 100 | 24 | 39 | 10 | 8.1 | 8 | 4 | 1 |
| M12 | 1.25 | 10.75 | 110 | 29 | – | 9 | – | 7 | 4 | 2 |
| M12 | 1.5 | 10.5 | 110 | 29 | – | 9 | – | 7 | 4 | 2 |
| M12 | 1.75 | 10.25 | 110 | 29 | – | 9 | – | 7 | 4 | 2 |
| M14 | 1.5 | 12.5 | 110 | 30 | – | 11 | – | 9 | 4 | 2 |
| M14 | 2 | 12 | 110 | 30 | – | 11 | – | 9 | 4 | 2 |
| M16 | 1.5 | 14.5 | 110 | 32 | – | 12 | – | 9 | 4 | 2 |
| M16 | 2 | 14 | 110 | 32 | – | 12 | – | 9 | 4 | 2 |
Mũi Taro M8, M10, M12: Bước Ren, Lỗ Khoan Mồi Và Kích Thước
Mũi taro M8 bước thô 1,25 khoan lỗ mồi 6,75; mũi taro M10 bước 1,5 khoan lỗ 8,5; mũi taro M12 bước 1,75 khoan lỗ 10,25.
| Thông số | M8 | M10 | M12 |
|---|---|---|---|
| Bước thô | 1,25 | 1,5 | 1,75 |
| Lỗ khoan mồi bước thô | 6,75 | 8,5 | 10,25 |
| Bước mịn có mã (lỗ mồi) | 1 (7) | 1,25 (8,75) và 1 (9) | 1,5 (10,5) và 1,25 (10,75) |
| l1 | 90 | 100 | 110 |
| l2 theo bước thô | 22 | 24 | 29 |
| d2 · a×a | 8 · 6,2 | 10 · 8 | 9 · 7 |
| Số răng | 3 | 4 | 4 |
Lỗ mồi tra theo cỡ ren và bước ren. Bảng tra lỗ khoan đủ từ M1 đến M64 có trong bài Bảng tra lỗ khoan tiêu chuẩn trước khi ta rô.
Lượng Chạy Dao Khi Taro Máy: Bước Ren Mỗi Vòng
Khi taro cứng, tức máy đồng bộ lượng chạy trục với bước ren, lượng chạy dao mỗi vòng bằng bước ren, nên lượng chạy mỗi phút F bằng bước ren P nhân số vòng quay mỗi phút n: F = P × n. Ở chế độ lượng chạy mỗi vòng, F nhập thẳng bằng bước ren.
Máy kém chính xác dùng bầu kẹp bù để bù sai lệch. Xưởng chưa có máy CNC đồng bộ trục chính có thể taro trên máy taro, ví dụ máy taro khí nén.

So Sánh Mũi Taro Xoắn Và Mũi Taro Thẳng
So với mũi taro thẳng, mũi taro xoắn có mô-men cắt nhỏ hơn, thoát phoi tốt hơn và taro được sát đáy lỗ kín, đổi lại lưỡi cắt kém khỏe hơn.
| Tiêu chí | Mũi taro xoắn | Mũi taro thẳng |
|---|---|---|
| Mô-men cắt | Nhỏ | Lớn |
| Bẻ và thoát phoi | Tốt | Kém hơn |
| Taro sát đáy lỗ kín | Được | Không được |
| Độ khỏe lưỡi cắt | Kém khỏe hơn; dễ mẻ răng khi rút ra | Khỏe; dễ mài lại |
| Nên dùng khi | Lỗ suốt dài và lỗ kín; phoi dây dài; lỗ có rãnh dọc ở thành trong | Vật liệu độ cứng cao; phoi vụn; vật liệu gây mài mòn; lỗ suốt và lỗ kín |
Mũi taro xoắn vào lỗ mồi dễ. Chuyển từ rãnh xoắn sang rãnh thẳng thì phải giảm cả lượng chạy lẫn tốc độ cắt. Để chọn giữa các loại rãnh theo lỗ và vật liệu, đọc bài Mũi taro thẳng, xoắn, nén: chọn theo lỗ và vật liệu.


Lỗi Dễ Gặp Khi Taro Bằng Mũi Taro Xoắn
Bốn lỗi dễ gặp khi taro bằng mũi taro xoắn là lỗ mồi sai cỡ, mẻ răng khi rút ra, vào dao quá nhanh và dùng nhầm bản vát cho lỗ kín.
- Lỗ khoan mồi lệch cỡ: lấy cỡ ren trừ bước ren, ví dụ M10 bước 1,5 khoan lỗ 8,5.
- Mẻ răng khi rút ra: mũi taro xoắn dễ mẻ răng ở bước rút taro khỏi lỗ.
- Vào dao quá nhanh: lượng chạy lúc vào dao cần chậm hơn lúc cắt ren.
- Bản vát không hợp lỗ: lỗ kín nên dùng bản S (phần vát 1,5P) thay cho bản vát 3P.
Gãy taro và ren xấu còn nhiều nguyên nhân khác, được phân tích trong bài khắc phục các vấn đề thường gặp khi taro ren.
Mã Đặt Hàng Mũi Taro Xoắn
Mã đặt hàng của mũi taro xoắn gồm họ mã, vật liệu, làm mát, kiểu lỗ, cỡ ren và cấp chính xác.
Cách Đọc Mã 4201C-M8*1.25-6H
Mã 4201C-M8*1.25-6H đọc theo thứ tự: dụng cụ tạo ren, chuôi thẳng có đuôi vuông, taro cắt, rãnh xoắn phải, vật liệu gang.
| Vị trí | Ký hiệu | Nghĩa |
|---|---|---|
| 1 | 4 | Dụng cụ tạo ren |
| 2 | 2 | Chuôi thẳng có đuôi vuông |
| 3 | 0 | Taro cắt |
| 4 | 1 | Rãnh xoắn phải (số 2 là rãnh thẳng) |
| 5 | A hoặc C | A là hợp kim nhôm; C là gang |
| 6 | Để trống hoặc C | Để trống là làm mát ngoài; C là làm mát trong |
| 7 | Để trống hoặc S | Để trống là gia công lỗ suốt; S là gia công lỗ kín |
| Sau | M8*1.25 | Cỡ ren × bước ren |
| Cuối | 6H hoặc 6HX | 6H là cấp chính xác theo ren hệ mét ISO; 6HX là ren thông dụng |
Mã Mẫu Cỡ M8, M10, M12 (Bước Thô)
Ba cỡ M8, M10 và M12 bước thô có mã gang và mã nhôm, mỗi loại có bản lỗ suốt và bản lỗ kín (S).
| Cỡ ren | Dòng gang (lỗ suốt · lỗ kín) | Dòng nhôm (lỗ suốt · lỗ kín) |
|---|---|---|
| M8×1,25 | 4201C-M81.25-6H · 4201CS-M81.25-6H | 4201A-M81.25-6H · 4201AS-M81.25-6H |
| M10×1,5 | 4201C-M101.5-6H · 4201CS-M101.5-6H | 4201A-M101.5-6H · 4201AS-M101.5-6H |
| M12×1,75 | 4201C-M121.75-6H · 4201CS-M121.75-6H | 4201A-M121.75-6H · 4201AS-M121.75-6H |
Biến Thể Theo Từng Cỡ Ren
Mỗi cỡ ren có 2, 4 hoặc 6 mã trong mỗi dòng (gang hoặc nhôm), từ bản 6H lỗ suốt đến bản làm mát trong lỗ kín (S).
- 6 mã: M6×1, M8×1,25, M10×1,5, M12×1,75. Gồm 4 mã 6H và 6HX × lỗ suốt / lỗ kín, thêm 2 mã làm mát trong chỉ ở cấp 6H (lỗ suốt và lỗ kín): …CC-…-6H và …CCS-…-6H ở dòng gang, …AC-…-6H và …ACS-…-6H ở dòng nhôm.
- 4 mã: M3×0,5, M4×0,7, M5×0,8, M6×0,75, M16×2. Gồm 6H và 6HX × lỗ suốt / lỗ kín, không có bản làm mát trong.
- 2 mã: M7×1, M8×1, M10×1, M10×1,25, M12×1,25, M12×1,5, M14×1,5, M14×2, M16×1,5. Chỉ có 6H × lỗ suốt / lỗ kín.
Cả hai dòng gang và nhôm dùng grade YK40F. Ngoài hai dòng gang và nhôm này, còn có dòng VMT-S: mũi taro máy rãnh xoắn bằng thép gió HSS-EV, dải M3 đến M20.
Tốc Độ Cắt Của Hai Dòng Mũi Taro Xoắn Cho Gang Và Nhôm
Tốc độ cắt Vc khuyến nghị của dòng mũi taro xoắn cho gang là 15–30 m/phút với gang xám và 10–20 với gang cầu; dòng cho hợp kim nhôm là 20–50 m/phút.
| Vật liệu (dòng gang · dòng nhôm) | Vc, m/phút |
|---|---|
| Gang xám | 15–30 |
| Gang cầu | 10–20 |
| Hợp kim nhôm | 20–50 |
| Hợp kim nhôm đúc (hàm lượng silic dưới 10%) | 20–45 |
| Hợp kim nhôm đúc (hàm lượng silic từ 10% trở lên) | 15–40 |
- Lượng chạy khi vào dao nhỏ hơn 70% lượng chạy khi cắt ren, và tỉ lệ thuận với đường kính taro.
- Các tốc độ cắt này áp cho rãnh xoắn; dùng rãnh thẳng thì giảm cả lượng chạy lẫn Vc 20–40%.
Đổi Vc sang vòng quay bằng công thức n = 1000 × Vc / (π × d1), với d1 là cỡ ren; lượng chạy F = P × n. Hai ví dụ được tính từ công thức, với Vc chọn trong dải để minh họa.
| Ví dụ | Vc, m/phút | n, vòng/phút | F, mm/phút |
|---|---|---|---|
| M10 bước 1,5, hợp kim nhôm | 30 | ≈ 955 | ≈ 1.430 |
| M8 bước 1,25, gang xám | 20 | ≈ 796 | ≈ 995 |
Câu Hỏi Thường Gặp Về Mũi Taro Xoắn
Mũi Taro M10 Khoan Lỗ Mồi Bao Nhiêu?
Mũi taro M10 bước thô 1,5 khoan lỗ mồi 8,5. Lỗ mồi bằng cỡ ren trừ bước ren, nên bước 1,25 khoan lỗ 8,75 và bước 1 khoan lỗ 9. Bước ren nằm ngay trong mã, ví dụ M10*1.5.
Mũi Taro Xoắn Dùng Cho Lỗ Suốt Được Không?
Được, mũi taro xoắn dùng được cho lỗ suốt, đặc biệt là lỗ suốt dài. Phoi trong lỗ suốt thoát theo hướng tiến dao; ở dòng Nam Dương cung cấp, bản lỗ suốt không có chữ S và phần vát 3P. Rãnh thẳng cũng dùng được cho lỗ suốt, nên cần cân cả vật liệu lẫn dạng phoi: phoi dây dài hợp rãnh xoắn, phoi vụn hợp rãnh thẳng.
6H Và 6HX Khác Nhau Thế Nào?
6H là cấp chính xác theo ren hệ mét ISO, còn 6HX là bản dành cho ren thông dụng. Ở dòng Nam Dương cung cấp, cấp 6HX có ở 9 trong 18 quy cách, còn 9 quy cách còn lại chỉ có 6H.
Mũi Taro Xoắn Hay Mũi Taro Thẳng Cho Lỗ Kín?
Khi ren cần chạy sát đáy lỗ kín thì chọn mũi taro xoắn, vì mũi taro thẳng không taro sát đáy lỗ kín được. Rãnh xoắn dẫn phoi ngược về phía chuôi nên phoi không tích ở đáy lỗ. Mũi taro thẳng chỉ hợp lỗ kín khi ren không cần sát đáy.
Mũi Taro Xoắn Có Taro Được Thép Và Inox Không?
Có, thép và inox là nhóm vật liệu chủ yếu của mũi taro xoắn, vì chúng sinh phoi dây dài mà rãnh xoắn dẫn ra khỏi lỗ kín. Inox còn có dòng mũi taro xoắn riêng cho lỗ kín.
Liên Hệ Tư Vấn Và Báo Giá Mũi Taro Xoắn
Mua mũi taro xoắn chính hãng tại Nam Dương, đơn vị cung cấp dụng cụ cắt từ năm 2011: liên hệ ngay hotline 0911 066 515 hoặc email sale@namduongtool.com để được tư vấn và báo giá. Các loại taro khác xem tại danh mục Taro.