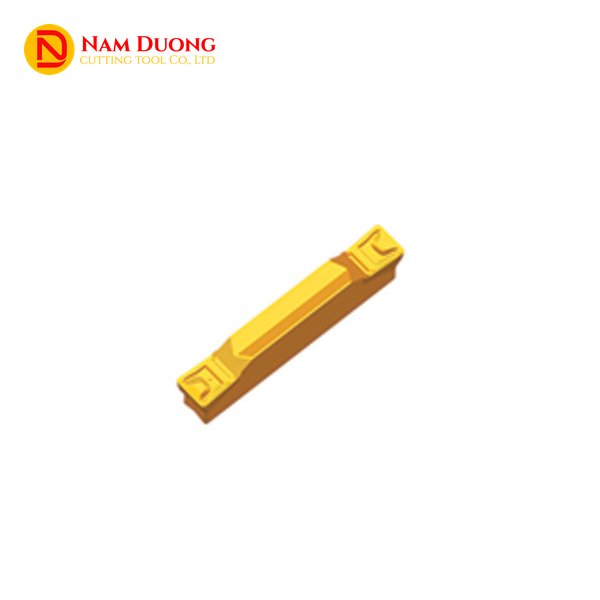


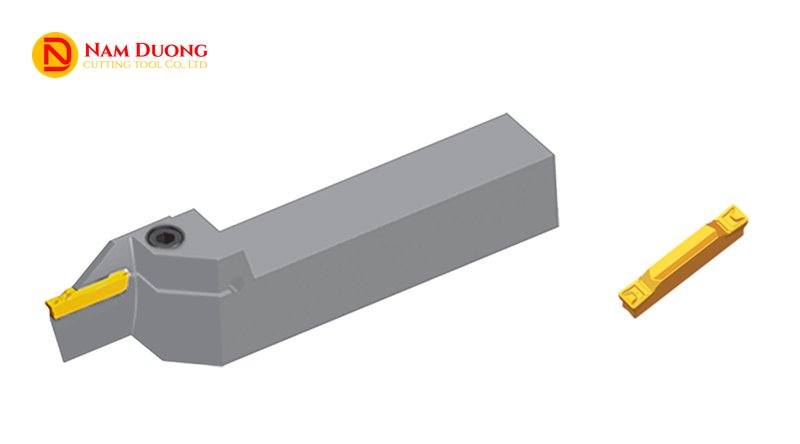
Mảnh tiện rãnh ZTGD0404 là mảnh hợp kim hai đầu cắt, lưỡi rộng 4,0 mm, kẹp bằng vít trên cán dao. ZTGD0404 được dùng để xẻ rãnh ngoài, rãnh trong, rãnh mặt đầu và tiện dọc sau khi xẻ rãnh trên thép, inox và gang; trên cán tiện rãnh ngoài, mảnh còn cắt đứt được phôi nhỏ.
Trong mã, chữ G là mã rãnh định vị ứng với 4,0 mm, hai cặp số 04 là bề rộng lưỡi 4,0 mm và bán kính mũi 0,4 mm. Nam Dương cung cấp mảnh ZTGD0404 với hai kiểu rãnh bẻ phoi, cạnh cong và cạnh thẳng, cho cán tiện rãnh ngoài, rãnh trong và rãnh mặt đầu rộng 4 mm.
Đặc Điểm Mảnh Tiện Rãnh ZTGD0404
ZTGD0404 là mảnh tiện rãnh hai đầu cắt cho rãnh rộng 4 mm, có hai kiểu rãnh bẻ phoi đa dụng là -MG và -MM, dùng trên thép, inox và gang.
- Hai đầu cắt, lưỡi rộng 4,0 mm: chữ D trong mã là hai lưỡi, nên mỗi mảnh có hai đầu cắt cùng rộng 4,0 mm.
- R 0,4 và La max 22: La max là chiều sâu cắt tối đa của mảnh (22 mm), và hai số này giống nhau ở -MG và -MM; cỡ 3 mm cùng họ có R 0,3 và La max 17.
- Một mảnh, nhiều việc: rãnh ngoài, rãnh trong, rãnh mặt đầu và tiện dọc sau khi xẻ rãnh dùng chung một mã mảnh, chỉ đổi kiểu cán. Các mảnh rãnh và cắt đứt khác: Mảnh tiện rãnh, mảnh tiện cắt đứt.
- Hai kiểu rãnh bẻ phoi đa dụng: G là cạnh cong, M là cạnh thẳng, và cả hai dùng cho nhiều vật liệu theo bảng.
- Rãnh định vị G, kẹp vít: mảnh nằm trong rãnh định vị của cán và được kẹp bằng vít từ trên.
- Chiều sâu rãnh còn do cán: cán rãnh ngoài có ar max 13 hoặc 22 mm, cán rãnh trong 8–13 mm, vì vậy bạn nên xét chiều sâu thực tế cùng cán đang gá, không chỉ theo La max 22 của mảnh.
Đọc Mã ZTGD0404-MG Từ Trái Sang Phải
| Phần của mã | Ký tự | Nghĩa |
|---|---|---|
| Hai chữ đầu | ZT | Mảnh tiện rãnh và tiện |
| Chữ thứ ba | G | Mã rãnh định vị; G ứng với 4,0 mm, F ứng với 3,0 mm (dãy A, B, E, F, G, H, K, L ứng với 1,5 · 2,0 · 2,5 · 3,0 · 4,0 · 5,0 · 6,0 · 8,0 mm) |
| Chữ thứ tư | D | Hai lưỡi cắt (chữ S là một lưỡi) |
| Cặp số đầu | 04 | Bề rộng lưỡi 4,0 mm |
| Cặp số sau | 04 | Bán kính mũi 0,4 mm |
| Chữ thứ nhất sau dấu gạch | M | Cấp dung sai M (chữ E là cấp E) |
| Chữ thứ hai sau dấu gạch | G hoặc M | Rãnh bẻ phoi đa dụng: G cạnh cong, M cạnh thẳng (chữ F là rãnh bẻ phoi đặc biệt) |
Chọn ZTGD0404-MG Hay ZTGD0404-MM Theo Rãnh Bẻ Phoi Và Dung Sai
ZTGD0404-MM thường được xét khi rãnh cần dung sai ±0,04 và lượng chạy dao cao hơn, còn ZTGD0404-MG khi cần rãnh bẻ phoi cạnh cong với dung sai +0,1/0.
| Tiêu chí | ZTGD0404-MG | ZTGD0404-MM |
|---|---|---|
| Rãnh bẻ phoi | Cạnh cong, đa dụng | Cạnh thẳng, đa dụng |
| S | 4,0 (+0,1/0) | 4,0 ±0,04 |
| R | 0,4 (±0,10) | 0,4 (±0,1) |
| La max | 22 | 22 |
| Số lưỡi | 2 | 2 |
Lượng chạy dao của -MM có trần cao hơn dải chung (cột không có hậu tố): cắt rãnh 0,25 so với 0,2 mm/vòng, tiện dọc 0,3 so với 0,25 mm/vòng.
Thông Số Mảnh Tiện Rãnh ZTGD0404
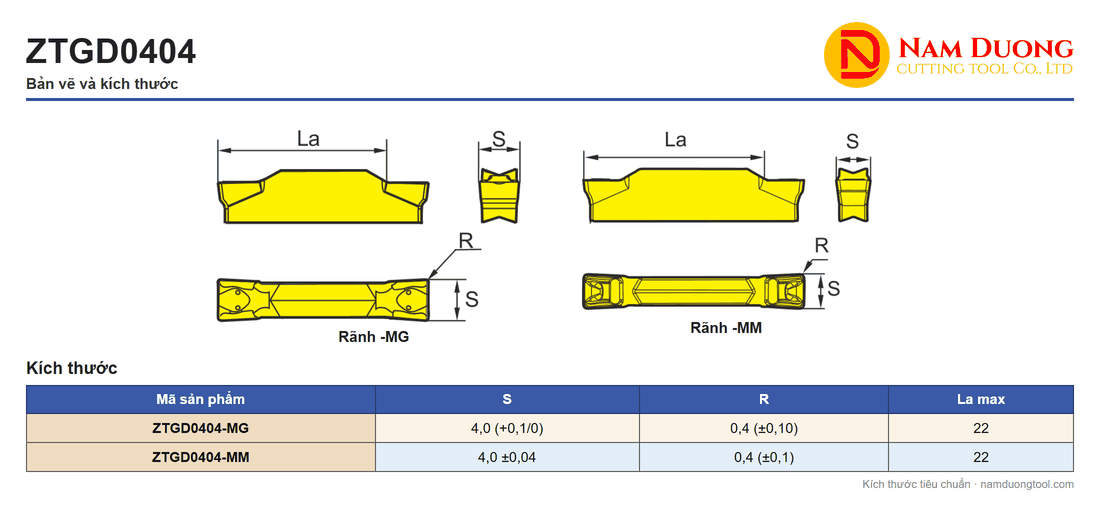
| Mã sản phẩm | Số lưỡi | S | R | La max | Rãnh bẻ phoi |
|---|---|---|---|---|---|
| ZTGD0404-MG | 2 | 4,0 (+0,1/0) | 0,4 (±0,10) | 22 | Cạnh cong |
| ZTGD0404-MM | 2 | 4,0 ±0,04 | 0,4 (±0,1) | 22 | Cạnh thẳng |
Khi rãnh chỉ rộng 3 mm và nông hơn, cỡ liền kề cùng họ là Mảnh tiện rãnh ZTFD0303 với R 0,3 và La max 17.
ZTGD0404 Lắp Vào Cán Dao Tiện Rãnh Nào
ZTGD0404 đi với ba kiểu cán mang mã rãnh định vị G: cán rãnh ngoài QEGD, cán rãnh mặt đầu QFGD và cán tròn rãnh trong QGDR.
Cán Rãnh Ngoài QEGD: Chiều Sâu Cắt Tối Đa 13 Hoặc 22 mm
Chiều sâu rãnh thực tế thường lấy theo số nhỏ hơn giữa La max 22 của mảnh và ar max của cán; với QEGD2020R/L13, bạn nên tính chiều sâu rãnh tới 13 mm. Các cán thân vuông khác nằm ở danh mục Cán dao tiện rãnh, cắt đứt.

| Mã cán | H×B | L | Ar max |
|---|---|---|---|
| QEGD2020R/L13 | 20×20 | 140 | 13 |
| QEGD2020R/L22 | 20×20 | 140 | 22 |
| QEGD2525R/L13 | 25×25 | 150 | 13 |
| QEGD2525R/L22 | 25×25 | 150 | 22 |
| QEGD3232R/L13 | 32×32 | 170 | 13 |
| QEGD3232R/L22 | 32×32 | 170 | 22 |
Mỗi mã có bản phải R và bản trái L.
Cán Rãnh Mặt Đầu QFGD: Dải Đường Kính ØD Từ 52 Đến 230 mm
Cán rãnh mặt đầu QFGD có thân 20×20 và 25×25, làm theo hai chiều phải (R) và trái (L).

| ØD | Ar max cán 20×20 | Ar max cán 25×25 | Mã ví dụ |
|---|---|---|---|
| 52–72 | 10 · 15 | 13 · 22 | QFGD2525R/L22-52H |
| 64–100 | 10 · 15 | 13 · 22 | QFGD2525R/L22-64H |
| 90–140 | 10 · 15 | 13 · 22 | QFGD2525R/L22-90H |
| 130–230 | 10 · 15 | 13 · 22 | QFGD2525R/L22-130H |
Cán thẳng đuôi H có L 150 mm; mỗi mã có bản phải R và bản trái L.
Chữ H cuối mã là cán thẳng, chữ L là cán 90° cùng dải ØD; số 52, 64, 90, 130 là đường kính tối thiểu của cán cho lần ăn đầu. Dao hoàn chỉnh dùng cán này xem tại Dao tiện rãnh mặt đầu.
Cán Rãnh Trong QGDR: Lỗ Từ Ø35 mm

| Mã cán | ød | L | Ar max | ØDmin |
|---|---|---|---|---|
| C25R-QGDR/L08-35 | 25 | 200 | 8 | 35 |
| C32S-QGDR/L11-44 | 32 | 250 | 11 | 44 |
| C40T-QGDR/L13-54 | 40 | 300 | 13 | 54 |
ØDmin là đường kính lỗ gia công tối thiểu; mỗi mã có bản phải R và bản trái L.
Chữ R, S, T sau ød ứng với chiều dài cán 200, 250 và 300 mm, còn số cuối mã (35, 44, 54) là ØDmin. Dao hoàn chỉnh cho rãnh lỗ trong xem tại Dao tiện rãnh lỗ trong.
Kỹ Thuật Xẻ Rãnh, Tiện Dọc Và Cắt Đứt Với ZTGD0404
Với ZTGD0404, bạn nên giữ mũi dao ngang tâm phôi trong ±0,1 mm và lưỡi vuông góc với đường tâm, để giảm rung và ba via.
Tiện Dọc Sau Khi Xẻ Rãnh Bằng ZTGD0404
Mỗi lượt ăn hướng kính và dọc trục không quá 0,75 lần bề rộng lưỡi, tức 3,0 mm. Khi chiều sâu cắt lớn hơn 0,5 mm, bạn nên ăn dao theo sáu bước:
- Ăn hướng kính, tối đa 3,0 mm.
- Lùi hướng kính khoảng 0,1 mm.
- Ăn dọc trục.
- Lùi theo sườn.
- Ăn dọc trục lần nữa.
- Ăn hướng kính tới chiều sâu yêu cầu.
Cắt Đứt Phôi Nhỏ Trên Cán Rãnh Ngoài
ZTGD0404 cắt đứt được phôi nhỏ trên cán rãnh ngoài QEGD; phôi lớn nên dùng lưỡi cắt đứt chuyên dụng với mảnh một lưỡi. Phần nhô dao càng ngắn càng cứng vững; gần tâm phôi, bạn nên giảm tốc độ cắt khoảng 30%.
Rãnh Mặt Đầu Đường Kính Lớn Với ZTGD0404
Rãnh mặt đầu cắt từ đường kính ngoài vào trong; cán chọn theo dải ØD của đường cắt đầu tiên. Rãnh rộng hơn sâu thì nên tiện hõm; rãnh sâu hơn rộng thì nên cắt nhiều rãnh, các đường sau cách nhau khoảng 0,5–0,8 lần bề rộng lưỡi (2,0–3,2 mm). Bạn nên tinh đáy và vành ngoài trước, tinh vành trong sau; tốc độ cắt nên giảm 30–40% so với bảng tiện ngoài.
Rãnh Trong Với ZTGD0404
Rãnh trong dùng cán tròn QGDR; bạn nên chạy dao từ đáy lỗ ra miệng lỗ để phoi thoát, với tốc độ cắt giảm 30–40% như rãnh mặt đầu.
Chế Độ Cắt Tham Khảo Cho ZTGD0404
| Việc | Dải chung (mm/vòng) | Riêng -MM (mm/vòng) |
|---|---|---|
| Cắt đứt | 0,05–0,2 | Không có cột riêng |
| Cắt rãnh | 0,05–0,2 | 0,05–0,25 |
| Tiện dọc | 0,07–0,25 | 0,07–0,3 |
Tốc độ cắt Vc trong bảng áp cho gia công có tưới nguội.
| Nhóm ISO | Vật liệu | Độ cứng | Vc (m/phút) |
|---|---|---|---|
| P | Thép carbon | 125–170 HB | 120–280 |
| P | Thép hợp kim thấp | 180–275 HB | 80–240 |
| P | Thép hợp kim cao | 180–325 HB | 80–220 |
| P | Thép đúc | 180–250 HB | 75–170 |
| M | Inox ferit, martensit | 200–300 HB | 70–200 |
| M | Inox austenit | 180–300 HB | 80–220 |
| K | Gang dẻo | 130–230 HB | 100–220 |
| K | Gang xám | 180–220 HB | 90–200 |
| K | Gang cầu | 160–250 HB | 80–180 |
Ví dụ tiện dọc sau khi xẻ rãnh trên phôi thép carbon Ø100 mm: với Vc 150 m/phút (trong dải 120–280), trục quay khoảng 477 vòng/phút theo n = 1000 × Vc / (π × D); với f 0,2 mm/vòng (trong dải 0,07–0,25), tốc độ tiến Vf khoảng 95 mm/phút. Khi cắt rãnh mặt đầu cùng vật liệu, bạn nên giảm Vc 30–40%, còn khoảng 90–105 m/phút.
Câu Hỏi Thường Gặp Về ZTGD0404
ZTGD0404-MG và ZTGD0404-MM là gì?
ZTGD0404-MG và ZTGD0404-MM là hai mã của một mảnh tiện rãnh hai lưỡi, lưỡi rộng 4,0 mm, khác nhau ở rãnh bẻ phoi: -MG cạnh cong, -MM cạnh thẳng.
ZTGD0404 dùng chung cán với ZTFD0303 được không?
Không nên: cán mang mã rãnh định vị G dành cho mảnh bề rộng 4,0 mm như ZTGD0404, còn cán mang mã F dành cho mảnh 3,0 mm như ZTFD0303. Cán rãnh ngoài QEGD nhận mảnh Z□GD04□□, còn cán rãnh ngoài QEFD nhận mảnh Z□FD03□□.
ZTGD0404 khác ZTFD0303 ở điểm nào?
ZTGD0404 rộng và sâu hơn ZTFD0303: S 4,0 so với 3,0, R 0,4 so với 0,3 và La max 22 so với 17 (mm). Rãnh mặt đầu trải tới ØD 230 mm so với 150 mm và rãnh trong cần lỗ từ Ø35 mm so với Ø27 mm; ZTFD0303 hợp rãnh hẹp hơn.
ZTGD0404 làm được những việc gì và dùng trên những cán nào?
ZTGD0404 xẻ rãnh ngoài, rãnh mặt đầu, rãnh trong và tiện dọc sau khi xẻ rãnh, trên ba nhóm cán tương ứng: QEGD, QFGD và QGDR. Riêng việc cắt đứt, mảnh cắt đứt được phôi nhỏ trên cán rãnh ngoài.
Liên Hệ Tư Vấn Và Báo Giá ZTGD0404
Mua mảnh tiện rãnh ZTGD0404 chính hãng tại Nam Dương, đơn vị cung cấp dụng cụ cắt từ năm 2011: liên hệ ngay hotline 0911 066 515 hoặc email sale@namduongtool.com để được tư vấn và báo giá. Các mảnh dao khác xem tại danh mục Chíp dao tiện và Mảnh dao.