
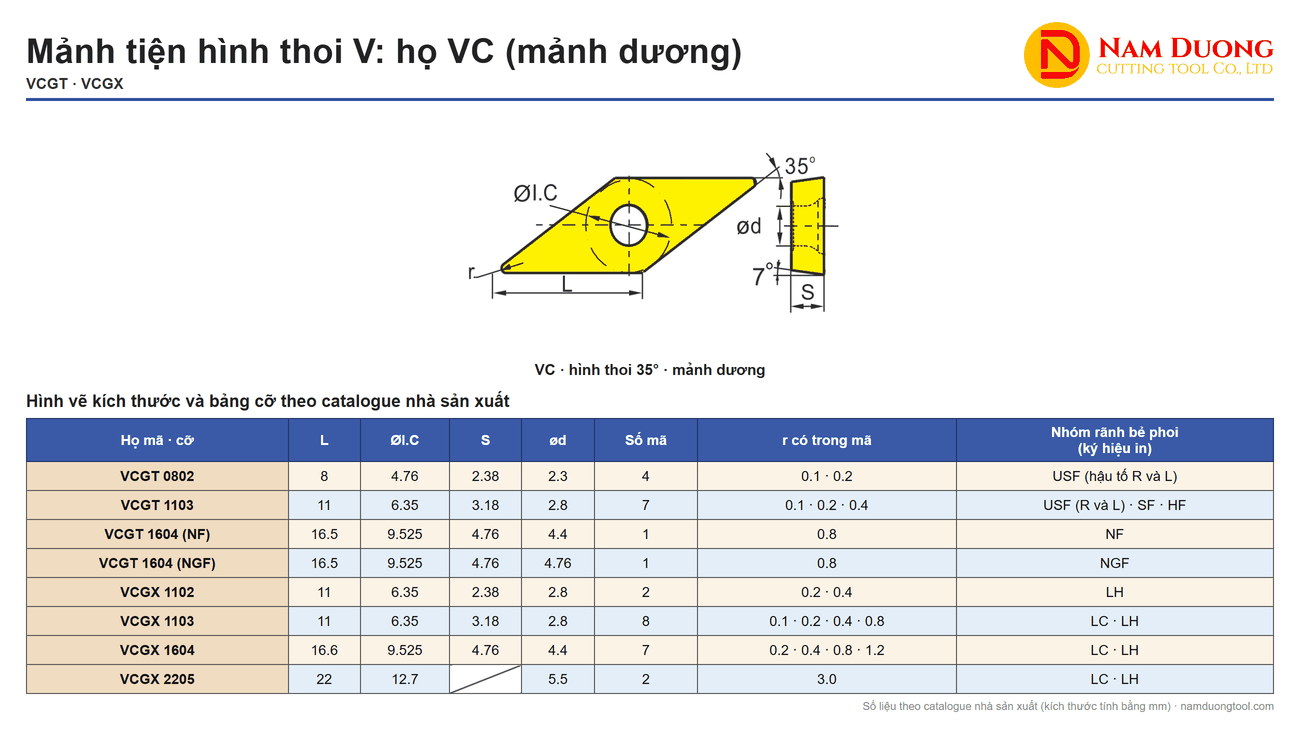
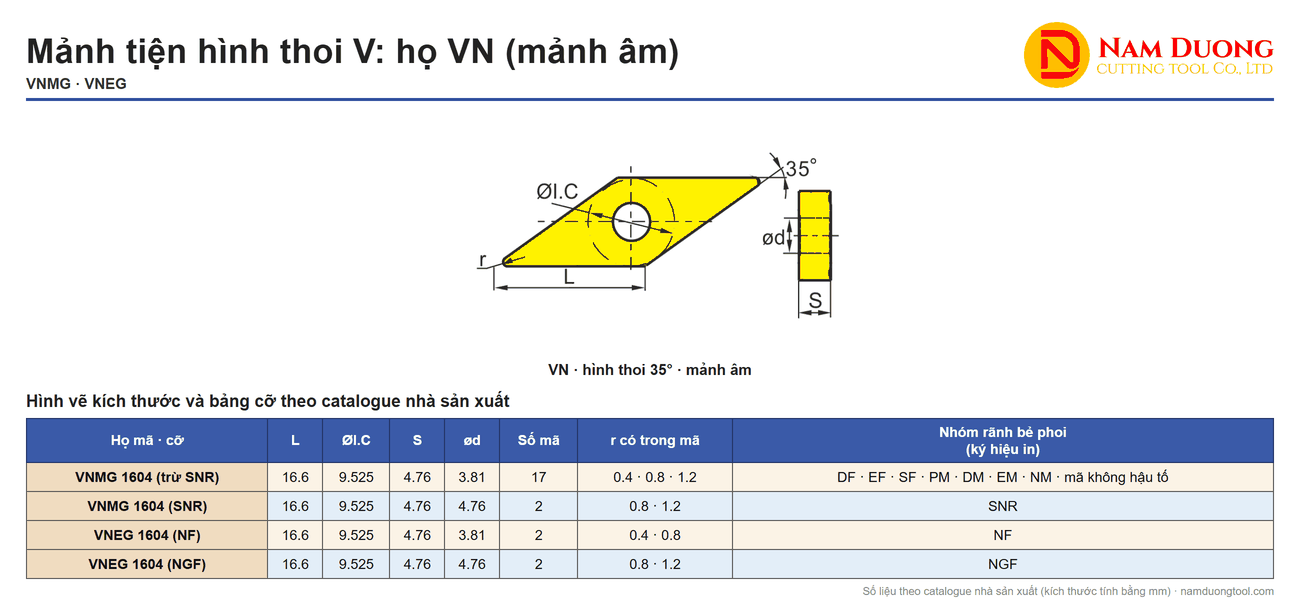

Mảnh tiện hình thoi V là mảnh tiện có góc đỉnh 35 độ (35°), gồm ba họ: VB (VBMT, VBGT, VBET) và VC (VCGT, VCGX) là mảnh dương, còn VN (VNMG, VNEG) là mảnh âm. Bảng của nhà sản xuất liệt kê họ VB 26 mã, họ VC 32 mã, họ VN 23 mã; trang này đưa bảng kích thước theo cỡ, số mã, trị số r và nhóm rãnh bẻ phoi của từng họ để tra mã nhanh.
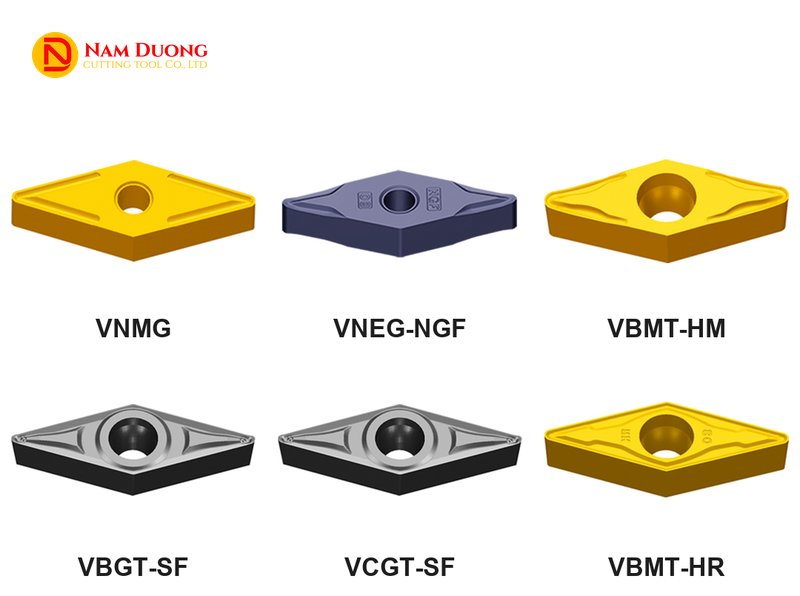
Hình mảnh tiện hình thoi V trong catalogue nhà sản xuất: các mã VNMG, VNEG-NGF, VBMT-HM, VBGT-SF, VCGT-SF, VBMT-HR.
Mảnh Tiện Hình Thoi V Là Gì?
Mảnh tiện hình thoi V là mảnh dao tiện có thân hình thoi, góc đỉnh 35°, mang chữ V ở đầu mã theo bảng giải mã của nhà sản xuất. Bảng dưới so sánh ba họ V.
| Họ | Loại nhà sản xuất in | Góc đỉnh | Góc sau in trên hình mặt cắt | Dạng mã (số mã) | Tổng mã |
|---|---|---|---|---|---|
| VB | Positive inserts (mảnh dương) | 35° | 5° | VBMT 18 · VBGT 3 · VBET 5 | 26 |
| VC | Positive inserts (mảnh dương) | 35° | 7° | VCGT 13 · VCGX 19 | 32 |
| VN | Negative inserts (mảnh âm) | 35° | không in; chữ N trong mã ứng 0° | VNMG 19 · VNEG 4 | 23 |
Trong cùng bảng giải mã, V ứng góc đỉnh 35°, D ứng 55° và C ứng 80°, nên mảnh V cùng cách phân loại góc đỉnh với Mảnh tiện D và Mảnh tiện C. Bạn nên nắm thứ tự ký tự trong mã trước.
Cách Đọc Mã Mảnh Tiện V Như VNMG160408-EF
Mã mảnh tiện V đọc từ trái sang phải theo thứ tự hình dạng, góc sau, dung sai, kiểu lỗ và rãnh, cạnh cắt, độ dày, r, rồi nhóm rãnh bẻ phoi sau dấu gạch nối. Bảng ký hiệu của nhà sản xuất gọi hai chữ số trước dấu gạch nối là mã bán kính mũi r (Nose radius code); bảng dưới đọc mã VNMG160408-EF theo từng vị trí.
| Vị trí | Ký tự | Đọc theo bảng giải mã của nhà sản xuất |
|---|---|---|
| 1 | V | hình thoi, góc đỉnh 35° |
| 2 | N | góc sau 0° |
| 3 | M | dung sai ký hiệu M |
| 4 | G | có lỗ, rãnh hai mặt |
| 5–6 | 16 | mã cạnh cắt 16, ứng ØI.C 9.525 |
| 7–8 | 04 | mã độ dày 04, ứng 4.76 |
| 9–10 | 08 | mã r 08, ứng 0.8 |
| sau dấu “-“ | EF | nhóm rãnh bẻ phoi EF (dòng in: For finishing) |
Cùng hậu tố nhưng khác phần chữ đầu mã là khác sản phẩm: NF và NGF mang mã VBET ở họ VB, VCGT ở họ VC và VNEG ở họ VN, còn SF ở họ VB mang mã VBGT. Với họ V, bước tiếp theo là chọn cỡ, r và nhóm rãnh.
Chọn Cỡ, r Và Nhóm Rãnh Cho Mảnh Tiện Hình Thoi V
Chọn mảnh tiện V theo ba yếu tố: cỡ, trị số r và nhóm rãnh bẻ phoi cùng dòng mô tả in kèm.
- Cỡ: mã cạnh cắt 11, 16, 22 ứng ØI.C 6.35, 9.525, 12.7.
- r: trị số r càng nhỏ thì lực cắt hướng kính càng nhỏ, càng lớn thì đầu cắt càng khỏe và bề mặt càng mịn theo Rt = f²/8r (f: lượng chạy dao).
- Nhóm rãnh bẻ phoi: mỗi nhóm kèm một dòng mô tả in như For finishing, For semi-finishing hoặc For roughing; bạn nên đối chiếu dòng này với công đoạn đang chạy (tinh, bán tinh, thô) rồi tra nhóm ở bảng cuối mục nguồn hàng.
- Nhóm vật liệu: đầu mỗi trang bảng, nhà sản xuất in nhóm vật liệu gia công P, M, K, N, S (thép, inox, gang, kim loại màu, hợp kim chịu nhiệt và hợp kim Ti) kèm ma trận điều kiện gia công tốt, bình thường, kém; Nam Dương tra ma trận này khi tư vấn.
Các bảng dưới đây đưa số cụ thể từng họ, bắt đầu từ họ VB.
Mã Hiệu Và Thông Số Theo Catalogue Nhà Sản Xuất
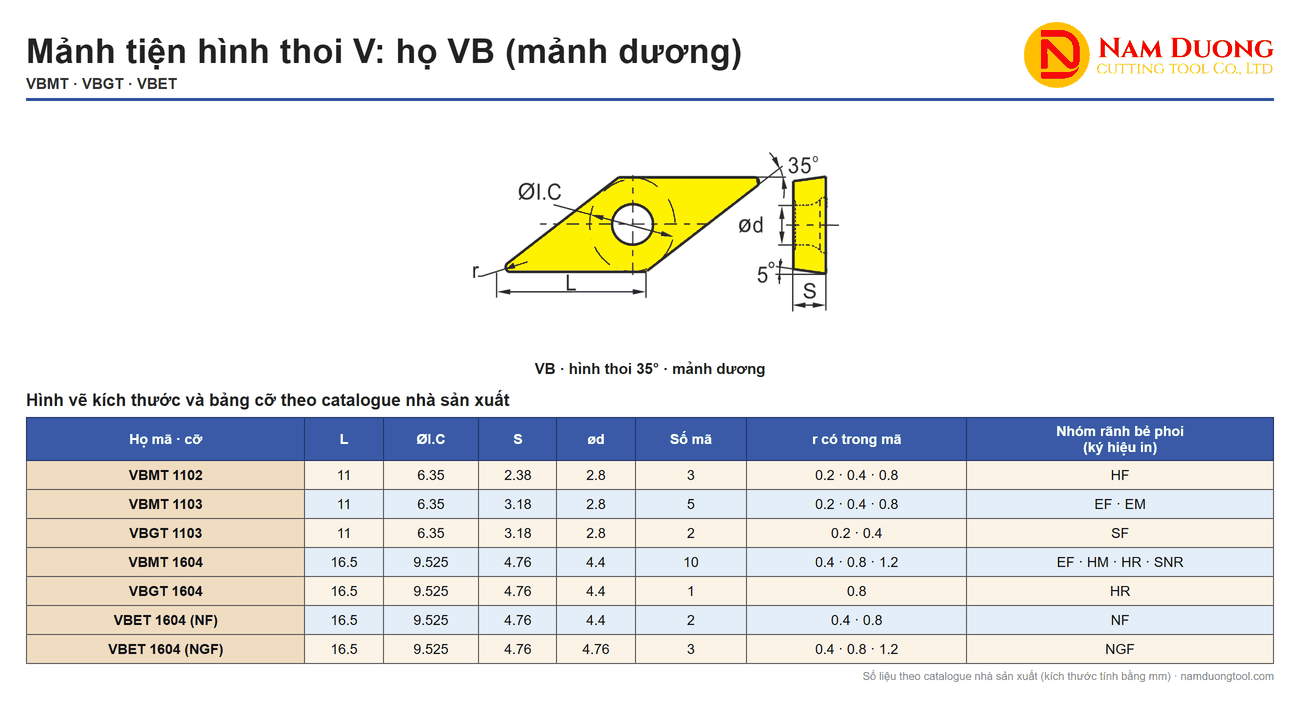
Phần này tổng hợp mã hiệu, kích thước và nhóm rãnh của ba họ VB, VC, VN theo catalogue của nhà sản xuất; số trong bảng chép đúng như in, đơn vị mm. Mỗi họ có bản vẽ ghi ký hiệu ØI.C, ød, L, S, r; bảng dùng đúng ký hiệu đó.
Mảnh Tiện VBMT, VBGT, VBET Mảnh Dương Góc Sau 5°
Họ VB gồm VBMT 18 mã, VBGT 3 mã và VBET 5 mã, là mảnh dương góc sau 5° với ba cỡ 1102, 1103, 1604.
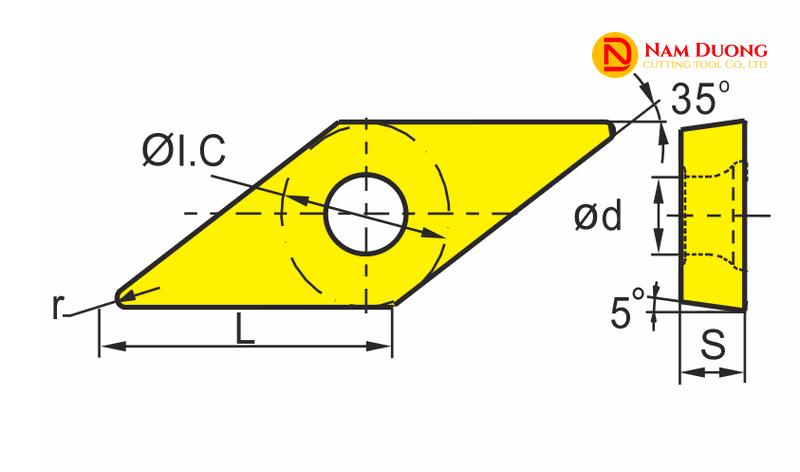
| Họ mã · cỡ | L | ØI.C | S | ød | Số mã | r có trong mã | Nhóm rãnh bẻ phoi (ký hiệu in) |
|---|---|---|---|---|---|---|---|
| VBMT 1102 | 11 | 6.35 | 2.38 | 2.8 | 3 | 0.2 · 0.4 · 0.8 | HF |
| VBMT 1103 | 11 | 6.35 | 3.18 | 2.8 | 5 | 0.2 · 0.4 · 0.8 | EF · EM |
| VBGT 1103 | 11 | 6.35 | 3.18 | 2.8 | 2 | 0.2 · 0.4 | SF |
| VBMT 1604 | 16.5 | 9.525 | 4.76 | 4.4 | 10 | 0.4 · 0.8 · 1.2 | EF · HM · HR · SNR |
| VBGT 1604 | 16.5 | 9.525 | 4.76 | 4.4 | 1 | 0.8 | HR |
| VBET 1604 (NF) | 16.5 | 9.525 | 4.76 | 4.4 | 2 | 0.4 · 0.8 | NF |
| VBET 1604 (NGF) | 16.5 | 9.525 | 4.76 | 4.76 | 3 | 0.4 · 0.8 · 1.2 | NGF |
Cỡ 1102 ghi nhóm HF, còn HM và HR ghi ở cỡ 1604; ød của VBET-NGF in 4.76, lớn hơn 4.4 của các nhóm cỡ 1604 còn lại. Họ VC cũng là mảnh dương, với năm cỡ.
Mảnh Tiện VCGT, VCGX Mảnh Dương Góc Sau 7°
Họ VC gồm VCGT 13 mã và VCGX 19 mã, là mảnh dương góc sau 7° với năm cỡ từ 0802 đến 2205.
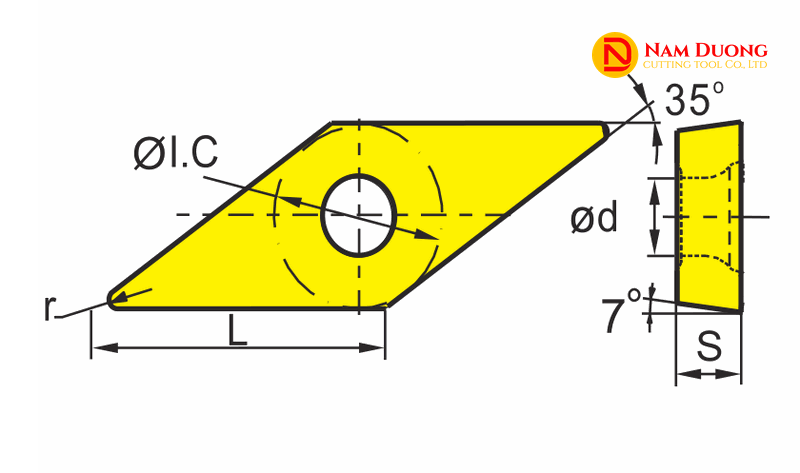
| Họ mã · cỡ | L | ØI.C | S | ød | Số mã | r có trong mã | Nhóm rãnh bẻ phoi (ký hiệu in) |
|---|---|---|---|---|---|---|---|
| VCGT 0802 | 8 | 4.76 | 2.38 | 2.3 | 4 | 0.1 · 0.2 | USF (hậu tố R và L) |
| VCGT 1103 | 11 | 6.35 | 3.18 | 2.8 | 7 | 0.1 · 0.2 · 0.4 | USF (R và L) · SF · HF |
| VCGT 1604 (NF) | 16.5 | 9.525 | 4.76 | 4.4 | 1 | 0.8 | NF |
| VCGT 1604 (NGF) | 16.5 | 9.525 | 4.76 | 4.76 | 1 | 0.8 | NGF |
| VCGX 1102 | 11 | 6.35 | 2.38 | 2.8 | 2 | 0.2 · 0.4 | LH |
| VCGX 1103 | 11 | 6.35 | 3.18 | 2.8 | 8 | 0.1 · 0.2 · 0.4 · 0.8 | LC · LH |
| VCGX 1604 | 16.6 | 9.525 | 4.76 | 4.4 | 7 | 0.2 · 0.4 · 0.8 · 1.2 | LC · LH |
| VCGX 2205 | 22 | 12.7 | — | 5.5 | 2 | 3.0 | LC · LH |
Ô S của cỡ 2205 để “—”: số in trên tờ sản phẩm không khớp số in trong bảng giải mã độ dày của nhà sản xuất, liên hệ Nam Dương để được xác nhận. Họ VN là mảnh âm, một cỡ 1604.
Mảnh Tiện VNMG, VNEG Mảnh Âm Cỡ 1604
Họ VN gồm VNMG 19 mã và VNEG 4 mã, đều là mảnh âm cỡ 1604 với góc đỉnh 35°.
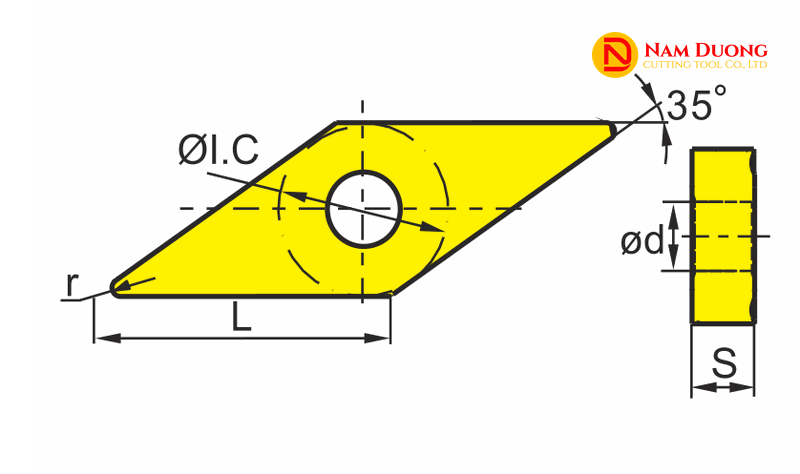
| Họ mã · cỡ | L | ØI.C | S | ød | Số mã | r có trong mã | Nhóm rãnh bẻ phoi (ký hiệu in) |
|---|---|---|---|---|---|---|---|
| VNMG 1604 (trừ SNR) | 16.6 | 9.525 | 4.76 | 3.81 | 17 | 0.4 · 0.8 · 1.2 | DF · EF · SF · PM · DM · EM · NM · mã không hậu tố |
| VNMG 1604 (SNR) | 16.6 | 9.525 | 4.76 | 4.76 | 2 | 0.8 · 1.2 | SNR |
| VNEG 1604 (NF) | 16.6 | 9.525 | 4.76 | 3.81 | 2 | 0.4 · 0.8 | NF |
| VNEG 1604 (NGF) | 16.6 | 9.525 | 4.76 | 4.76 | 2 | 0.8 · 1.2 | NGF |
Cột ød in 3.81 cho phần lớn các nhóm và 4.76 cho NGF của VNEG và SNR của VNMG; mã không hậu tố (VNMG160404, VNMG160408) mang dòng in All round.
Dòng mô tả in kèm từng nhóm rãnh của cả ba họ được tổng hợp ở bảng kế tiếp.
Nhóm Rãnh Bẻ Phoi Theo Ký Hiệu Nhà Sản Xuất Ghi
Mỗi nhóm rãnh bẻ phoi mang một dòng mô tả nhà sản xuất in kèm, ghép theo họ ở bảng dưới.
| Dòng in | Nghĩa tiếng Việt | Họ VB | Họ VC | Họ VN |
|---|---|---|---|---|
| For extra finishing | gia công tinh siêu | SF | USF · SF | — |
| For finishing | gia công tinh | EF · HF · NF · NGF | HF · NF · NGF | DF · EF · NF · NGF · SF |
| For semi-finishing | gia công bán tinh | EM · HM | — | PM · DM · EM · NM |
| For roughing | gia công thô | HR | — | SNR |
| For Al machining | gia công nhôm | — | LC · LH | — |
| All round | đa dụng | — | — | mã không hậu tố |
Cùng ký hiệu SF nhưng dòng in khác nhau: họ VB và VC ghi For extra finishing, họ VN ghi For finishing. Ô “—”: bảng của nhà sản xuất cho họ đó không in dòng này. Nhóm SNR của họ VB (VBMT160408-SNR, VBMT160412-SNR) chưa xếp vào bảng này; liên hệ Nam Dương để được xác định mức gia công.
Sau bảng này là ký hiệu cán dao mà nhà sản xuất ghi kèm từng họ.
Ký Hiệu Cán Dao Nhà Sản Xuất Ghi Kèm Từng Họ
Nhà sản xuất ghi kèm ký hiệu cán dao cho từng họ:
- Họ VB: SVJBR/L (Kr 93°) · SVABR/L (Kr 90°) · SVVBN (Kr 72°30′) · SVQBR/L (Kr 107°30′) · SVUBR/L (Kr 93°)
- Họ VC: SVQCR/L (Kr 107°30′) · SVUCR/L (Kr 93°) · SVVCN (Kr 72°30′) · SVJCR/L (Kr 93°)
- Họ VN: DVVNN (Kr 72°30′) · DVJNR/L (Kr 93°)
Các câu hỏi hay gặp khi tra bảng được trả lời tiếp theo.
Câu Hỏi Thường Gặp Về Mảnh Tiện Hình Thoi V
VNMG160408-EF đọc như thế nào?
VNMG160408-EF đọc là hình thoi góc đỉnh 35°, góc sau 0°, dung sai M, có lỗ và rãnh hai mặt, mã cạnh cắt 16, độ dày 4.76, r 0.8, nhóm rãnh EF. Nhóm EF mang dòng in For finishing.
Mảnh tiện VNMG khác VBMT ở điểm nào?
VNMG là mảnh âm, VBMT là mảnh dương góc sau 5°; cả hai cùng góc đỉnh 35°.
Mảnh tiện V có những cỡ và r nào?
Họ VB có cỡ 1102, 1103, 1604 với r 0.2, 0.4, 0.8, 1.2; họ VC có cỡ 0802, 1102, 1103, 1604, 2205 với r 0.1, 0.2, 0.4, 0.8, 1.2, 3.0; họ VN có cỡ 1604 với r 0.4, 0.8, 1.2. Số mã của từng cỡ nằm trong các bảng theo họ.
Mảnh tiện V có nhóm gia công nhôm không?
Có, nhóm LC và LH của họ VCGX được nhà sản xuất in dòng For Al machining. VCGX gồm 19 mã, góc sau 7°.
Báo giá mảnh tiện V cần gửi thông tin gì?
Bạn cần gửi mã đầy đủ gồm cả hậu tố nhóm rãnh, ví dụ VNMG160408-EF hoặc VBMT160404-HM, kèm số lượng. Kỹ thuật Nam Dương đối chiếu mã với bảng của nhà sản xuất trước khi báo giá.
Cần đối chiếu mã cụ thể thì liên hệ kỹ thuật Nam Dương theo thông tin ở phần cuối.
Tư Vấn Kỹ Thuật Mảnh Tiện Hình Thoi V
Kỹ thuật Nam Dương tư vấn chọn mảnh tiện V theo mã, cỡ, r, nhóm rãnh và nhóm vật liệu P, M, K, N, S in đầu bảng của nhà sản xuất. Nam Dương hoạt động từ năm 2011; gọi 0911 066 515 hoặc gửi mã mảnh dao tiện đang cần đến sale@namduongtool.com. Các loại mảnh tiện và mảnh phay khác xem tại danh mục Mảnh dao.