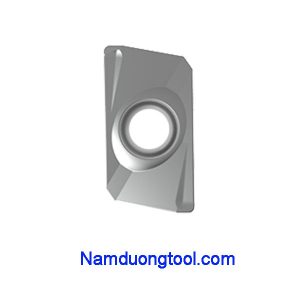
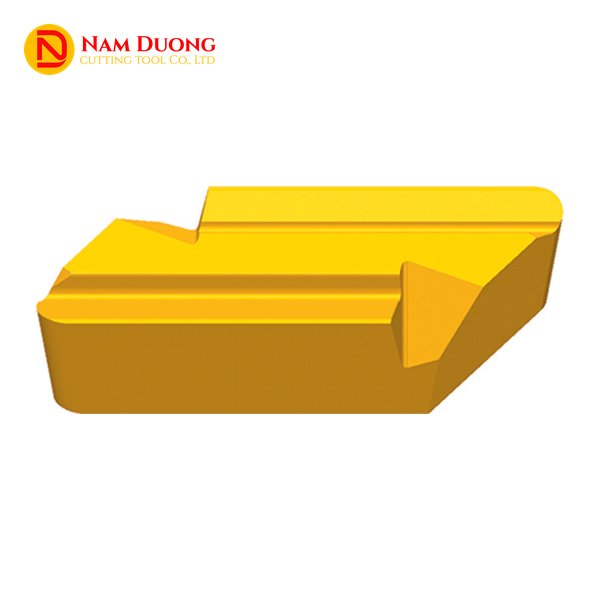


Mảnh tiện KNUX 1604, viết liền là KNUX1604, là mảnh tiện âm bằng hợp kim cứng, hình bình hành 55°, có hai cạnh cắt và rãnh bẻ phoi trên một mặt. KNUX 1604 được dùng để tiện chép hình và tiện ngoài trên thép và inox.
Chữ K là hình bình hành 55°, chữ N là mảnh âm, chữ U là cấp dung sai U và chữ X là thiết kế đặc biệt theo quy ước ISO 1832; số 16 ứng với cạnh cắt 16 mm còn số 04 ứng với độ dày 4,76 mm. Trong mã đủ như KNUX160405, số 05 là bán kính mũi 0,5 mm (10 là 1,0 mm, 15 là 1,5 mm), thêm chữ R hoặc L là hướng cắt phải hoặc trái. Nam Dương cung cấp mảnh KNUX 1604 cả hai hướng cắt, đi với cán tiện ngoài CKJNR/L góc 93° và CKNNR/L góc 63°, thân từ 25×25.
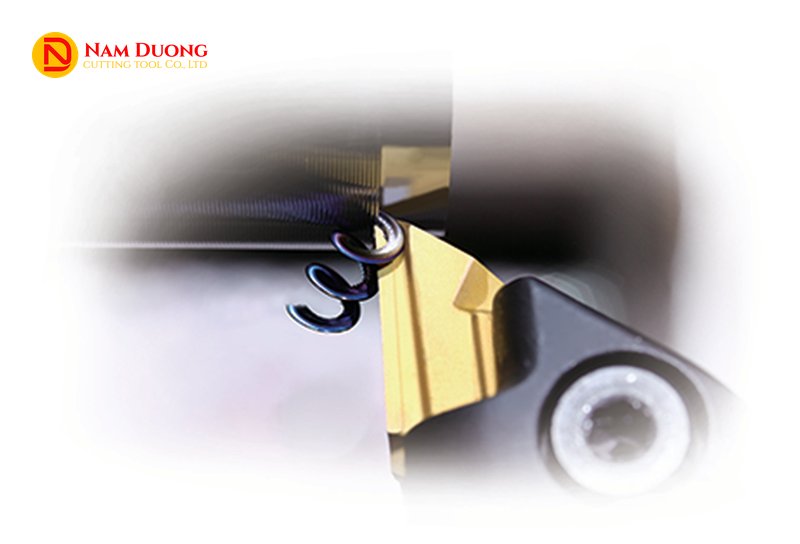
Đặc Điểm Mảnh Tiện KNUX 1604
- Hình bình hành 55°, hai cạnh cắt trên một mặt: chữ K là hình bình hành góc mũi 55°. Khi một cạnh cắt mòn, bạn chuyển sang cạnh còn lại của cùng mảnh.
- Mảnh âm: mảnh âm có lưỡi bền và thường là lựa chọn đầu tiên cho tiện ngoài.
- Chấu kẹp từ trên: cán nhận mảnh là hệ kẹp kiểu C, ép mảnh bằng chấu kẹp mà không cần vít xuyên tâm nên thay mảnh nhanh.
- Góc mũi 55° cho tiện chép hình: góc mũi 55° kết hợp cán 93° là cấu hình thường chọn đầu tiên khi chép hình. Góc mũi nhỏ tiếp cận biên dạng dễ, ít rung, lực cắt nhỏ, đổi lại lưỡi yếu hơn góc mũi lớn.
- Hai kiểu rãnh 11 và 12: đuôi 11 là kiểu nghiêng, 12 là kiểu thẳng, và bán kính mũi 1,5 mm chỉ có ở rãnh 12. Số 11 và 12 là ký hiệu riêng của dòng mảnh, không thuộc ISO.
- Ba bán kính mũi và hai hướng cắt: bán kính mũi 0,5, 1,0 hoặc 1,5 mm, hướng R cắt phải, L cắt trái. Bạn nên chọn bán kính mũi không lớn hơn chiều sâu cắt.
| Vị trí trong mã | Ký tự | Ý nghĩa |
|---|---|---|
| Chữ đầu | K | Hình bình hành, góc mũi 55° |
| Chữ thứ hai | N | Góc sau 0° theo ISO 1832, tức mảnh âm |
| Chữ thứ ba | U | Cấp dung sai U |
| Chữ thứ tư | X | Thiết kế đặc biệt theo ISO; với mảnh này là rãnh một mặt, chấu kẹp từ trên |
| Cặp số đầu | 16 | Cạnh cắt 16 mm |
| Cặp số thứ hai | 04 | Độ dày 4,76 mm |
| Cặp số thứ ba | 05 · 10 · 15 | Bán kính mũi 0,5 · 1,0 · 1,5 mm (hai số bằng bán kính nhân 10) |
| Chữ kế tiếp | R · L | Hướng cắt phải · trái |
| Hai số cuối | 11 · 12 | Kiểu rãnh bẻ phoi: 11 nghiêng, 12 thẳng; ký hiệu riêng của dòng mảnh, không thuộc ISO |
Hai mã R và L chỉ khác nhau một chữ cái nên dễ đặt nhầm hướng khi chép mã từ bản vẽ hoặc mảnh cũ.
Chọn Hướng R/L, Rãnh 11/12 Và Bán Kính Mũi Cho KNUX 1604
KNUX 1604 chọn mã theo ba bước: hướng R hoặc L theo cán, kiểu rãnh 11 hoặc 12, rồi bán kính mũi 0,5, 1,0 hay 1,5 mm; riêng 1,5 mm chỉ có ở rãnh 12.
| Hướng | Rãnh | Mã | Bán kính mũi theo hai số trước chữ R/L |
|---|---|---|---|
| R (cắt phải) | 11 (nghiêng) | KNUX160405R11 · KNUX160410R11 | 0,5 · 1,0 |
| R (cắt phải) | 12 (thẳng) | KNUX160405R12 · KNUX160410R12 · KNUX160415R12 | 0,5 · 1,0 · 1,5 |
| L (cắt trái) | 11 (nghiêng) | KNUX160405L11 · KNUX160410L11 | 0,5 · 1,0 |
| L (cắt trái) | 12 (thẳng) | KNUX160405L12 · KNUX160410L12 · KNUX160415L12 | 0,5 · 1,0 · 1,5 |
Vật liệu mảnh (hợp kim cứng phủ) là yếu tố riêng, bạn chọn theo vật liệu phôi chứ không đọc từ mã.
Thông Số KNUX 1604
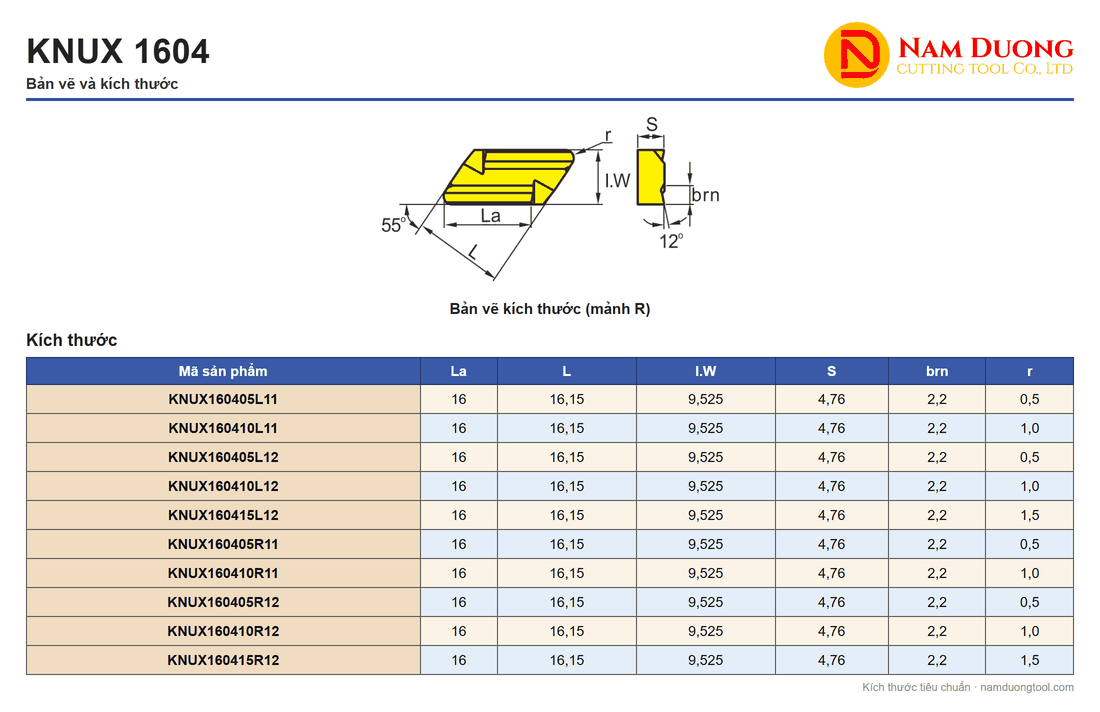
| Nhóm mã | La | L | I.W | S | Brn | r |
|---|---|---|---|---|---|---|
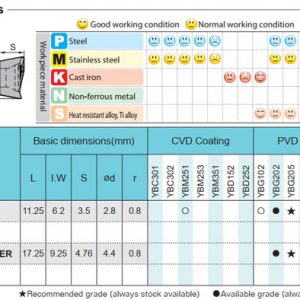
| KNUX1604 rãnh 11 (R và L) | 16 | 16,15 | 9,525 | 4,76 | 2,2 | 0,5 · 1,0 |
| KNUX1604 rãnh 12 (R và L) | 16 | 16,15 | 9,525 | 4,76 | 2,2 | 0,5 · 1,0 · 1,5 |
Khi đối chiếu với mảnh đang dùng, bạn so r và hậu tố rãnh trước, vì các số đo còn lại giống nhau ở mọi mã.
KNUX 1604 Lắp Vào Cán Dao Nào
KNUX 1604 lắp trên hai họ cán tiện ngoài có chấu kẹp là CKJNR/L góc 93° và CKNNR/L góc 63°; mảnh R lắp cán R còn mảnh L lắp cán L.


| Mã cán | Kr | a | b | L | h | s | e |
|---|---|---|---|---|---|---|---|
| CKJNR/L 2525M16 | 93° | 25 | 25 | 150 | 25 | 32 | 32 |
| CKJNR/L 3232P16 | 93° | 32 | 32 | 170 | 32 | 40 | 32 |
| CKJNR/L 4040R16 | 93° | 40 | 40 | 200 | 40 | 50 | 32 |
| CKNNR/L 2525M16 | 63° | 25 | 25 | 150 | 25 | 14,3 | — |
| CKNNR/L 3232P16 | 63° | 32 | 32 | 170 | 32 | 16,8 | — |
Mỗi mã cán có bản phải R và bản trái L; bảng cán CKNNR/L không có cột e.
Phụ tùng của cán gồm chấu kẹp, vít chấu kẹp, lò xo, chốt kẹp, tấm đệm, vít tấm đệm và cờ lê; bản R và bản L khác nhau ở chấu kẹp và tấm đệm.
Bạn chọn góc 93° hay 63° theo biên dạng cần chép: đối chiếu góc của đoạn biên dạng dốc nhiều với góc cán và giữ khe hở giữa mặt sau mảnh và phôi.
Cán nhận mảnh này xem tại Cán dao tiện biên dạng ngoài CKJNR/L và Cán dao tiện biên dạng ngoài CKNNR/L; thân cán và ổ mảnh của các cán tiện ngoài khác xem tại Cán dao tiện ngoài.
So Sánh KNUX 1604 Với Mảnh Thoi DNMG 1504
KNUX 1604 và DNMG 1504 cùng góc mũi 55° và cùng dày 4,76 mm, nhưng KNUX có hai cạnh cắt với rãnh bẻ phoi một mặt, còn DNMG có rãnh bẻ phoi hai mặt nên dùng được cả hai mặt.
| Mảnh | Hình dạng, góc mũi | Rãnh bẻ phoi | Cạnh cắt | Dày |
|---|---|---|---|---|
| KNUX 1604 | Hình bình hành 55° | Một mặt | 2 | 4,76 |
| Mảnh tiện DNMG 1504 | Hình thoi 55° | Hai mặt | Nhiều hơn KNUX, vì dùng được cả hai mặt | 4,76 |
Góc mũi 55° hợp khi cần chép hình hoặc tiếp cận chỗ hẹp, còn tiện dọc thông thường nên dùng mảnh góc mũi lớn hơn. Các mảnh tiện hình K khác xem tại Mảnh tiện K.
Chế Độ Cắt Tham Khảo Cho KNUX 1604
| Vật liệu (nhóm ISO, độ cứng) | Vc (m/phút) |
|---|---|
| Thép carbon, C = 0,15% (P, 125 HB) | Khoảng 165–500 |
| Thép carbon, C = 0,60% (P, 200 HB) | Khoảng 130–400 |
| Thép hợp kim ủ (P, 180 HB) | Khoảng 100–400 |
| Thép hợp kim tôi (P, 275 HB) | Khoảng 70–280 |
| Thép hợp kim tôi (P, 350 HB) | Khoảng 55–230 |
| Inox ferrit (M, 180 HB) | Khoảng 140–250 |
| Inox austenit (M, 260 HB) | Khoảng 110–200 |
| Inox martensit (M, 330 HB) | Khoảng 130–210 |
Dải chung cho mảnh tiện phủ, không phải số riêng của KNUX.
Lượng chạy dao f chọn theo vật liệu mảnh và bán kính mũi, bắt đầu từ trị số thấp.
Số vòng trục chính bằng 1000 nhân Vc rồi chia cho π nhân đường kính phôi D (mm); nhân tiếp với lượng chạy dao f sẽ ra tốc độ tiến Vf.
Ví dụ giả định: tiện chép hình thép hợp kim ủ khoảng 180 HB, đường kính D = 40 mm, mảnh KNUX160410R12 (bán kính mũi 1,0 mm), chiều sâu cắt giả định 1,5 mm, không nhỏ hơn bán kính mũi. Lấy Vc 200 m/phút (phía dưới của dải 100–400) cùng f giả định 0,2 mm/vòng, trục chính quay khoảng 1.592 vòng/phút và bàn dao tiến khoảng 318 mm/phút.
Với mảnh mới, bạn đặt Vc ở nửa dưới dải rồi nâng dần khi phoi ra đều, và hạ lại khi rung. Trị số thật còn tùy máy, độ cứng vững hệ gá và việc tưới nguội.
Câu Hỏi Thường Gặp Về KNUX 1604
KNUX 1604 là gì và KNUX160405R11 đọc thế nào?
KNUX 1604 là mảnh tiện âm hình bình hành 55°; KNUX160405R11 là mã có bán kính mũi 0,5 mm, hướng cắt phải, rãnh kiểu 11. Viết liền KNUX1604 hay viết có dấu cách đều chỉ cùng một mã.
KNUX160405R11 lắp cán L được không?
Không: cán L (CKJNL, CKNNL) dùng mảnh KNUX1604…L, còn KNUX160405R11 là mảnh R, dùng cho cán R (CKJNR, CKNNR). Muốn dùng cán L thì chọn mã cùng bán kính mũi và rãnh nhưng hậu tố L, như KNUX160405L11.
Rãnh 11 và rãnh 12 của KNUX 1604 khác nhau thế nào?
Rãnh 11 là kiểu nghiêng và rãnh 12 là kiểu thẳng; rãnh 11 có bán kính mũi 0,5 và 1,0 mm, rãnh 12 có thêm 1,5 mm.
KNUX 1604 dùng trên những cán dao nào?
KNUX 1604 dùng trên cán tiện ngoài CKJNR/L góc 93° và CKNNR/L góc 63°, mỗi cán nhận mảnh cùng hướng R hoặc L. Cán nhận mảnh này xem tại Cán dao tiện biên dạng ngoài CKJNR/L và Cán dao tiện biên dạng ngoài CKNNR/L.
Liên Hệ Tư Vấn Và Báo Giá KNUX 1604
Mua mảnh tiện KNUX 1604 chính hãng tại Nam Dương, đơn vị cung cấp dụng cụ cắt từ năm 2011: liên hệ ngay hotline 0911 066 515 hoặc email sale@namduongtool.com để được tư vấn và báo giá. Các mảnh dao khác xem tại danh mục Chíp dao tiện và Mảnh dao.