Lỗ ren tiêu chuẩn cần khoan mồi đúng cỡ trước khi ta rô: M6 → Ø5 mm · M8 → Ø6,75 mm · M10 → Ø8,5 mm · M12 → Ø10,2 mm (taro cắt, ren hệ mét bước thô). Bảng tra lỗ khoan taro đầy đủ từ M1 đến M64 nằm ngay bên dưới.
Các trị số trên áp dụng cho taro cắt — đường kính lỗ khoan trước khi ta rô không phải một con số cố định cho mọi mũi taro: taro cắt tính theo công thức d = D − P, taro nén cần lỗ lớn hơn đáng kể ở cùng một cỡ ren, còn phay ren lại chọn lỗ mồi theo tỷ lệ ăn ren mong muốn chứ không tra bảng cố định. Yếu tố quyết định cỡ lỗ khoan là phương pháp tạo ren bạn đang dùng, không phải vật liệu chi tiết là thép, gang hay nhôm — nhiều người vẫn nhầm hai yếu tố này với nhau. Nếu bạn chưa quen với khái niệm taro, có thể xem thêm bài Taro là gì? trước khi tra các bảng dưới đây.
Lỗ khoan trước khi ta rô phụ thuộc phương pháp tạo ren, không phải vật liệu
Nhiều người mặc định lỗ khoan trước khi ta rô đổi theo vật liệu — thép, gang hay nhôm mỗi loại một cỡ khác nhau — nhưng đối chiếu trực tiếp các bảng tra kỹ thuật của cùng một hãng cho kết quả ngược lại: cùng một phương pháp taro, đổi vật liệu không đổi đường kính lỗ khoan.
Bảng dưới đối chiếu hai cặp vật liệu khác hẳn nhau ở cùng một phương pháp taro, lấy theo dữ liệu kỹ thuật hãng ZCC.CT:
| Phương pháp | Vật liệu A | Vật liệu B | Kết quả đối chiếu |
|---|---|---|---|
| Taro nén | Hợp kim nhôm | Thép không gỉ | Lỗ khoan trước giống hệt nhau ở mọi cỡ |
| Taro cắt | Gang | Hợp kim nhôm | Lỗ khoan trước giống hệt nhau, đúng công thức d = D − P |
Cái thay đổi theo vật liệu không phải đường kính lỗ khoan, mà là mã sản phẩm, grade lớp phủ, số lưỡi cắt và chiều dài phần vát. Ví dụ, cùng dòng taro nén M3–M7 của ZCC.CT, bản dùng cho nhôm mang mã 4122A/4122AS với grade YK40F và 3–4 lưỡi cắt tùy cỡ, còn bản dùng cho thép không gỉ mang mã 4122M/4122MS với grade KTG402 và cố định 4 lưỡi cắt cho mọi cỡ ren; chiều dài phần vát nén cũng đổi từ 1,5P ở bản nhôm sang 2P ở bản inox. Đường kính lỗ khoan ở cả hai bản là một con số như nhau.
Vì vậy, để tra đúng bảng, bạn chỉ cần xác định đang dùng taro cắt hay taro nén — không cần tra riêng theo vật liệu là thép, nhôm hay inox. Việc chọn taro cắt hay taro nén, rãnh thẳng hay rãnh xoắn theo vật liệu và biên dạng ren cụ thể đã có bài riêng tại Cách chọn loại taro phù hợp; phần tiếp theo của bài này chỉ tập trung vào đường kính lỗ khoan trước, bắt đầu từ taro cắt — phương pháp phổ biến trong xưởng cơ khí.
Taro cắt — đường kính lỗ khoan tính theo công thức d = D − P
Với taro cắt — loại mũi taro phổ biến, tạo ren bằng cách cắt đứt thớ kim loại — đường kính lỗ khoan trước được tính theo công thức đơn giản d = D − P, trong đó d là đường kính lỗ khoan, D là đường kính danh nghĩa của ren và P là bước ren. Công thức này nhắm độ ăn ren khoảng 75–80%, đủ bền cho mối ghép mà không đòi hỏi mô-men taro quá mức. Bảng tra bên dưới dùng chung cho cả nhóm mũi taro cắt — từ mũi taro thẳng và mũi taro xoắn chạy trên máy, tới mũi taro tay quay bằng tay quay — vì đường kính lỗ khoan trước phụ thuộc biên dạng ren và bước ren, không phụ thuộc cách dẫn động mũi taro.
Bạn có thể tự tính nhanh cho một cỡ ren bất kỳ: với M10, bước ren P = 1,5 mm, lỗ khoan d = 10 − 1,5 = 8,5 mm. Ba bảng dưới đây áp cùng công thức cho toàn bộ dải ren thông dụng: hệ mét bước thô, hệ mét bước mịn và hệ inch. Dung sai cho phép của lỗ khoan theo từng cấp chính xác ren, bạn xem chi tiết tại bài Tiêu chuẩn ren và dung sai lỗ taro.
Bảng tra lỗ khoan taro cắt — ren hệ mét bước thô (M1 đến M64)
Bảng dưới liệt kê đường kính lỗ khoan cho toàn bộ dải ren hệ mét bước thô, từ M1 đến M64, theo tiêu chuẩn ISO 261.
| Ren | Bước P (mm) | Ø mũi khoan (mm) |
|---|---|---|
| M1 | 0,25 | 0,75 |
| M1,1 | 0,25 | 0,85 |
| M1,2 | 0,25 | 0,95 |
| M1,4 | 0,3 | 1,1 |
| M1,6 | 0,35 | 1,25 |
| M1,8 | 0,35 | 1,45 |
| M2 | 0,4 | 1,6 |
| M2,2 | 0,45 | 1,75 |
| M2,5 | 0,45 | 2,05 |
| M3 | 0,5 | 2,5 |
| M3,5 | 0,6 | 2,9 |
| M4 | 0,7 | 3,3 |
| M4,5 | 0,75 | 3,75 |
| M5 | 0,8 | 4,2 |
| M6 | 1 | 5 |
| M7 | 1 | 6 |
| M8 | 1,25 | 6,75 |
| M9 | 1,25 | 7,75 |
| M10 | 1,5 | 8,5 |
| M11 | 1,5 | 9,5 |
| M12 | 1,75 | 10,2* |
| M14 | 2 | 12 |
| M16 | 2 | 14 |
| M18 | 2,5 | 15,5 |
| M20 | 2,5 | 17,5 |
| M22 | 2,5 | 19,5 |
| M24 | 3 | 21 |
| M27 | 3 | 24 |
| M30 | 3,5 | 26,5 |
| M33 | 3,5 | 29,5 |
| M36 | 4 | 32 |
| M39 | 4 | 35 |
| M42 | 4,5 | 37,5 |
| M45 | 4,5 | 40,5 |
| M48 | 5 | 43 |
| M52 | 5 | 47 |
| M56 | 5,5 | 50,5 |
| M60 | 5,5 | 54,5 |
| M64 | 6 | 58 |
() Giá trị lý thuyết theo công thức d = D − P của M12 là 10,25 mm; 10,2 mm là trị số làm tròn theo bảng tra thực tế.*
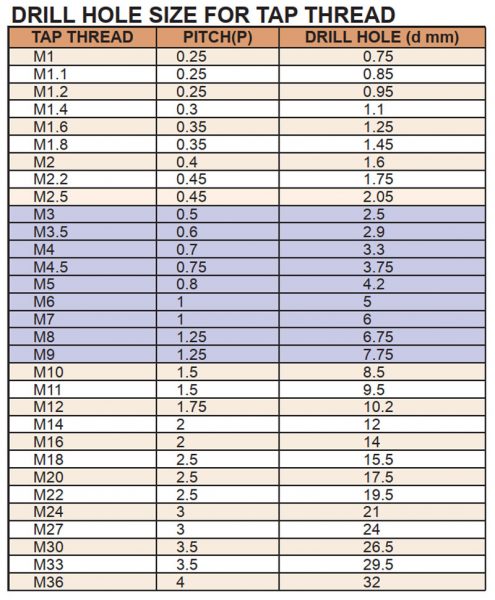
Bản tra nhanh dạng ảnh cho dải M1–M36 — bảng chữ ở trên đầy đủ tới M64.
Bạn xem đầy đủ dòng mũi khoan các cỡ (nhiều xưởng quen gọi là mũi khoan taro) tại danh mục Mũi Khoan. Với ren bước mịn — cùng đường kính danh nghĩa nhưng bước ren nhỏ hơn — bảng tra cũng đổi theo.
Bảng tra lỗ khoan taro cắt — ren hệ mét bước mịn
Với ren bước mịn, bước ren P nhỏ hơn bước thô ở cùng đường kính danh nghĩa, nên đường kính lỗ khoan cũng lớn hơn tương ứng — ví dụ M12 bước thô khoan Ø10,2 mm nhưng M12×1,25 bước mịn phải khoan tới Ø10,75 mm.
| Ren | Bước P (mm) | Ø mũi khoan (mm) |
|---|---|---|
| M8×1 | 1 | 7 |
| M10×1,25 | 1,25 | 8,75 |
| M10×1 | 1 | 9 |
| M12×1,5 | 1,5 | 10,5 |
| M12×1,25 | 1,25 | 10,75 |
| M14×1,5 | 1,5 | 12,5 |
| M16×1,5 | 1,5 | 14,5 |
| M18×1,5 | 1,5 | 16,5 |
| M20×1,5 | 1,5 | 18,5 |
| M22×1,5 | 1,5 | 20,5 |
| M24×2 | 2 | 22 |
| M27×2 | 2 | 25 |
| M30×2 | 2 | 28 |
| M33×2 | 2 | 31 |
| M36×3 | 3 | 33 |
| M39×3 | 3 | 36 |
| M42×3 | 3 | 39 |
| M45×3 | 3 | 42 |
| M48×3 | 3 | 45 |
| M52×3 | 3 | 49 |
Với ren hệ inch, công thức và cách tra cũng tương tự, chỉ khác đơn vị và cách quy đổi TPI.
Bảng tra lỗ khoan taro cắt — ren hệ inch UNC và UNF
Với ren hệ inch UNC và UNF, công thức đổi thành d = D − 1/n, trong đó n là số ren trên một inch, gọi là TPI. UNC là bước thô còn UNF là bước mịn, tương ứng logic của hệ mét-thô và hệ mét-mịn ở trên.
| Ren | Loại | TPI | Ø mũi khoan (inch) | Ø mũi khoan (mm) |
|---|---|---|---|---|
| #4-40 | UNC | 40 | 0,0870 | 2,21 |
| #4-48 | UNF | 48 | 0,0912 | 2,32 |
| #6-32 | UNC | 32 | 0,1068 | 2,71 |
| #6-40 | UNF | 40 | 0,1130 | 2,87 |
| #8-32 | UNC | 32 | 0,1328 | 3,37 |
| #8-36 | UNF | 36 | 0,1362 | 3,46 |
| #10-24 | UNC | 24 | 0,1483 | 3,77 |
| #10-32 | UNF | 32 | 0,1588 | 4,03 |
| 1/4-20 | UNC | 20 | 0,2000 | 5,08 |
| 1/4-28 | UNF | 28 | 0,2143 | 5,44 |
| 5/16-18 | UNC | 18 | 0,2569 | 6,53 |
| 5/16-24 | UNF | 24 | 0,2708 | 6,88 |
| 3/8-16 | UNC | 16 | 0,3125 | 7,94 |
| 3/8-24 | UNF | 24 | 0,3333 | 8,47 |
| 7/16-14 | UNC | 14 | 0,3661 | 9,3 |
| 7/16-20 | UNF | 20 | 0,3875 | 9,84 |
| 1/2-13 | UNC | 13 | 0,4231 | 10,75 |
| 1/2-20 | UNF | 20 | 0,4500 | 11,43 |
| 5/8-11 | UNC | 11 | 0,5341 | 13,57 |
| 5/8-18 | UNF | 18 | 0,5694 | 14,46 |
| 3/4-10 | UNC | 10 | 0,6500 | 16,51 |
| 3/4-16 | UNF | 16 | 0,6875 | 17,46 |
| 1-8 | UNC | 8 | 0,8750 | 22,22 |
| 1-12 | UNF | 12 | 0,9167 | 23,28 |
Cột kép inch và mm giúp bạn tra trực tiếp trên máy khoan hệ mét phổ biến tại Việt Nam mà không cần quy đổi tay. Bảng này phục vụ máy và phôi nhập theo tiêu chuẩn Mỹ, thường gặp ở khuôn mẫu và thiết bị nhập khẩu. Ba bảng trên đều dùng cho taro cắt; sang phần tiếp theo, taro nén lại cần một bảng lỗ khoan hoàn toàn khác — lớn hơn ở mọi cỡ ren.
Taro nén — đường kính lỗ khoan luôn lớn hơn taro cắt
Taro nén — còn gọi taro cán ren, không sinh phoi — tạo hình ren bằng cách ép biến dạng dẻo kim loại quanh lỗ, nên đường kính lỗ khoan trước luôn lớn hơn taro cắt ở cùng một cỡ ren. Số liệu dưới đây lấy từ catalogue kỹ thuật của ZCC.CT, hãng dụng cụ cắt mà Nam Dương phân phối chính hãng, và là số liệu do hãng công bố trực tiếp — không suy ra bằng công thức như bảng taro cắt ở trên. Bạn xem thêm sản phẩm tại Mũi taro nén — Forming tap. Bảng dưới đối chiếu trực tiếp hai trị số để bạn thấy rõ mức chênh lệch cụ thể theo từng cỡ ren.
Bảng tra lỗ khoan taro nén M1 đến M16 (ren hệ mét)
Bảng dưới là số liệu lỗ khoan taro nén do hãng ZCC.CT công bố cho dải M1–M16, đặt cạnh trị số taro cắt cùng cỡ để bạn thấy rõ mức chênh lệch.
| Ren × Bước (P) | Ø taro NÉN (mm) | Ø taro CẮT (mm) | Chênh lệch |
|---|---|---|---|
| M1×0,25 | 0,9 | 0,75 | +0,15 |
| M1,2×0,25 | 1,1 | 0,95 | +0,15 |
| M1,6×0,35 | 1,47 | 1,25 | +0,22 |
| M2×0,4 | 1,85 | 1,6 | +0,25 |
| M2,5×0,45 | 2,33 | 2,05 | +0,28 |
| M3×0,5 | 2,8 | 2,5 | +0,3 |
| M4×0,5 | 3,8 | 3,5 | +0,3 |
| M4×0,7 | 3,7 | 3,3 | +0,4 |
| M5×0,5 | 4,8 | 4,5 | +0,3 |
| M5×0,8 | 4,65 | 4,2 | +0,45 |
| M6×0,75 | 5,7 | 5,25 | +0,45 |
| M6×1 | 5,6 | 5 | +0,6 |
| M7×1 | 6,6 | 6 | +0,6 |
| M8×1 | 7,6 | 7 | +0,6 |
| M8×1,25 | 7,45 | 6,75 | +0,7 |
| M10×1 | 9,6 | 9 | +0,6 |
| M10×1,25 | 9,45 | 8,75 | +0,7 |
| M10×1,5 | 9,35 | 8,5 | +0,85 |
| M12×1,25 | 11,45 | 10,75 | +0,7 |
| M12×1,5 | 11,35 | 10,5 | +0,85 |
| M12×1,75 | 11,25 | 10,25 | +1,0 |
| M14×1,5 | 13,35 | 12,5 | +0,85 |
| M14×2 | 13,1 | 12 | +1,1 |
| M16×1,5 | 15,35 | 14,5 | +0,85 |
| M16×2 | 15,1 | 14 | +1,1 |
Trong bảng taro cắt riêng ở phần trên, M12 bước thô được làm tròn thành 10,2 mm cho khớp bảng tra gốc trên trang; ở bảng này, cột taro cắt giữ nguyên giá trị lý thuyết 10,25 mm để phép trừ ra đúng mức chênh lệch — hai con số không mâu thuẫn nhau, chỉ khác mục đích làm tròn. Mức chênh lệch tăng dần theo cỡ ren: M1 chênh +0,15 mm, trong khi M14 và M16 bước thô chênh tới +1,1 mm. Mức chênh lệch này không chỉ là con số tham khảo — dùng nhầm bảng là nguyên nhân trực tiếp gây gãy taro.
Vì sao khoan theo bảng taro cắt rồi dùng taro nén sẽ gãy taro
Khoan lỗ theo bảng taro cắt rồi đưa taro nén vào là sai lầm xưởng phổ biến — và mức thiệt hại không đồng đều giữa các cỡ ren. Khi lỗ khoan nhỏ hơn mức taro nén cần, mô-men ép tăng vọt vì kim loại bị đẩy dồn để tạo hình ren nhiều hơn mức taro chịu được, dẫn tới gãy taro ngay trong lỗ — khó lấy ra và thường hỏng luôn chi tiết.
Mức chênh lệch giữa hai bảng tăng dần theo cỡ ren: chỉ +0,15 mm ở M1, nhưng lên tới +1,1 mm ở M14 và M16 bước thô — cỡ ren càng lớn, tra nhầm bảng càng dễ gãy taro vì mức thiếu hụt tuyệt đối lớn hơn. Mức chênh lệch cũng phụ thuộc bước ren, không chỉ đường kính danh nghĩa: cùng là M12, bước 1,25 chênh +0,7 mm nhưng bước 1,75 chênh tới +1,0 mm — bạn không thể áp một mức cộng thêm cố định cho mọi cỡ.
Gãy taro còn có nhiều nguyên nhân khác ngoài lỗ khoan, bạn xem đầy đủ tại bài Khắc phục vấn đề thường gặp khi taro ren. Ngoài việc chọn đúng bảng, taro nén còn có một giới hạn quan trọng hơn: không phải vật liệu nào cũng dùng được.
Taro nén chỉ dùng cho vật liệu mềm và dẻo, không dùng cho gang
Taro nén chỉ phù hợp với vật liệu mềm và có khả năng biến dạng dẻo tốt:
- Thép mềm, độ cứng HB ≤ 180
- Thép không gỉ (inox)
- Hợp kim nhôm và hợp kim nhôm đúc (silic dưới 10%)
Taro nén không dùng được cho gang. Gang giòn, không biến dạng dẻo được, nên khi ép ren sẽ vỡ mẻ ren thay vì tạo hình ren như ở thép hay nhôm.
Bằng chứng nằm ngay trong catalogue kỹ thuật: bảng chế độ cắt của ZCC.CT tách hẳn hai mục riêng cho hai phương pháp. Mục dành cho taro nén chỉ liệt kê ba nhóm vật liệu — thép không gỉ và thép mềm, hợp kim nhôm, hợp kim nhôm đúc — không có dòng gang nào. Trong khi đó, mục dành cho taro cắt ngay bên dưới có cả gang xám lẫn gang cầu. Đây là lý do catalogue kỹ thuật ZCC.CT tách hẳn hai bảng chế độ cắt riêng cho taro nén và taro cắt.
Nếu chi tiết bạn đang gia công là gang, bạn phải chuyển sang taro cắt và tra theo bảng d = D − P ở phần trên — bảng taro nén ở mục này không áp dụng cho vật liệu này. Ngoài taro cắt và taro nén, còn một phương pháp tạo ren thứ ba dùng phổ biến trên máy CNC: phay ren — và cách xác định lỗ mồi của nó khác hẳn hai phương pháp trên.
Phay ren — lỗ mồi không tra bảng mà tính theo tỷ lệ ăn ren
Phay ren tạo ren bằng dao quay kết hợp nội suy xoắn của máy CNC, nên lỗ mồi ở đây không tra bảng cố định như taro mà là một biến số bạn tự chọn, theo tỷ lệ ăn ren mong muốn. Vì không phải taro, phay ren không có một cỡ lỗ cố định để tra như hai phương pháp trên.
Tỷ lệ ăn ren (thread overlap ratio) được tính theo công thức:
Tỷ lệ ăn ren = (D − D₁) / (2 × h) × 100%
trong đó D là đường kính lớn danh nghĩa của ren, D₁ là đường kính lỗ mồi, và h là chiều cao răng tiêu chuẩn của ren.
Ý nghĩa thực dụng: bạn muốn ren ăn sâu hơn để mối ghép bền hơn thì chọn lỗ mồi nhỏ hơn; muốn dao chạy nhẹ nhàng hơn thì chọn lỗ mồi lớn hơn. Đây là điểm khác biệt cốt lõi so với taro, nơi lỗ khoan là một con số cố định phải tra đúng. Nguyên lý phay ren và cách vào dao chi tiết, bạn xem tại bài Phay ren là gì?; sản phẩm cụ thể xem tại Dao phay ren.
Chọn đúng đường kính lỗ khoan mới là điều kiện cần; điều kiện đủ để taro chạy êm còn nằm ở phần chuôi taro có khớp với bầu kẹp đang dùng hay không.
Chuôi taro theo 4 chuẩn JIS, ISO, DIN 371 và DIN 376 để chọn đúng bầu kẹp
Chọn đúng bầu kẹp cho một mũi taro không chỉ phụ thuộc cỡ ren mà còn phụ thuộc chuẩn chuôi taro đang cầm trên tay — cùng M8 nhưng chuôi theo chuẩn JIS có đường kính Ø6,2 mm còn chuôi theo chuẩn ISO là Ø8,0 mm. Đường kính lỗ khoan chọn đúng chưa đủ; phần chuôi taro — phần kẹp vào bầu kẹp máy — cũng có nhiều chuẩn khác nhau, quy định đường kính chuôi (Ød) và cạnh vuông (□) khác nhau ở cùng một cỡ ren. Chọn nhầm chuẩn khiến bầu kẹp không kẹp được taro, dù cỡ ren hoàn toàn đúng.
VERTEX, hãng phụ kiện gá kẹp mà Nam Dương phân phối chính hãng, cung cấp mũi taro theo cả chuẩn JIS lẫn ISO với chuôi tương ứng đúng chuẩn, tránh tình trạng lẫn chuôi giữa hai hệ. Bảng dưới đối chiếu đầy đủ 4 chuẩn cho dải ren M3 đến M30 cùng ren ống PT. Bạn xem thêm phụ kiện kẹp taro tại Collet ER kẹp taro.
Bảng đối chiếu kích thước chuôi taro theo 4 chuẩn (M3 đến M30 và ren ống PT)
Đọc bảng theo hai bước: chọn đúng hàng ren, sau đó lấy đúng cột của chuẩn đang dùng — cả hai số đường kính Ø và cạnh vuông □ đều phải khớp với thông số bầu kẹp.
| Ren | JIS Ød/□ | ISO Ød/□ | DIN 371 Ød/□ | DIN 376 Ød/□ |
|---|---|---|---|---|
| M3 | 4 / 3,2 | 3,15 / 2,5 | 3,5 / 2,7 | 2,2 / – |
| M4 | 5 / 4 | 4 / 3,15 | 4,5 / 3,4 | 2,8 / 2,1 |
| M5 | 5,5 / 4,5 | 5 / 4 | 6 / 4,9 | 3,5 / 2,7 |
| M6 | 6 / 4,5 | 6,3 / 5 | 6 / 4,9 | 4,5 / 3,4 |
| M8 | 6,2 / 5 | 8 / 6,3 | 8 / 6,2 | 6 / 4,9 |
| M10 | 7 / 5,5 | 10 / 8 | 10 / 8 | 7 / 5,5 |
| M12 | 8,5 / 6,5 | 9 / 7,1 | — | 9 / 7 |
| M14 | 10,5 / 8 | 11,2 / 9 | — | 11 / 9 |
| M16 | 12,5 / 10 | 12,5 / 10 | — | 12 / 9 |
| M18 | 14 / 11 | 14 / 11,2 | — | 14 / 11 |
| M20 | 15 / 12 | 14 / 11,2 | — | 16 / 12 |
| M22 | 17 / 13 | 16 / 12,5 | — | 18 / 14,5 |
| M24 | 19 / 15 | 18 / 14 | — | 18 / 14,5 |
| M27 | 20 / 15 | 20 / 16 | — | 20 / 16 |
| M30 | 23 / 17 | 20 / 16 | — | 22 / 18 |
Cột DIN 371 chỉ có số liệu tới M10 vì nguồn không công bố cỡ lớn hơn.
Bảng phụ dưới đây áp dụng cho ren ống PT:
| Ren ống | Ød / □ (mm) |
|---|---|
| PT 1/8 | 8 / 6 |
| PT 1/4 | 11 / 9 |
| PT 3/8 | 14 / 11 |
| PT 1/2 | 18 / 14 |
| PT 5/8 | 19 / 15 |
| PT 3/4 | 23 / 17 |
Ví dụ M20 cho thấy chiều chênh lệch không cố định theo một hướng: chuẩn JIS là Ø15 mm/vuông 12 mm, còn ISO chỉ Ø14 mm/vuông 11,2 mm — nhỏ hơn, ngược với ví dụ M8 ở trên. Khi cả lỗ khoan lẫn chuôi taro đã chọn đúng, phần lớn sự cố còn lại trong quá trình ta rô đều truy về cùng một nguyên nhân: chất lượng lỗ khoan trước.
Lỗ khoan sai gây ra những lỗi gì khi ta rô
Trong các nhóm lỗi thường gặp khi ta rô, phần lớn có nguyên nhân trực tiếp bắt nguồn từ lỗ khoan trước, không phải từ bản thân mũi taro.
| Hiện tượng | Nguyên nhân do lỗ khoan | Cách xử lý |
|---|---|---|
| Ren trong quá rộng | Lỗ mồi quá lớn | Chọn lại mũi khoan mồi đúng cỡ theo bảng tra |
| Ren trong quá rộng | Lỗ mồi lệch tâm | Nâng chất lượng lỗ mồi; chuyển sang taro bù (floating) |
| Bề mặt ren không nhẵn | Lỗ mồi quá nhỏ | Chỉnh lại mũi khoan mồi đúng cỡ |
| Gãy taro | Lỗ mồi quá nhỏ | Chỉnh mũi khoan mồi theo đúng bảng tra |
| Gãy taro | Taro chạm đáy lỗ (lỗ không đủ sâu) | Kiểm tra chiều sâu lỗ mồi trước khi taro |
| Gãy taro | Vát mép lỗ mồi quá nhỏ, lỗ lệch vị trí hoặc lệch góc | Kiểm tra lỗ mồi trước khi taro |
Nguyên tắc chung: lỗ mồi càng lệch khỏi bảng tra, nguy cơ gãy taro và ren lỗi càng cao, không phân biệt bạn đang dùng taro cắt hay taro nén. Với hiện tượng bề mặt ren không nhẵn do lỗ mồi quá nhỏ, bạn có thể cân nhắc chuyển sang Mũi taro xoắn — rãnh xoắn thoát phoi tốt hơn rãnh thẳng trong nhiều trường hợp.
Các nguyên nhân khác của cùng hiện tượng — chọn sai taro, tốc độ cắt, bôi trơn không đủ — bạn xem đầy đủ tại bài Khắc phục vấn đề thường gặp khi taro ren. Khi cỡ ren nằm ngoài các bảng tra ở trên, hoặc bạn cần đối chiếu thêm với máy đang dùng, dữ liệu kỹ thuật đầy đủ hơn có trong catalogue ZCC.CT và VERTEX mà Nam Dương phân phối chính hãng.
Câu hỏi thường gặp về lỗ khoan trước khi ta rô
Ren M12 khoan lỗ bao nhiêu?
Với taro cắt, ren M12 bước thô khoan lỗ Ø10,2 mm (giá trị lý thuyết theo công thức là 10,25 mm, làm tròn thành 10,2 mm theo bảng tra thực tế). Với taro nén cùng cỡ M12×1,75, lỗ khoan phải lớn hơn, tới Ø11,25 mm.
Ren M8 khoan lỗ bao nhiêu?
M8 bước thô dùng taro cắt khoan lỗ Ø6,75 mm. Nếu dùng taro nén, cùng cỡ M8×1,25 phải khoan Ø7,45 mm, còn M8×1 khoan Ø7,6 mm.
Taro nén khoan lỗ khác taro cắt thế nào?
Taro nén luôn cần lỗ khoan lớn hơn taro cắt ở cùng cỡ ren. Mức chênh lệch tăng dần theo cỡ, từ khoảng +0,15 mm ở M1 lên tới +1,1 mm ở M14 và M16 bước thô, vì taro nén ép biến dạng kim loại thay vì cắt phoi.
Taro nén có dùng cho gang được không?
Không. Taro nén chỉ phù hợp vật liệu mềm và dẻo — gang giòn, không biến dạng dẻo được nên sẽ vỡ mẻ ren thay vì tạo ren. Gặp gang, bạn phải dùng taro cắt và tra theo bảng d = D − P.
Mũi khoan taro là mũi khoan nào?
“Mũi khoan taro” không phải một loại mũi khoan riêng, mà là cách gọi quen của mũi khoan dùng để khoan lỗ trước khi ta rô. Đường kính của nó lấy theo đúng các bảng tra trong bài này, và cùng một cỡ ren, mũi khoan cho taro cắt khác mũi khoan cho taro nén — nên bạn cần biết đang dùng loại taro nào trước, rồi mới chọn đúng mũi khoan theo đúng bảng. Ví dụ với M8: taro cắt cần mũi khoan Ø6,75 mm, còn taro nén cùng cỡ M8×1,25 cần mũi khoan lớn hơn, Ø7,45 mm. Bạn xem đầy đủ dòng mũi khoan các cỡ tại danh mục Mũi Khoan.
Có mấy loại bảng tra lỗ khoan khi ta rô?
Ba loại, ứng với ba phương pháp tạo ren: bảng cho taro cắt (d = D − P), bảng riêng cho taro nén (số liệu do hãng công bố, luôn lớn hơn bảng taro cắt), và cách tính lỗ mồi theo tỷ lệ ăn ren khi phay ren.
Chuôi taro JIS và chuôi taro ISO có giống nhau không?
Không, dù cùng một cỡ ren. Ví dụ M8: chuôi theo chuẩn JIS có đường kính Ø6,2 mm và cạnh vuông 5 mm, còn chuẩn ISO là Ø8,0 mm và cạnh vuông 6,3 mm — chọn nhầm chuẩn khiến bầu kẹp không kẹp được taro.
Bài viết cùng chủ đề
-
 Thép Gió (HSS) Là Gì? Ký Hiệu, Độ Cứng, Phân Loại, Ứng Dụng
-
 Máy Phay Vạn Năng Là Gì? Cấu Tạo, Nguyên Lý Hoạt Động Và Ứng Dụng Chi Tiết
-
 Máy Phay Cơ Là Gì? Cấu Tạo, Nguyên Lý Hoạt Động, Phân Loại & Hướng Dẫn Sử Dụng Chi Tiết (2026)
-
 Máy CNC 6 Trục Là Gì? Tìm Hiểu Cấu Tạo, Ứng Dụng Thực Tế & Xu Hướng Công Nghệ 2026
-
 Máy CNC 4 Trục Là Gì? Cấu Tạo, Nguyên Lý & Ứng Dụng Đột Phá 2026
-
 Máy CNC 5 Trục Là Gì? Hướng Dẫn Chi Tiết A-Z Và Giải Pháp Tối Ưu Hiệu Suất 2026