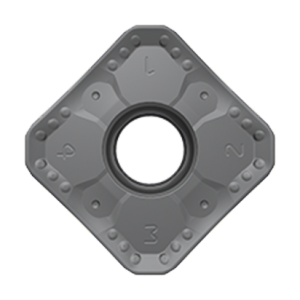
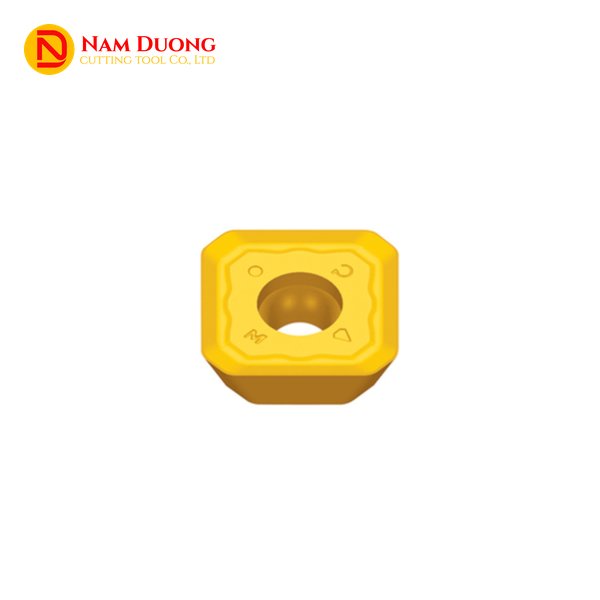
Mảnh phay SEET 12T3, viết liền là SEET12T3, là mảnh hợp kim hình vuông có lỗ giữa để kẹp vít, góc sau 20° và đoạn cạnh vát ở góc, dùng trên dao phay mặt góc 45°. Bốn cạnh cắt nằm trên cùng một mặt của mảnh vuông cạnh 13,4 mm, dày 3,97 mm. Mảnh dùng để phay mặt phẳng trên thép, thép hợp kim, inox, gang, nhôm và hợp kim chịu nhiệt, từ phay tinh đến phay thô, đồng thời vát mép, với chiều sâu cắt mỗi lượt khoảng 6 mm tùy dao. Nam Dương cung cấp mảnh chính hãng thuộc các mã SEET12T3-DF, -DM, -DR, -CF, -CM, -CR, -EF, -EM, -LH và mã W hình khác, kèm tư vấn chọn mã theo vật liệu. Chín mã từ -DF đến -LH cùng hình dạng và số đo, khác nhau ở mặt rãnh bẻ phoi chia theo vật liệu gia công.
Đặc Điểm Mảnh Phay SEET 12T3
SEET 12T3 là mảnh vuông một mặt có bốn cạnh cắt, kẹp vít qua lỗ giữa, góc sau 20° và mặt rãnh bẻ phoi thay đổi theo từng nhóm vật liệu.
- Vuông, có lỗ giữa, bốn cạnh cắt: mảnh một mặt, kẹp vít xuyên qua lỗ giữa; mòn một cạnh thì bạn xoay sang cạnh kế, nên mỗi mảnh cho bốn lần dùng. Theo quy ước ISO 1832, chữ E đứng thứ hai trong SEET ứng với góc sau 20°, tức kiểu mảnh dương, thường cắt nhẹ hơn mảnh âm cùng cỡ; còn 45° là góc cạnh cắt, chỉ có khi mảnh nằm trên dao.
- Dung sai chặt: chữ E đứng thứ ba trong SEET là cấp dung sai E, khoảng ±0,025 mm cho kích thước mảnh, độ cao mũi và chiều dày.
- Góc 45°: phoi mỏng, vào phôi êm: cạnh cắt nghiêng 45° nên phoi chỉ dày khoảng 0,7 lần lượng chạy dao (hex = fz × sin 45° ≈ 0,71·fz), nhờ đó bạn tăng được lượng chạy dao. Lực cắt chia đều giữa hướng kính và hướng trục, mảnh vào phôi êm, giảm rung khi dao nhô dài hoặc gá kém cứng vững, và thường ít sứt mép ở góc vào phôi.
- Góc 45°: phía ra phôi và giới hạn: ở phía mảnh ra khỏi phôi, mép phôi vẫn có thể bavia hoặc mẻ, nên bạn cần chú ý lượng chạy dao lúc dao ra. Dao 45° không phay được vai vuông 90°, và chiều sâu cắt nhỏ hơn dao 75° hoặc 90° cùng cỡ mảnh.
- Đoạn cạnh phẳng ngắn ở góc mảnh: bản vẽ ghi góc vát 29° và đoạn phẳng bs 2,55 mm; đoạn này để lại mặt phay mịn hơn khi phay tinh.
- Mặt rãnh bẻ phoi theo vật liệu: nhóm DF, DM, DR dành cho thép; EF, EM cho inox cùng hợp kim chịu nhiệt; CF, CM, CR cho gang; LH cho nhôm. Theo quy ước chung, rãnh cạnh sắc hợp vật liệu dính và cắt nhẹ, còn rãnh cạnh bền hợp phay thô và cắt gián đoạn.
- Mảnh W hình khác: SEET12T3-W là mảnh riêng, lắp cùng dao, với cạnh dài 17,82 mm.
Chọn Mã SEET 12T3 Theo Vật Liệu
Đuôi mã SEET 12T3 chọn theo hai bước: nhóm vật liệu cho chữ đầu D, E, C hoặc L, mức gia công cho chữ cuối F, M hoặc R, trong đó F là tinh, M là bán tinh và R là thô; riêng -LH dùng chung cho cả ba mức.
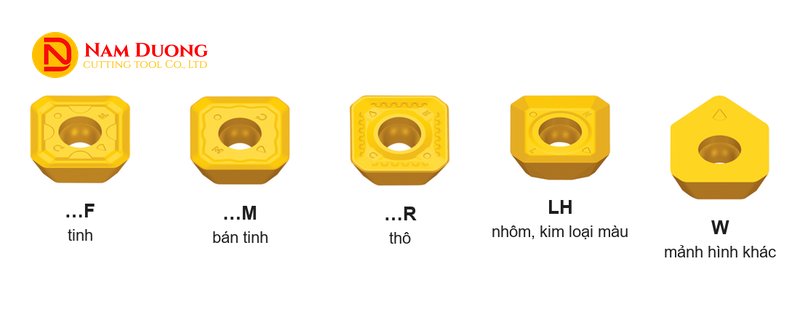
| Nhóm vật liệu (ISO) | Tinh | Bán tinh | Thô |
|---|---|---|---|
| P — thép, thép hợp kim | SEET12T3-DF | SEET12T3-DM | SEET12T3-DR |
| M — inox · S — hợp kim chịu nhiệt | SEET12T3-EF | SEET12T3-EM | — |
| K — gang | SEET12T3-CF | SEET12T3-CM | SEET12T3-CR |
| N — nhôm, kim loại màu | SEET12T3-LH | SEET12T3-LH | SEET12T3-LH |
-LH là một mã dùng chung cho cả ba mức gia công. Ở nhóm inox và hợp kim chịu nhiệt, bảng này dừng ở mức bán tinh.
Mức tinh hợp khi lượng dư nhỏ và cần mặt nhẵn, mức bán tinh hợp phay thông thường, mức thô hợp khi lượng dư lớn hoặc cắt gián đoạn. Đuôi mã là cách đặt tên riêng của dòng mảnh này; cùng một chữ ở dòng mảnh khác có thể mang nghĩa khác, nên bảng chỉ áp cho mã SEET12T3.
Khi chưa chắc nên lấy đuôi nào, bạn nêu vật liệu phôi cùng mức gia công đang cần, và Nam Dương đối chiếu với bảng trên để đề xuất đúng mã.
Thông Số SEET 12T3
Chín mã SEET 12T3 dùng chung một bộ số đo, còn mã SEET12T3-W có hình khác và số đo riêng, cạnh dài 17,82 mm.
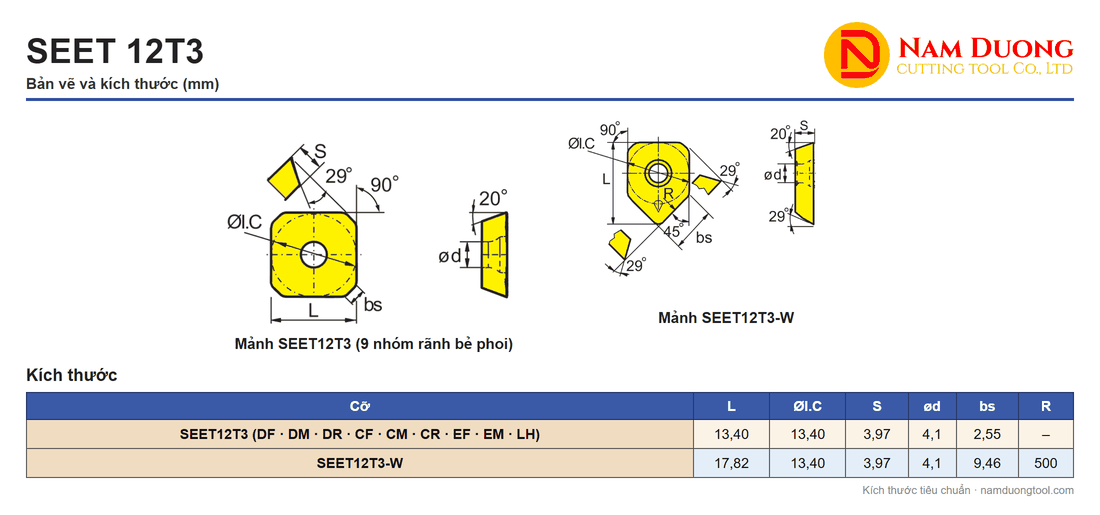
| Mã | L | ØI.C | S | ød | bs | R |
|---|---|---|---|---|---|---|
| SEET12T3-DF · -DM · -DR · -CF · -CM · -CR · -EF · -EM · -LH (9 mã chung số đo) | 13,40 | 13,40 | 3,97 | 4,1 | 2,55 | — |
| SEET12T3-W | 17,82 | 13,40 | 3,97 | 4,1 | 9,46 | 500 |
Đơn vị mm.
Số đo thực tế đọc theo bảng (13,4 mm), không suy từ chữ số trong mã. Mảnh W có đoạn cạnh phẳng dài (bs 9,46 mm); theo tài liệu kỹ thuật phổ biến, loại mảnh này dùng để làm nhẵn bề mặt khi lắp cùng các mảnh cắt chính. SEET18T6-DM thuộc cỡ 18 với số đo khác nên không dùng bảng này.
SEET 12T3 Lắp Vào Dao Nào
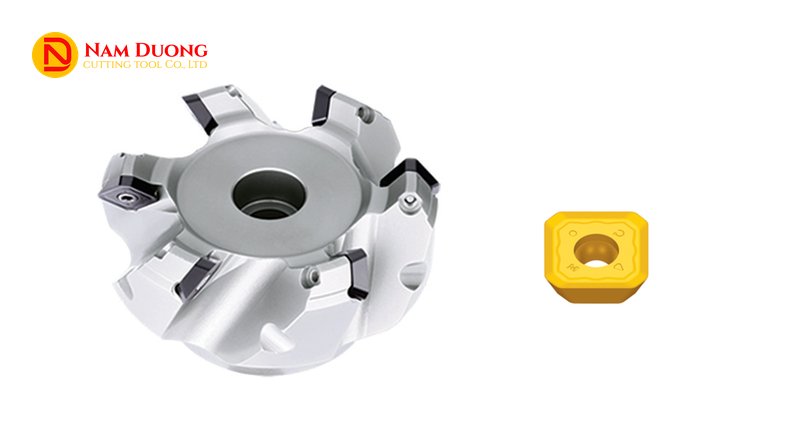
SEET 12T3 dùng trên dao phay mặt góc 45° có lỗ trục, đường kính từ Ø50 đến Ø315 mm.
Mảnh được giữ bằng vít; dao cỡ lớn có thêm tấm lót và vít tấm lót. Dao dùng để phay mặt và vát mép. Dòng bước răng thưa mang 3–6 răng ở Ø50–Ø125, còn dòng bước răng đều mang nhiều răng hơn.
| Ø dao (mm) | Số răng, dòng bước răng đều | Số răng, dòng bước răng thưa |
|---|---|---|
| 50 | 4 | 3 |
| 63 | 5 | 4 |
| 80 | 6 | 4 |
| 100 | 7 | 5 |
| 125 | 8 | 6 |
| 160 | 10 | — |
| 200 | 12 | — |
| 250 | 14 | — |
| 315 | 18 | — |
Số răng theo hai dòng dao ví dụ; mỗi dòng dao có số răng riêng.
Thân dao phay mặt 45° cho mảnh này được giới thiệu trong danh mục Dao phay khỏa mặt. Cùng việc phay mặt, còn có các mảnh 45° khác, mảnh 75° và mảnh 90°, khác SEET 12T3 ở độ dày, kiểu kẹp và góc cạnh cắt trên dao.
Đài dùng SEET 12T3 thường được gọi theo mã mảnh. Ví dụ hai dòng đài phay mặt 45° có ổ mảnh cỡ SE12: dòng FMA01 bước răng dày, đều và dòng FMA02 bước răng thưa, không đều:
| Dòng đài | Đường kính (mm) và số răng |
|---|---|
| FMA01 (bước dày, đều) | Ø50 (4) · Ø63 (5) · Ø80 (6) · Ø100 (7) · Ø125 (8) · Ø160 (10) · Ø200 (12) · Ø250 (14) · Ø315 (18) |
| FMA02 (bước thưa, không đều) | Ø50 (3) · Ø63 (4) · Ø80 (4) · Ø100 (5) · Ø125 (6) |
Ví dụ mã FMA01-100-B32-SE12-07: dòng FMA01, Ø100 mm, kiểu lắp B lỗ trục 32 mm, ổ SE12, 7 răng. Các loại đài khác xem tại dao phay mặt đầu.
So Sánh SEET 12T3 Với Mảnh Phay Mặt Khác
SEET 12T3 khác SEKT 12T3, SEKN 1203, SPKN 1203, TPKN 2204 và SEET 1203…PER ở độ dày, kiểu kẹp, góc cạnh cắt trên dao và chiều sâu cắt.
| Kiểu mảnh | Hình dạng, kiểu kẹp | Góc cạnh cắt trên dao | Chiều sâu cắt (khoảng) | Khác SEET 12T3 ở điểm nào |
|---|---|---|---|---|
| Mảnh phay khỏa mặt SEKT 12T3 AGSN | vuông, có lỗ, kẹp vít | thường gặp 45° | khoảng 6 mm tùy dao | cùng dày 3,97 mm theo ký hiệu T3; chữ thứ ba là cấp dung sai K thay cho E và mã ghi thêm góc cạnh cắt; ổ mảnh của dao quyết định, nên bạn đối chiếu trước khi chọn |
| Mảnh phay khỏa mặt SEKN 1203 AFTN | vuông, không lỗ, kẹp nêm | 45° | khoảng 6 mm | dày 3,18 mm so với 3,97 mm và không lỗ, thuộc dòng dao khác |
| Mảnh phay SPKN 1203 | vuông, không lỗ, góc sau 11° | thường gặp 75° | khoảng 6–9,5 mm (cỡ 1203), 8–13 mm (cỡ 1504) tùy đài | phoi dày hơn, khoảng 0,97 × fz so với 0,71 × fz, ứng với góc cạnh cắt lớn hơn |
| Mảnh phay TPKN 2204 | tam giác, không lỗ, ba cạnh trên một mặt | 90° | tới khoảng 18 mm tùy dao | tạo được vai vuông 90°, dùng dao riêng |
| SEET 1203…PER | có lỗ, mã riêng | dao phay mặt góc 90° | tùy dao | mã khác, số đo khác, không dùng chung dao với SEET 12T3 |
Con số khoảng, tùy dao.
Trong cùng một cỡ mảnh, dao có góc cạnh cắt lớn cắt sâu được hơn; góc 45° nhường bớt chiều sâu để lấy phoi mỏng và nhịp cắt êm.
Mảnh vuông bốn cạnh tại trang Mảnh phay SDMT 1204 cũng lấy phoi mỏng để chạy dao nhanh, nhưng bằng góc cạnh cắt rất nhỏ thay vì 45°, và dùng trên dao phay ăn dao lớn với chiều sâu cắt nhỏ.
Chế Độ Cắt Tham Khảo Cho SEET 12T3
SEET 12T3 chạy ở tốc độ cắt tham khảo khoảng 190–300 m/phút trên thép carbon thấp và 170–250 m/phút trên gang xám, còn lượng chạy dao khoảng 0,15–0,3 mm/răng tùy mã tinh, bán tinh hay thô.
| Vật liệu (nhóm ISO, độ cứng) | Vc (m/phút) | fz tinh (mm/răng) | fz bán tinh | fz thô |
|---|---|---|---|---|
| Thép carbon thấp, thép mềm (P, ≤180 HB) | khoảng 190–300 | 0,15 | 0,2 | 0,3 |
| Thép hợp kim (P, 180–280 HB) | khoảng 150–240 | 0,15 | 0,2 | 0,3 |
| Inox (M, ≤270 HB) | khoảng 160–200 | 0,15 | 0,2 | — |
| Gang xám (K, 180–250 HB) | khoảng 170–250 | 0,15 | 0,2 | 0,3 |
| Nhôm hợp kim (N) | từ khoảng 300 | 0,25 | 0,25 | 0,25 |
| Hợp kim chịu nhiệt (S, ≤400 HB) | khoảng 25–60 | 0,1 | 0,15 | — |
Dải tham khảo; fz ghi trị số điển hình, với dải rộng hơn khoảng 0,1–0,4 mm/răng ở thép và nhôm. Nhôm dùng một mã -LH nên chung một trị số fz. Trị số đặt thật lệch theo mác hợp kim của mảnh, công suất máy và độ cứng vững của hệ gá.
Thép càng cứng thì bạn chọn Vc càng thấp; inox và hợp kim chịu nhiệt chạy tốc độ thấp hơn thép rõ rệt, còn nhôm chạy tốc độ cao với mã -LH. Với dao 45° cỡ này, một lượt bóc được lớp phôi dày tới khoảng 6 mm.
Tốc độ tiến bàn Vf (mm/phút) bằng lượng chạy dao fz nhân số răng của dao nhân số vòng quay n, và n suy từ Vc theo n = 1000 × Vc / (π × D), với D là đường kính dao tính bằng mm.
Ví dụ phay mặt inox khoảng 180 HB, cắt khô, bằng dao Ø80 mm mang 6 mảnh -EM, chiều sâu cắt 1 mm, chiều rộng cắt 60 mm. Chọn Vc 160 m/phút và fz 0,2 mm/răng thì n ≈ 1000 × 160 / (π × 80) ≈ 637 vòng/phút và Vf ≈ 0,2 × 6 × 637 ≈ 764 mm/phút.
Lần chạy đầu nên đặt Vc ở nửa dưới dải và fz ở trị số điển hình; bạn chỉ nâng khi phoi ra đều và tiếng cắt đều, còn máy rung thì hạ lại.
Vì Sao Chọn Mảnh Phay SEET 12T3 Tại Nam Dương
Nam Dương tư vấn chọn mã từ SEET12T3-DF đến -LH và mảnh W theo vật liệu cùng dao phay mặt 45° của xưởng bạn.
- Một đầu mối cho dụng cụ phay: dao phay khỏa mặt, mảnh phay vuông và tam giác, phụ kiện kẹp dao, để bạn đối chiếu mảnh với dao tại cùng một nơi.
- Đối chiếu mã trước khi xác nhận: Nam Dương so mã mảnh cũ với bảng mã và bảng số đo của SEET 12T3 rồi mới chốt mã cần dùng.
- Mảnh chính hãng, chất lượng: các nhóm rãnh tinh, bán tinh và thô đều là mảnh chính hãng.
- Hỗ trợ kỹ thuật, kinh nghiệm: Nam Dương hỗ trợ trước và sau khi cung cấp mảnh, phục vụ xưởng gia công cơ khí từ năm 2011.
Hotline 0911 066 515 và email sale@namduongtool.com nhận vật liệu phôi, ký hiệu dao cùng mã mảnh đang dùng của bạn để chốt đúng mã SEET 12T3.
Câu Hỏi Thường Gặp Về SEET 12T3
SEET 12T3 là gì?
SEET 12T3 là mảnh phay hợp kim hình vuông, góc sau 20°, có lỗ giữa kẹp vít và bốn cạnh cắt trên một mặt, dùng trên dao phay mặt góc 45° để phay thép, inox, gang, nhôm và hợp kim chịu nhiệt. Mảnh có chín mã rãnh bẻ phoi theo vật liệu và mức gia công, cộng mảnh W hình khác.
SEET 12T3 có phay được inox và nhôm không?
Có, SEET 12T3 phay được inox và nhôm, nhưng bạn phải chọn đúng mã: -EF và -EM cho inox cùng hợp kim chịu nhiệt, -LH cho nhôm và kim loại màu. Thép chọn mã đầu D, gang chọn mã đầu C. Inox chạy tốc độ thấp hơn thép, còn nhôm chạy từ khoảng 300 m/phút.
SEET 12T3 khác SEKT 12T3 thế nào?
SEET 12T3 và SEKT 12T3 cùng là mảnh vuông có lỗ, dày 3,97 mm theo ký hiệu T3 và thường dùng trên dao 45°, nhưng khác cấp dung sai: SEET ghi dung sai E, SEKT ghi dung sai K và thêm góc cạnh cắt trong mã. Mỗi mảnh chọn theo ổ mảnh của dao; mã SEKT xem tại trang SEKT 12T3 AGSN.
Chọn mã -F, -M hay -R cho SEET 12T3?
Chọn -F cho phay tinh và tải nhẹ, -M cho phay bán tinh, -R cho phay thô và cắt gián đoạn; chữ đứng trước là nhóm vật liệu, riêng -LH dùng chung cho cả ba mức. fz điển hình là 0,15 / 0,2 / 0,3 mm/răng cho F / M / R trên thép và gang; inox chỉ có F và M với 0,15 / 0,2, hợp kim chịu nhiệt chỉ có F và M với 0,1 / 0,15.
Liên Hệ Tư Vấn Và Báo Giá SEET 12T3
Để chốt mã và nhận báo giá SEET 12T3, xưởng gọi hotline 0911 066 515 hoặc gửi email sale@namduongtool.com. Ổ mảnh trên dao không phải hình vuông thì tham khảo thêm Mảnh phay; các loại mảnh tiện, mảnh khoan, mảnh rãnh nằm ở Mảnh dao.