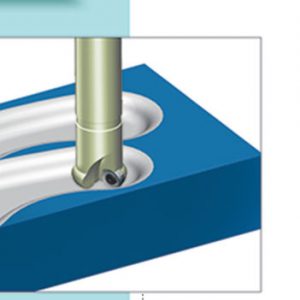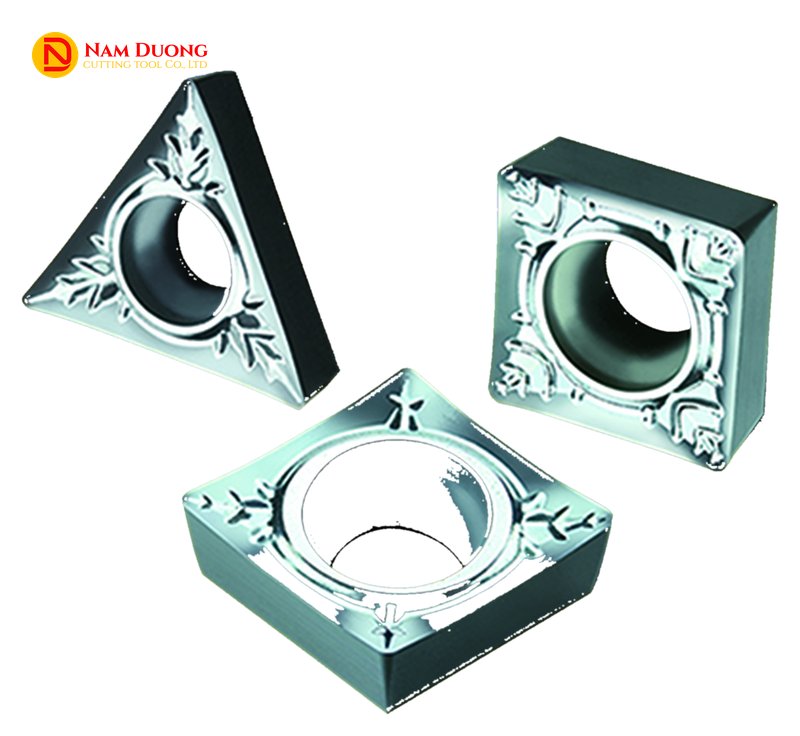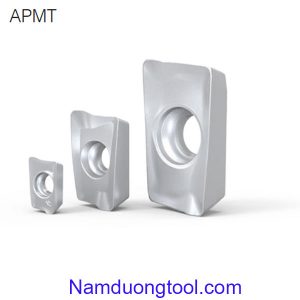
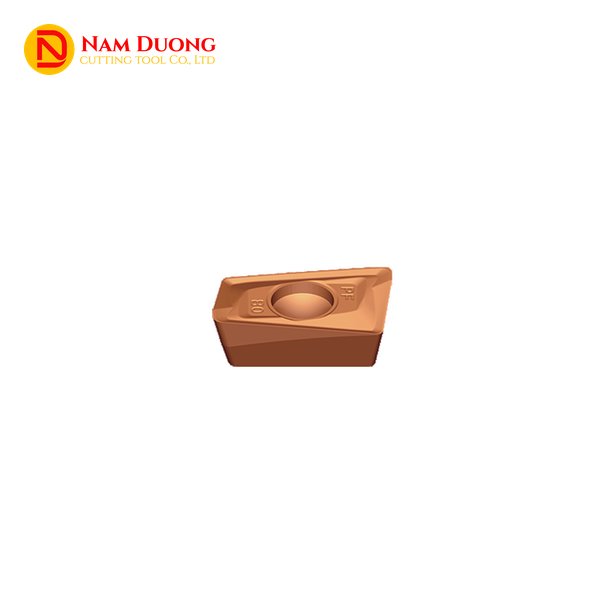
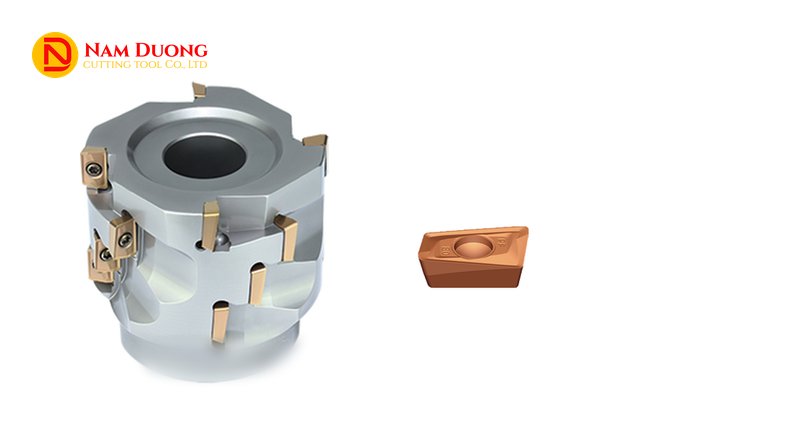
APKT 11T3 (viết liền APKT11T3) là cỡ nhỏ trong họ mảnh phay vai hình bình hành: L 12,24 mm và S 3,6 mm, kẹp bằng một vít qua lỗ giữa, góc sau 11°, mỗi mảnh có hai cạnh cắt. Trên dao phay vai vuông 90°, mảnh đảm nhận phay bậc vai, phay rãnh, ăn xiên xuống phôi và nội suy xoắn tạo lỗ, cho thép, inox lẫn nhôm. Cỡ 11 cho dao nhỏ từ Ø12, thường nhiều răng hơn mảnh cỡ 16 ở cùng đường kính và cả dao phay ngô lưỡi dài, đổi lại chiều sâu cắt chỉ 10,5–11 mm. Nam Dương cung cấp APKT 11T3 chính hãng, chất lượng cao, thuộc ba nhóm rãnh -APF, -APM, -ALH với bán kính mũi r từ 0,4 đến 2,0 mm.
Đặc Điểm Mảnh Phay APKT 11T3
Đặc điểm của APKT 11T3 là cỡ nhỏ: hai cạnh cắt trên mỗi mảnh, chiều sâu cắt 10,5–11 mm, dao nhỏ từ Ø12 và thường nhiều răng hơn mảnh cỡ 16 ở cùng đường kính.
- Hình bình hành, hai cạnh cắt: theo ISO 1832, A là hình bình hành, P là góc sau 11°, K là cấp dung sai K, T là lỗ khoét côn kèm rãnh bẻ phoi một mặt; số 11 là ký hiệu cỡ cạnh cắt. Vít M2,5 giữ mảnh.
- Dao nhỏ từ Ø12, nhiều răng hơn: dao chuôi trong dòng dao ví dụ chạy từ Ø12 (1 răng) đến Ø32 (4 răng), còn mảnh cỡ 16 bắt đầu từ Ø25; số răng tăng thì tốc độ tiến bàn tăng theo.
- Chiều sâu cắt 10,5–11 mm: 10,5 mm với dao chuôi, 11 mm với đầu dao lắp trục, so với 15,5 mm của cỡ 16.
- Cạnh xoắn và cạnh quét: cạnh cắt dạng xoắn giúp giảm lực cắt và thành vai thẳng hơn; đoạn cạnh quét ở mũi cho phép phay mặt nhẹ.
- Dao phay ngô: dao lưỡi dài, nhiều mảnh xếp tầng, phay vai sâu hoặc thành rộng trong một lượt.
- Vật liệu: -APF và -APM cho thép và inox, -ALH cho nhôm hợp kim; phay cắm chỉ áp dụng cho dao chuôi.
Chọn Mã APKT 11T3 Theo Vật Liệu Và Bán Kính Mũi
Mã APKT 11T3 được chọn bằng hai yếu tố: vật liệu phôi quyết định nhóm rãnh, còn góc lượn ở chân vai của chi tiết quyết định bán kính mũi r từ 0,4 đến 2,0 mm. Ba hậu tố -APF, -APM, -ALH là tên rãnh bẻ phoi riêng của dòng mảnh, nằm ngoài ISO 1832: với thép và inox, -APF là gia công tinh, -APM là bán tinh, và -ALH dành cho nhôm hợp kim.
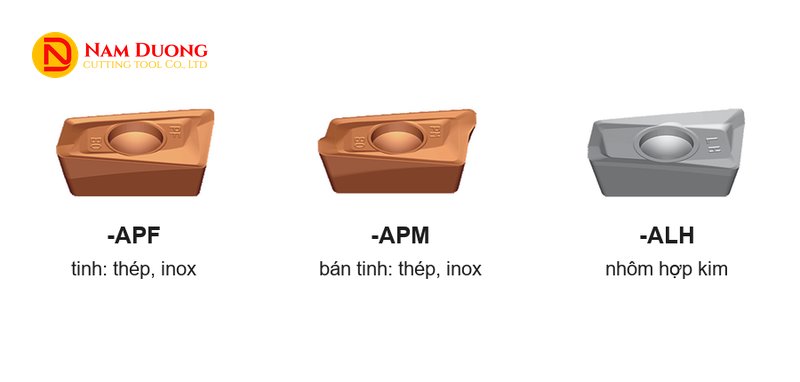
| Mã | r (bán kính mũi, mm) | Rãnh bẻ phoi | Vật liệu | fz phay vai (mm/răng) |
|---|---|---|---|---|
| APKT11T304-APF | 0,4 | -APF, gia công tinh | thép, inox | 0,1 |
| APKT11T308-APF | 0,8 | -APF, gia công tinh | thép, inox | 0,1 |
| APKT11T304-APM | 0,4 | -APM, bán tinh | thép, inox | 0,2 |
| APKT11T308-APM | 0,8 | -APM, bán tinh | thép, inox | 0,2 |
| APKT11T312-APM | 1,2 | -APM, bán tinh | thép, inox | 0,2 |
| APKT11T316-APM | 1,6 | -APM, bán tinh | thép, inox | 0,2 |
| APKT11T320-APM | 2,0 | -APM, bán tinh | thép, inox | 0,2 |
| APKT11T304-ALH | 0,4 | -ALH | nhôm hợp kim | 0,2 |
| APKT11T308-ALH | 0,8 | -ALH | nhôm hợp kim | 0,2 |
fz là trị số điển hình khi phay vai.
Hai số cuối của mã chính là r: 04, 08, 12, 16 và 20 ứng với 0,4 đến 2,0 mm. Chân vai sau khi phay mang đúng bán kính mũi của mảnh, nên bản vẽ chi tiết ghi góc lượn bao nhiêu thì chọn mã có r không vượt con số đó. Các mức r 1,2, 1,6 và 2,0 mm chỉ có ở nhóm -APM. Với mảnh r lớn, nên xem lại ổ mảnh trên dao: có loại dao phải gia công thêm ổ mới lắp được mảnh mũi tròn lớn.
Mảnh cũ in thêm đuôi chữ như PDER hay PDTR thì Nam Dương đối chiếu đuôi đó sang nhóm -APF, -APM hoặc -ALH theo vật liệu phôi.
Thông Số APKT 11T3
Chín mã APKT 11T3 dùng chung một bộ số đo, L 12,24 · I.W 6,64 · S 3,6 · ød 2,8 theo mm, và chỉ khác nhau ở r từ 0,4 đến 2,0.
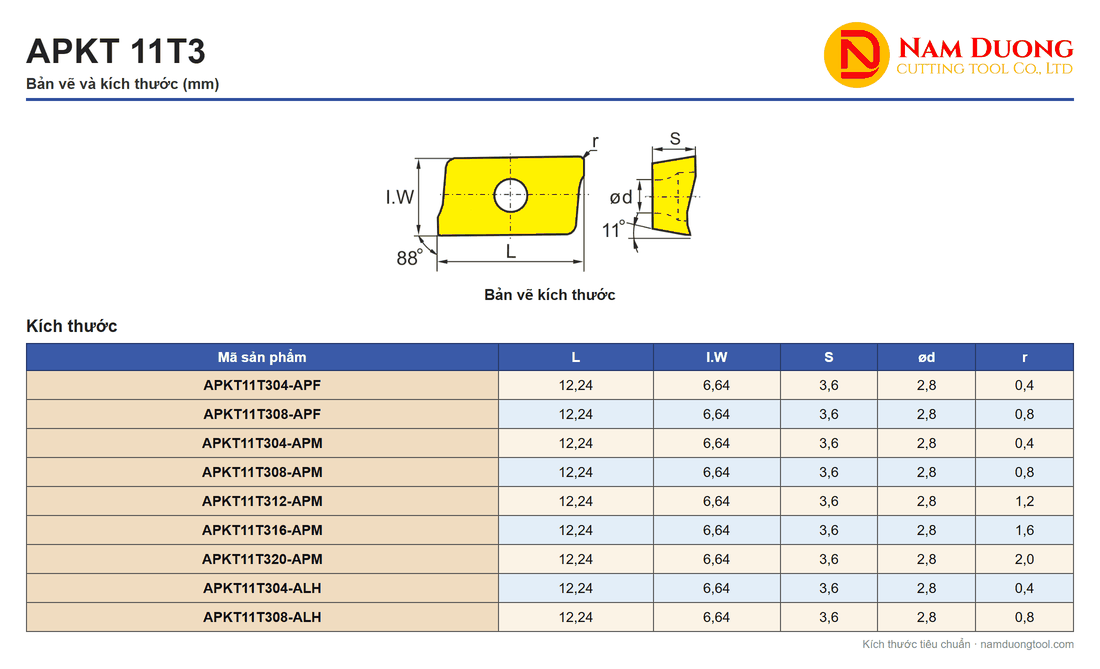
| Cỡ | L | I.W | S | ød | r |
|---|---|---|---|---|---|
| APKT 11T3 | 12,24 | 6,64 | 3,6 | 2,8 | 0,4 · 0,8 · 1,2 · 1,6 · 2,0 |
Đơn vị mm.
Với mảnh cỡ 11, con số trong tên chỉ là nhãn cỡ theo ISO 1832; kích thước thật để so với mảnh cũ là các trị số trong bảng trên.
APKT 11T3 Lắp Vào Dao Nào
Ba kiểu dao phay vai 90° nhận mảnh cỡ 11 trong dòng dao ví dụ: dao chuôi Ø12–Ø32, đầu dao lắp trục Ø50–Ø100 và dao phay ngô lưỡi dài.
| Kiểu dao | Đường kính (số răng) | Chiều sâu cắt tối đa | Nguyên công |
|---|---|---|---|
| Dao chuôi trụ, chuôi Weldon | Ø12 (1), Ø16 (2), Ø20 (2), Ø25 (3), Ø32 (4) | 10,5 mm | phay bậc vai, phay rãnh, ăn xiên, nội suy xoắn, phay cắm |
| Đầu dao lắp trục | Ø50 (6), Ø63 (8), Ø80 (8), Ø100 (10) | 11 mm | phay mặt, phay bậc vai |
| Dao phay ngô (lưỡi dài) | dao chuôi Ø20–Ø40, chiều dài cắt 29,4–58 mm; đầu dao Ø50–Ø100, chiều dài cắt 39 mm, 16–24 mảnh | ap ≤ 1,2D khi phay vai | phay vai sâu, phay thành rộng |
Một dòng dao ví dụ; dòng dao khác có thể có đường kính và số răng khác.
Mảnh cỡ 11 và cỡ 16 vào ổ của hai loại dao khác nhau, nên cỡ ổ mảnh ghi trên dao là căn cứ chọn mảnh. Danh mục Dao phay gắn mảnh hợp kim tập hợp các thân dao phay lắp mảnh để xưởng so cỡ ổ trước khi đặt mảnh.
Trên thị trường, dao và đài phay vai 90° mang tên chung BAP300R được thiết kế cho mảnh APMT 1135, dài cạnh khoảng 11–11,25 mm và dày 3,5 mm. APKT 11T3 dài 12,24 mm, dày 3,6 mm, nên tuy thường được gọi chung là “cỡ 11”, hai cỡ này không mặc định lắp lẫn. Với APKT 11T3, bạn chọn dao ghi đúng ổ mảnh APKT 11T3.
Ăn Xiên Và Nội Suy Xoắn Bằng APKT 11T3
Với APKT 11T3, góc ăn xiên tối đa giảm từ 10,0° ở dao Ø16 xuống 2,0° ở dao Ø40, nên dao càng lớn càng cần đường xiên dài hơn để xuống tới chiều sâu cần cắt. Bảng ăn xiên dành cho dao lắp mảnh cỡ 11 và tính theo Ø dao: chiều sâu cắt ap tối đa trong bảng này là 10,0 mm ở cả năm đường kính, còn Ø lỗ nội suy tối thiểu luôn lớn hơn Ø dao, từ 20 đến 70 mm.
| Ø dao | ap tối đa | Góc xiên tối đa | Chiều dài xiên tối thiểu Lm | Ø lỗ nội suy tối thiểu | Bước xoắn tối đa |
|---|---|---|---|---|---|
| 16 | 10,0 | 10,0° | 56,7 | 20,0 | 2,0 |
| 20 | 10,0 | 5,0° | 114,4 | 28,0 | 2,0 |
| 25 | 10,0 | 4,5° | 127,0 | 40,0 | 2,0 |
| 32 | 10,0 | 3,0° | 190,8 | 56,0 | 2,0 |
| 40 | 10,0 | 2,0° | 286,4 | 70,0 | 2,0 |
Đơn vị mm, riêng góc xiên tính theo độ.
Ăn xiên: Lm = ap / tg α
Lm là chiều dài xiên tối thiểu, ap là chiều sâu cắt và α là góc xiên tối đa trong bảng. Ví dụ dao Ø25 có α 4,5° và ap 10,0 mm: Lm = 10,0 / tg 4,5° ≈ 127 mm, khớp với bảng. Xuống nông hơn, ap 5 mm, thì Lm = 5 / tg 4,5° ≈ 63,5 mm.
Nội suy xoắn: tg α = P / (π · D1)
Ở công thức này α là góc xoắn của đường chạy dao, khác góc xiên trong bảng; P là lượng tiến trục mỗi vòng, tối đa 2,0 mm theo cột cuối của bảng, còn D1 là đường kính lỗ cần gia công. Tốc độ cắt và lượng chạy dao khi ăn xiên lấy theo bảng phay vai.
So Sánh APKT 11T3 Với Các Kiểu Mảnh Phay Khác
Ba kiểu mảnh hay bị nhầm với APKT 11T3 là APKT 1604, APMT và SEET 12T3, mỗi kiểu khác ở một điểm: cỡ mảnh, cấp dung sai hoặc góc cạnh cắt.
| Kiểu mảnh | Hình dạng, số cạnh cắt | Góc cạnh cắt trên dao | Chiều sâu cắt (khoảng) | Khác APKT 11T3 ở điểm nào |
|---|---|---|---|---|
| APKT 1604 | hình bình hành, 2 cạnh | 90° | 15,5 mm | cỡ lớn: L 17,877 mm; dao từ Ø25; r 0,8–3,0 mm; dùng dao khác |
| APMT | hình bình hành, 2 cạnh | 90° | tùy cỡ mảnh | dung sai cấp M: độ cao mũi ±0,08–0,18 mm so với ±0,013 mm của cấp K |
| SEET 12T3 | vuông, 4 cạnh | 45° | khoảng 6 mm | phay mặt, phoi mỏng; không tạo vai vuông 90° |
Số khoảng, tùy dao; bảng nêu điểm khác nhau, không xếp hạng.
Khi vai cao hơn 11 mm, cỡ lớn cùng họ xem tại Mảnh phay APKT 1604. Mảnh cùng hình dạng nhưng dung sai cấp M nằm tại Chip dao phay APMT; độ cao mũi lệch ít hơn ở cấp K nên các mảnh trên cùng một dao thường ngang nhau hơn.
Dao 90° dựng vai vuông và chịu lực dồn hướng kính, còn dao 45° không tạo vai 90° nhưng lấy phoi mỏng. Khi công việc là phay mặt, Mảnh phay SEET 12T3 là kiểu mảnh vuông 45° để đối chiếu, còn họ APKT ở mọi cỡ được tổng hợp tại Mảnh dao phay vai 90 độ APKT.
Chế Độ Cắt Tham Khảo Cho APKT 11T3
Khi phay vai bằng APKT 11T3 với bề rộng cắt ae ≤ 0,5D, inox chạy tốc độ cắt Vc khoảng 200 m/phút (110–300) và lượng chạy dao fz 0,1 mm/răng ở -APF hoặc 0,2 mm/răng ở -APM, còn thép mềm chạy cao hơn, khoảng 320 m/phút.
Phay vai (ae ≤ 0,5D, D là đường kính dao)
| Vật liệu | Độ cứng HB | Vc (m/phút) | fz -APF (mm/răng) | fz -APM (mm/răng) |
|---|---|---|---|---|
| Thép carbon thấp, thép mềm | ≤180 | 320 (200–400) | 0,1 (0,08–0,2) | 0,2 (0,1–0,3) |
| Thép carbon cao, thép hợp kim | 180–280 | 280 (180–350) | 0,1 | 0,2 |
| Thép dụng cụ hợp kim | 280–350 | 260 (160–330) | 0,1 | 0,2 |
| Inox | ≤270 | 200 (110–300) | 0,1 | 0,2 |
| Nhôm hợp kim | — | từ 300 | 0,2 (0,08–0,4) với -ALH | — |
Phay rãnh (ae = D)
| Vật liệu | Vc (m/phút) | fz -APF (mm/răng) | fz -APM (mm/răng) |
|---|---|---|---|
| Thép carbon thấp, ≤180 HB | 190 (140–250) | 0,1 (0,08–0,15) | 0,15 (0,1–0,25) |
| Thép carbon cao, thép hợp kim, 180–280 HB | 170 (130–250) | 0,1 | 0,15 |
| Thép dụng cụ, 280–350 HB | 150 (110–240) | 0,1 | 0,15 |
| Inox, ≤270 HB | 120 (80–190) | 0,1 | 0,15 |
| Nhôm hợp kim | từ 300 | 0,2 (0,08–0,3) với -ALH | — |
Dao phay ngô, phay vai
| Vật liệu | Vc (m/phút) | fz -APF (mm/răng) | fz -APM (mm/răng) |
|---|---|---|---|
| Thép mềm | 270 (200–360) | 0,1 | 0,2 |
| Thép hợp kim | 240 (180–360) | 0,1 | 0,2 |
| Thép dụng cụ | 220 (160–340) | 0,1 | 0,2 |
| Inox | 150 (110–270) | 0,1 | 0,2 |
Giá trị tham khảo; mác hợp kim, dao và độ cứng vững của máy quyết định số dùng thật. Nhôm dùng mã -ALH nên có một trị số fz chung.
Phay rãnh chạy Vc thấp hơn phay vai ở thép và inox, và thép càng cứng thì chọn Vc càng thấp. Với dao phay ngô, rãnh dùng ae = D và ap ≤ 0,5D, vai dùng ae ≤ 0,5D và ap ≤ 1,2D, vai sâu dùng ae ≤ 0,2D. Dòng mảnh này chưa có bảng riêng cho gang; theo tài liệu kỹ thuật phổ biến, gang xám phay khoảng 150–240 m/phút, nên bạn chạy thử từ mức thấp.
Đặt máy theo n = 1000 × Vc / (π × D) cho số vòng quay (D theo mm) và Vf = fz × số răng × n cho tốc độ bàn. Ví dụ dao chuôi Ø25 mang 3 răng phay thép carbon cao 180–280 HB bằng -APM, chọn Vc 220 m/phút (nửa dưới dải 180–350) và fz 0,2 mm/răng: n = 1000 × 220 / (π × 25) ≈ 2.801 vòng/phút, Vf = 0,2 × 3 × 2.801 ≈ 1.681 mm/phút. Phay rãnh cùng dao với Vc 170 và fz 0,15 cho n ≈ 2.165 vòng/phút và Vf ≈ 974 mm/phút.
Vì Sao Chọn Mảnh Phay APKT 11T3 Tại Nam Dương
Nam Dương đọc cỡ mảnh ghi trên dao và bán kính góc chân vai của chi tiết rồi mới đề xuất mã APKT 11T3, vì cỡ 11 và cỡ 16 đi với hai loại dao khác nhau.
- Mảnh chính hãng, chất lượng cao theo vật liệu: -APF và -APM cho thép, inox; -ALH cho nhôm hợp kim; r từ 0,4 đến 2,0 mm.
- Chọn r theo chi tiết: Nam Dương trao đổi về bán kính góc chân vai trên bản vẽ và việc dao có nhận mảnh r lớn hay không.
- Kinh nghiệm xưởng gia công: Nam Dương phục vụ xưởng gia công cơ khí từ năm 2011, tư vấn kỹ thuật trước và trong lúc dùng mảnh.
Bạn nêu vật liệu phôi và mã dao đang dùng qua hotline 0911 066 515 hoặc email sale@namduongtool.com; Nam Dương sẽ xác định cỡ 11 hay cỡ 16 rồi chốt nhóm rãnh và r cho APKT 11T3.
Câu Hỏi Thường Gặp Về APKT 11T3
APKT 11T3 là gì?
APKT 11T3 là mảnh phay hợp kim hình bình hành cỡ nhỏ, có lỗ giữa kẹp vít và hai cạnh cắt, dùng trên dao phay vai 90° từ Ø12 cho phay bậc vai, rãnh, ăn xiên và nội suy xoắn. Số 11 là ký hiệu cỡ cạnh cắt, hai số cuối của mã là bán kính mũi r, còn số đo thật đọc ở bảng thông số.
APKT 11T3 lắp được trên những loại dao nào?
Trong dòng dao ví dụ, APKT 11T3 lắp trên ba loại dao: dao chuôi từ Ø12 (1 răng) đến Ø32 (4 răng), đầu dao lắp trục Ø50–Ø100 (6–10 răng) và dao phay ngô lưỡi dài.
APKT 11T3 khác APKT 1604 ở điểm nào?
Điểm riêng của APKT 11T3 so với APKT 1604 là cỡ nhỏ: dao bắt đầu từ Ø12 với 1 răng, vít kẹp M2,5 thay cho M4, và trong dòng dao ví dụ, cỡ 11 có bảng góc xiên cùng dao phay ngô lưỡi dài.
APKT 11T3 có ăn xiên và nội suy xoắn được không?
Được: theo bảng cỡ 11, góc xiên tối đa từ 10,0° ở dao Ø16 xuống 2,0° ở dao Ø40, với chiều sâu cắt ap tối đa 10,0 mm. Ø lỗ nội suy tối thiểu từ 20 đến 70 mm tùy Ø dao, còn tốc độ cắt và lượng chạy dao lấy theo bảng phay vai.
Liên Hệ Tư Vấn Và Báo Giá APKT 11T3
Muốn nhận báo giá APKT 11T3, bạn ghi sẵn nhóm rãnh, r và số lượng rồi gọi 0911 066 515 hoặc gửi email tới sale@namduongtool.com. Mảnh cũ mang mã không có trong bảng thông số thì xem thêm ở Mảnh phay, nơi có các kiểu mảnh phay khác; còn các loại mảnh gắn dao khác nằm ở Mảnh dao.