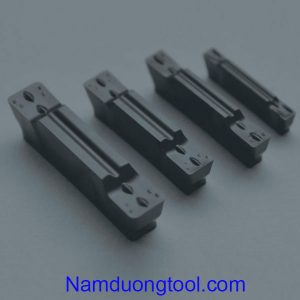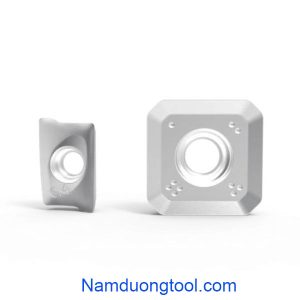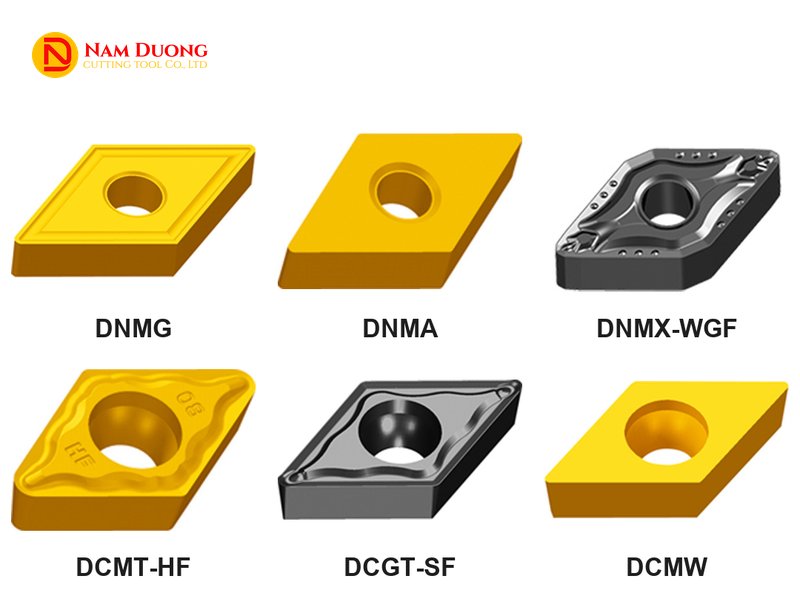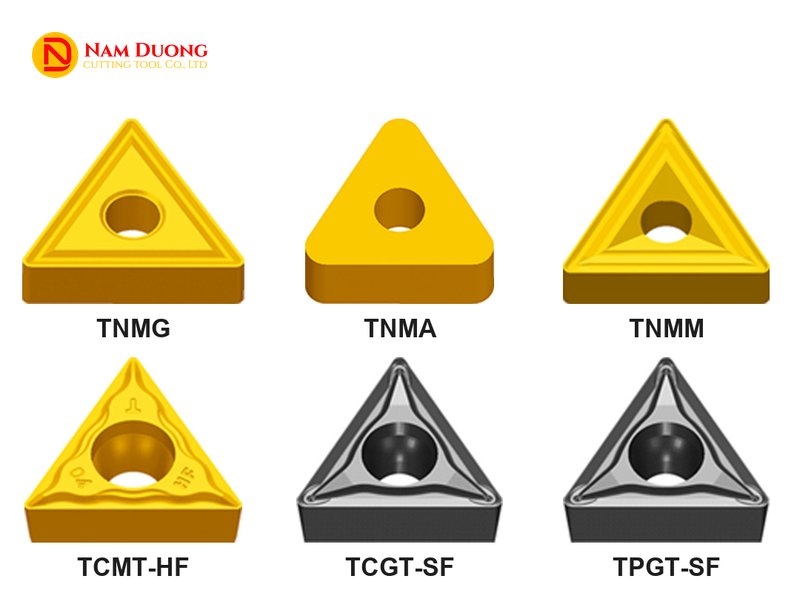


Mảnh tiện nhôm, còn gọi là mảnh dao tiện nhôm, là mảnh dao tiện thay được, có hình học cắt, rãnh bẻ phoi và vật liệu phù hợp để tiện nhôm và hợp kim nhôm. Mỗi nhà sản xuất có cách ký hiệu riêng cho loại mảnh này; trong catalogue mà bài này tham chiếu, các rãnh dành cho nhôm được ký hiệu LC và LH, mang nhãn For Al machining (gia công nhôm), in trên mảnh dương dung sai G, gồm 70 mã (LC 30 mã, LH 40 mã) thuộc 6 họ CCGX, DCGX, SCGX, TCGX, VCGX và RCGX. Với kim loại màu, catalogue còn có mảnh PCD ở các họ dương GW và MX, 49 mã được đánh dấu PCD; bài này giúp bạn hiểu mảnh tiện nhôm là gì, chọn giữa LC và LH, nhận biết khi nào cân nhắc mảnh PCD và tra mã theo hình dạng.
Mảnh Tiện Nhôm Là Gì
Mảnh tiện là lưỡi cắt thay được: một mẩu vật liệu riêng gắn vào thân dụng cụ bằng cách kẹp. Mảnh tiện nhôm là loại mảnh có hình học cắt, rãnh bẻ phoi và vật liệu phù hợp với nhôm và hợp kim nhôm; tên gọi chung này không gắn với một ký hiệu cụ thể nào.
Ký hiệu LC, LH và các mã trong bài là cách đặt tên của một nhà sản xuất; nhà sản xuất khác dùng ký hiệu riêng của họ cho rãnh và hình học tương tự. Vì vậy, khi chọn mảnh cho nhôm, bạn nên xem đặc điểm của mảnh (mảnh dương, lưỡi sắc, mặt thoát bóng, rãnh bẻ phoi) trước, rồi mới đối chiếu với ký hiệu của từng nhà sản xuất; phần dưới đọc cụ thể ký hiệu trong catalogue mà bài tham chiếu.
Rãnh LC Và LH Trong Catalogue Nhà Sản Xuất
Trong catalogue này, rãnh dành cho nhôm được ký hiệu LC và LH, cùng mang nhãn For Al machining và cùng dung sai G trên mảnh dương.
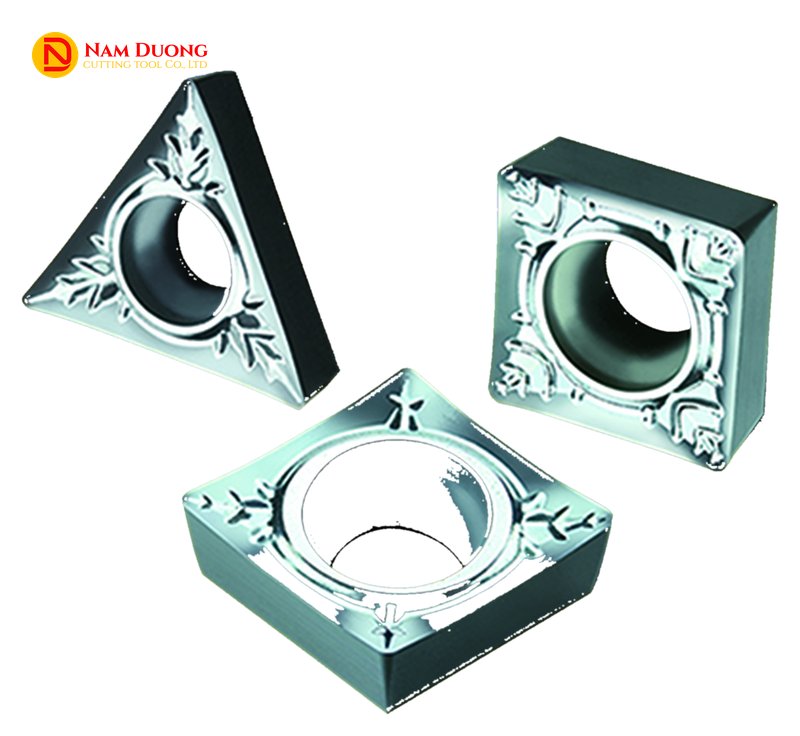
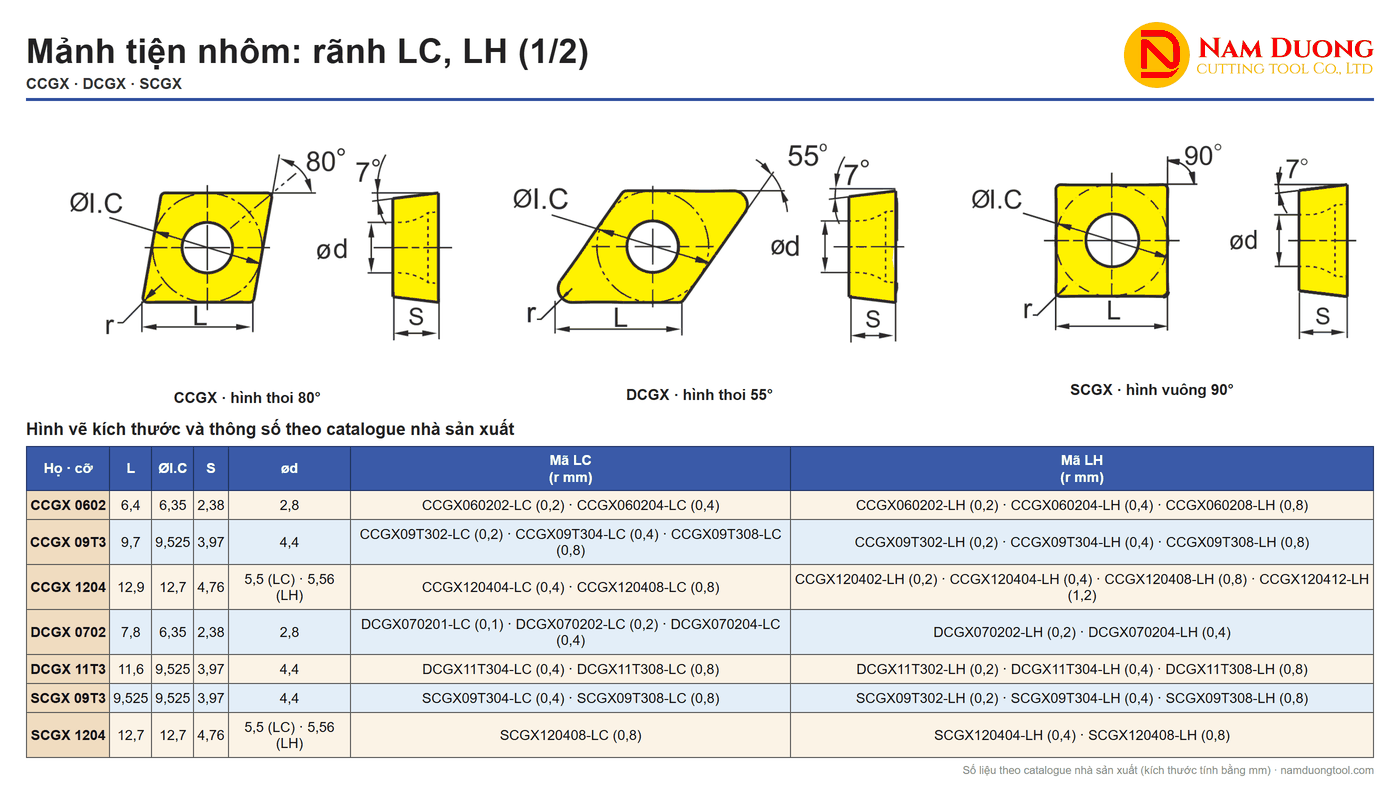
Ảnh mảnh tiện nhôm rãnh LC trong catalogue nhà sản xuất: hình tam giác, hình vuông và hình thoi.
| Tiêu chí | Rãnh LC | Rãnh LH |
|---|---|---|
| ap (mm), theo bảng chọn rãnh của catalogue | 0,02–4,8 | 0,1–8 |
| fn (mm/r), theo bảng chọn rãnh của catalogue | 0,05–0,5 | 0,1–0,5 |
| Mô tả của catalogue | rãnh bẻ phoi cho hợp kim nhôm; dung sai G; góc thoát và góc hở lớn | rãnh đặc biệt cho hợp kim nhôm; dung sai G; góc thoát lớn |
| Bề mặt và mũi mảnh | mặt thoát bóng gương nhờ xử lý đặc biệt, giảm ma sát, chống dính; mũi nối trơn với lưỡi cắt | mặt đánh bóng, ngăn bám dính lưỡi (built-up edge), bề mặt chi tiết chất lượng cao |
| Số mã · số họ | 30 mã · 5 họ (CCGX, DCGX, SCGX, TCGX, VCGX) | 40 mã · 6 họ (thêm RCGX) |
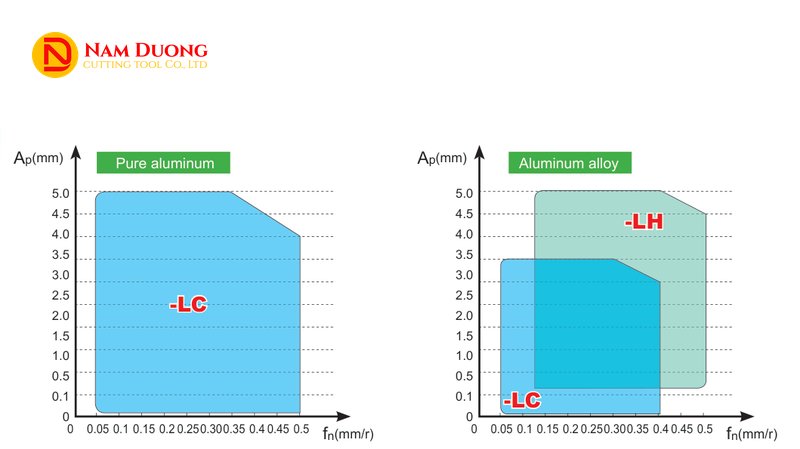
Biểu đồ vùng gia công của catalogue cho rãnh LC và LH.
Bảng chọn rãnh của catalogue và biểu đồ vùng gia công nằm ở hai trang khác nhau: biểu đồ vẽ trục Ap đến 5,0 mm, còn bảng chọn rãnh ghi LH 0,1–8 mm và LC 0,02–4,8 mm; thông số cắt chính theo hộp mảnh.
Hai rãnh cùng dung sai G nhưng khác nhau ở vật liệu dùng được và vùng gia công, nên bước kế tiếp là chọn LC hay LH.
Chọn LC Hay LH Cho Nhôm Nguyên Chất Và Hợp Kim Nhôm
Nhôm nguyên chất chọn rãnh LC, vì catalogue ghi LC dùng được cho nhôm nguyên chất còn LH thì không; với hợp kim nhôm, LH hợp khi chiều sâu cắt lớn và chạy dao cao, còn LC hợp khi chiều sâu cắt nhỏ và chạy dao thấp.
| Vật liệu | Điều kiện | Rãnh theo catalogue |
|---|---|---|
| Nhôm nguyên chất | V = 350 m/min, Ap = 0,2 mm, F = 0,2 mm/r (điều kiện ảnh thử trong catalogue) | LC (catalogue ghi LH không dùng được cho nhôm nguyên chất) |
| Hợp kim nhôm | chiều sâu cắt nhỏ, chạy dao thấp | LC |
| Hợp kim nhôm | chiều sâu cắt lớn, chạy dao cao | LH |
Biểu đồ của catalogue vẽ rãnh LC cho nhôm nguyên chất; ở biểu đồ hợp kim nhôm, vùng LH nằm về phía ap lớn và fn cao, vùng LC về phía ap nhỏ và fn thấp, hai vùng chồng lên nhau ở khoảng giữa.
Khi chọn giữa LC và LH cho một chi tiết cụ thể, bạn đối chiếu vật liệu (nhôm nguyên chất hay hợp kim nhôm), ap và fn của mình với hai nhóm trên; kỹ thuật viên Nam Dương hỗ trợ đối chiếu này theo mã bạn đang dùng.
Một ví dụ trong catalogue: chi tiết ZL105 (HB70) gia công bằng mảnh CCGX09T304-LH ở v = 400 m/min, ap = 1 mm, f = 0,3 mm/r; catalogue ghi chi tiết đạt chất lượng bề mặt cao và độ chính xác kích thước cao.
Ví dụ trên thuộc phần hợp kim cứng không phủ của catalogue, nên phần tiếp theo đọc phần đó cùng hệ số hiệu chỉnh độ cứng.
Hợp Kim Cứng Không Phủ Và Hệ Số Hiệu Chỉnh Độ Cứng
Hợp kim cứng không phủ là loại vật liệu mảnh mà catalogue ghi dùng rộng rãi cho gia công kim loại màu và hợp kim chịu nhiệt; ở hàng N (kim loại màu), phạm vi gia công in là tinh đến bán tinh.
Công thức in trong catalogue: tốc độ thực bằng tốc độ khuyến nghị nhân hệ số hiệu chỉnh. Hàng N lấy độ cứng lý thuyết HB75; thông số cắt chính in trên hộp mảnh.
| Chênh lệch độ cứng (HB) = giá trị đo − giá trị lý thuyết | −20 | 0 | +20 |
|---|---|---|---|
| Hệ số | 1,05 | 1,0 | 0,95 |
Với nhóm kim loại màu, tổng quan vật liệu của catalogue xếp hai loại vật liệu mảnh là hợp kim cứng không phủ và PCD, nên mục tiếp theo nói về mảnh PCD.
Mảnh PCD Cho Nhôm: Khi Nào Cân Nhắc
Cân nhắc mảnh PCD khi gia công kim loại màu và hợp kim của chúng (Cu, Al, Mg), vật liệu phi kim hoặc composite, đúng phạm vi mà catalogue mô tả cho PCD. Catalogue ghi PCD có độ cứng cao, chống mài mòn tốt, dẫn nhiệt tốt và hệ số ma sát thấp.
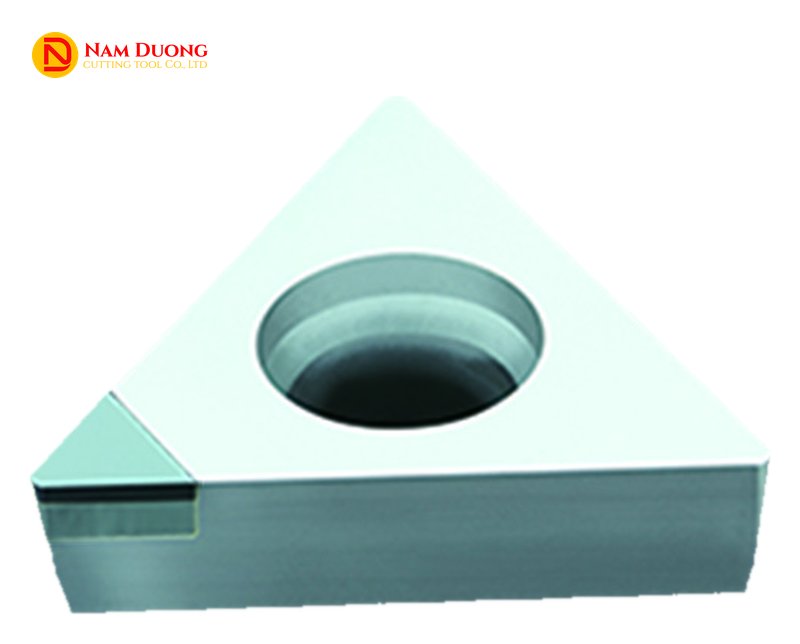
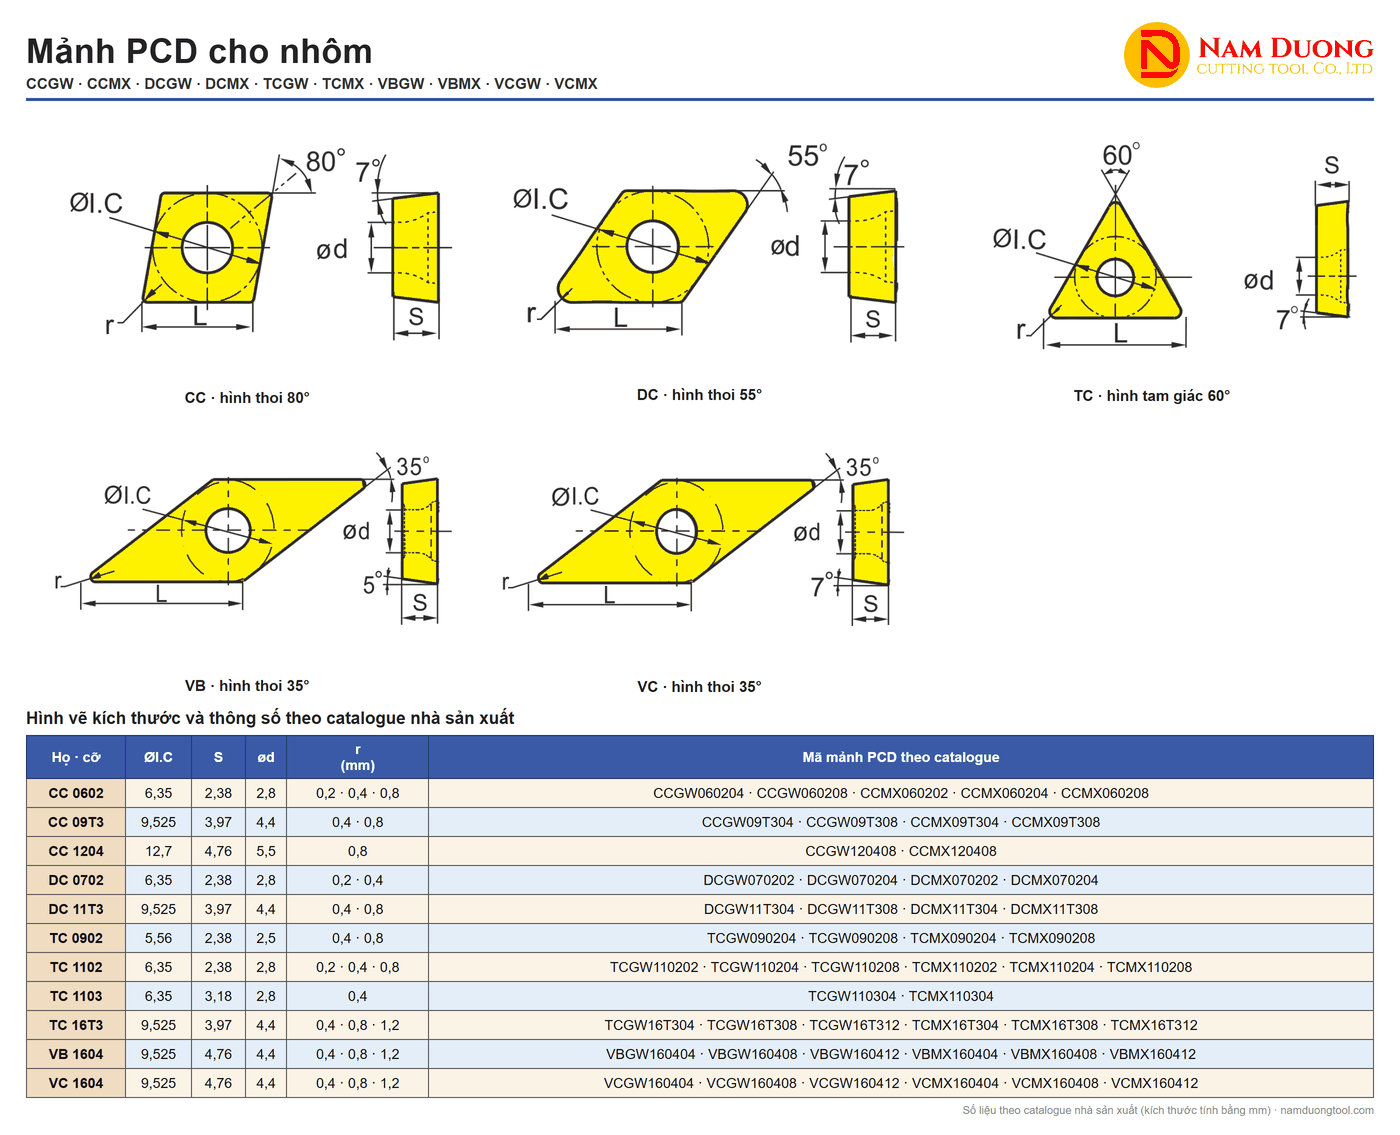
Ảnh mảnh PCD hình tam giác trong catalogue nhà sản xuất: đầu PCD hàn trên thân hợp kim cứng, đặt ở một góc của mảnh.
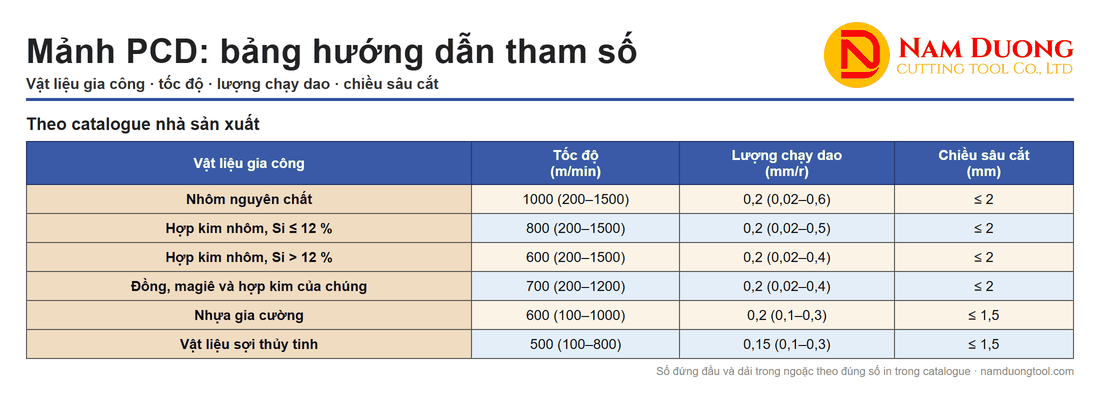
Catalogue có bảng hướng dẫn tham số cho 6 vật liệu; ô tốc độ và ô lượng chạy dao ghi một số kèm dải trong ngoặc, bạn đọc hai số đi cùng nhau.
| Vật liệu gia công | Tốc độ (m/min) | Lượng chạy dao (mm/r) | Chiều sâu cắt (mm) |
|---|---|---|---|
| Nhôm nguyên chất | 1000 (200–1500) | 0,2 (0,02–0,6) | ≤ 2 |
| Hợp kim nhôm, Si ≤ 12 % | 800 (200–1500) | 0,2 (0,02–0,5) | ≤ 2 |
| Hợp kim nhôm, Si > 12 % | 600 (200–1500) | 0,2 (0,02–0,4) | ≤ 2 |
| Đồng, magiê và hợp kim của chúng | 700 (200–1200) | 0,2 (0,02–0,4) | ≤ 2 |
| Nhựa gia cường | 600 (100–1000) | 0,2 (0,1–0,3) | ≤ 1,5 |
| Vật liệu sợi thủy tinh | 500 (100–800) | 0,15 (0,1–0,3) | ≤ 1,5 |
Bảng dưới đặt PCD cạnh PCBN theo mô tả của catalogue.
| Tiêu chí | PCD | PCBN |
|---|---|---|
| Nhóm vật liệu catalogue xếp | N (kim loại màu) | K và H |
| Vật liệu gia công catalogue mô tả | kim loại màu và hợp kim (Cu, Al, Mg), phi kim, composite (MMC, gốm, nhựa gia cường) | thép tôi trên HRC45 (thép dụng cụ carbon, thép ổ bi, thép khuôn), gang xám, gang độ cứng cao, siêu hợp kim nền Ni, Co, Fe |
| Họ mã trong mục PCBN và PCD | 10 họ dương CCGW, CCMX, DCGW, DCMX, TCGW, TCMX, VBGW, VBMX, VCGW, VCMX | họ âm CNGA, CNGN, DNGA, DNGN, SNGN, TNGA, VNGA, WNGA, RNGN; còn có ở CCGW, DCGW, TCGW, VBGW |
Catalogue in mảnh PCD ở dòng dương GW và MX, gồm 10 họ CCGW, CCMX, DCGW, DCMX, TCGW, TCMX, VBGW, VBMX, VCGW và VCMX với 49 mã được đánh dấu PCD; dòng âm CNGA, DNGA, TNGA, VNGA, WNGA… in vật liệu PCBN.
Cả mảnh LC, LH lẫn mảnh PCD đều có nhiều hình dạng, nên mục kế tiếp xếp mảnh tiện nhôm theo hình.
Mảnh Tiện Nhôm Theo Hình Dạng: CCGX, DCGX, SCGX, TCGX, VCGX, RCGX
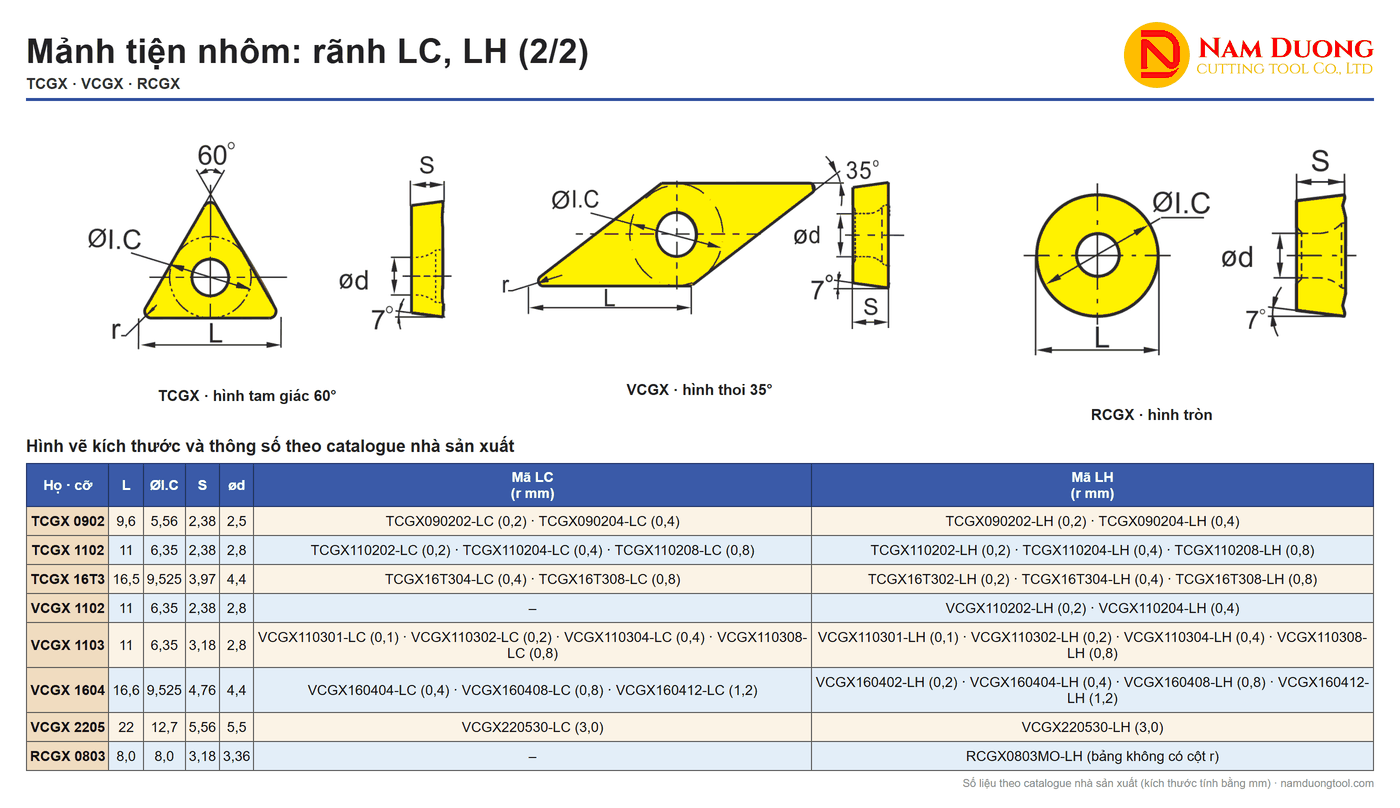
Mảnh tiện nhôm LC và LH có 6 họ hình dạng: CCGX, DCGX, SCGX, TCGX và VCGX đều có cả LC lẫn LH, còn RCGX có 1 mã thuộc LH.
| Họ | Hình và số ghi trên hình | Cỡ | Số mã LC | Số mã LH | Cộng |
|---|---|---|---|---|---|
| CCGX | hình thoi 80° | 0602 · 09T3 · 1204 | 7 | 10 | 17 |
| DCGX | hình thoi 55° | 0702 · 11T3 | 5 | 5 | 10 |
| SCGX | hình vuông 90° | 09T3 · 1204 | 3 | 5 | 8 |
| TCGX | hình tam giác 60° | 0902 · 1102 · 16T3 | 7 | 8 | 15 |
| VCGX | hình thoi 35° | 1102 · 1103 · 1604 · 2205 | 8 | 11 | 19 |
| RCGX | hình tròn (không ghi số góc) | 0803 | – | 1 | 1 |
| Tổng | 30 | 40 | 70 |
Mỗi hình có trang riêng chép bảng cỡ và nhóm rãnh của họ hình đó: Mảnh tiện C cho CCGX, Mảnh tiện D cho DCGX, Mảnh tiện hình vuông S cho SCGX, Mảnh tiện tam giác T cho TCGX, Mảnh tiện hình thoi V cho VCGX và Mảnh tiện tròn R cho RCGX.
CCGX và DCGX có ba chữ cái đầu giống CCGT và DCGT; mục sau tách vai trò của hai họ này.
Mảnh CCGT Và DCGT: Rãnh Tinh Siêu USF Và SF
CCGT và DCGT là mảnh dương thuộc nhóm rãnh USF và SF, catalogue in For extra finishing (tinh siêu) cho hai họ này; nhóm For Al machining in ở CCGX và DCGX.
| Họ | Hình và số ghi trên hình | Cỡ (số mã) | r (mm) | Nhóm rãnh (số mã) | Nhãn in |
|---|---|---|---|---|---|
| CCGT | hình thoi 80° | 0602 (2) · 09T3 (7) | 0,1 · 0,2 · 0,4 | USF 6 · SF 3 | For extra finishing |
| DCGT | hình thoi 55° | 0702 (9) · 11T3 (7) | 0,05 · 0,1 · 0,2 · 0,4 · 0,8 | USF 10 · SF 6 | For extra finishing |
CCGT có 9 mã (USF 6, SF 3), DCGT có 16 mã (USF 10, SF 6). Bảng chọn rãnh của catalogue ghi USF ap 0,02–1,5 mm · fn 0,01–0,08 mm/r và SF ap 0,05–1 mm · fn 0,05–0,3 mm/r.
Phần tiếp theo chép đầy đủ mã và kích thước của rãnh LC, LH và mảnh PCD theo catalogue nhà sản xuất.
Mã Hiệu Và Thông Số Theo Catalogue Nhà Sản Xuất
Các bảng dưới đây chép số in trong catalogue nhà sản xuất cho rãnh LC và LH, mảnh PCD và dụng cụ áp dụng; kích thước tính bằng mm, tiêu đề cột giữ đúng như catalogue, hai ký tự cuối của cụm số là mã bán kính mũi và r là bán kính mũi tương ứng.
Rãnh LC Và LH Theo Họ Và Cỡ
Rãnh LC và LH có 70 mã trong 15 hàng họ–cỡ; mã đầy đủ gồm họ, cụm số và hậu tố -LC hoặc -LH, ví dụ CCGX09T304-LH.
| Họ · cỡ | L | ØI.C | S | ød | Mã LC (r mm) | Mã LH (r mm) |
|---|---|---|---|---|---|---|
| CCGX 0602 | 6,4 | 6,35 | 2,38 | 2,8 | CCGX060202-LC (0,2) · CCGX060204-LC (0,4) | CCGX060202-LH (0,2) · CCGX060204-LH (0,4) · CCGX060208-LH (0,8) |
| CCGX 09T3 | 9,7 | 9,525 | 3,97 | 4,4 | CCGX09T302-LC (0,2) · CCGX09T304-LC (0,4) · CCGX09T308-LC (0,8) | CCGX09T302-LH (0,2) · CCGX09T304-LH (0,4) · CCGX09T308-LH (0,8) |
| CCGX 1204 | 12,9 | 12,7 | 4,76 | 5,5 (LC) · 5,56 (LH) | CCGX120404-LC (0,4) · CCGX120408-LC (0,8) | CCGX120402-LH (0,2) · CCGX120404-LH (0,4) · CCGX120408-LH (0,8) · CCGX120412-LH (1,2) |
| DCGX 0702 | 7,8 | 6,35 | 2,38 | 2,8 | DCGX070201-LC (0,1) · DCGX070202-LC (0,2) · DCGX070204-LC (0,4) | DCGX070202-LH (0,2) · DCGX070204-LH (0,4) |
| DCGX 11T3 | 11,6 | 9,525 | 3,97 | 4,4 | DCGX11T304-LC (0,4) · DCGX11T308-LC (0,8) | DCGX11T302-LH (0,2) · DCGX11T304-LH (0,4) · DCGX11T308-LH (0,8) |
| SCGX 09T3 | 9,525 | 9,525 | 3,97 | 4,4 | SCGX09T304-LC (0,4) · SCGX09T308-LC (0,8) | SCGX09T302-LH (0,2) · SCGX09T304-LH (0,4) · SCGX09T308-LH (0,8) |
| SCGX 1204 | 12,7 | 12,7 | 4,76 | 5,5 (LC) · 5,56 (LH) | SCGX120408-LC (0,8) | SCGX120404-LH (0,4) · SCGX120408-LH (0,8) |
| TCGX 0902 | 9,6 | 5,56 | 2,38 | 2,5 | TCGX090202-LC (0,2) · TCGX090204-LC (0,4) | TCGX090202-LH (0,2) · TCGX090204-LH (0,4) |
| TCGX 1102 | 11 | 6,35 | 2,38 | 2,8 | TCGX110202-LC (0,2) · TCGX110204-LC (0,4) · TCGX110208-LC (0,8) | TCGX110202-LH (0,2) · TCGX110204-LH (0,4) · TCGX110208-LH (0,8) |
| TCGX 16T3 | 16,5 | 9,525 | 3,97 | 4,4 | TCGX16T304-LC (0,4) · TCGX16T308-LC (0,8) | TCGX16T302-LH (0,2) · TCGX16T304-LH (0,4) · TCGX16T308-LH (0,8) |
| VCGX 1102 | 11 | 6,35 | 2,38 | 2,8 | – | VCGX110202-LH (0,2) · VCGX110204-LH (0,4) |
| VCGX 1103 | 11 | 6,35 | 3,18 | 2,8 | VCGX110301-LC (0,1) · VCGX110302-LC (0,2) · VCGX110304-LC (0,4) · VCGX110308-LC (0,8) | VCGX110301-LH (0,1) · VCGX110302-LH (0,2) · VCGX110304-LH (0,4) · VCGX110308-LH (0,8) |
| VCGX 1604 | 16,6 | 9,525 | 4,76 | 4,4 | VCGX160404-LC (0,4) · VCGX160408-LC (0,8) · VCGX160412-LC (1,2) | VCGX160402-LH (0,2) · VCGX160404-LH (0,4) · VCGX160408-LH (0,8) · VCGX160412-LH (1,2) |
| VCGX 2205 | 22 | 12,7 | 5,56 | 5,5 | VCGX220530-LC (3,0) | VCGX220530-LH (3,0) |
| RCGX 0803 | 8,0 | 8,0 | 3,18 | 3,36 | – | RCGX0803MO-LH (bảng không có cột r) |
Dấu – nghĩa là bảng của catalogue không in mã ở ô đó. Cỡ 1204 của CCGX và SCGX in ød 5,5 cho mã LC và 5,56 cho mã LH. Hậu tố -LC, -LH và MO (ở RCGX) là phần của mã.
Mảnh PCD Theo Họ Và Cỡ
Mảnh PCD có 49 mã được catalogue đánh dấu PCD, thuộc các họ dương CCGW, CCMX, DCGW, DCMX, TCGW, TCMX, VBGW, VBMX, VCGW và VCMX, nhóm theo họ hình và cỡ dưới đây.
| Họ · cỡ | ØI.C | S | ød | r (mm) | Mã mảnh PCD theo catalogue |
|---|---|---|---|---|---|
| CC 0602 | 6,35 | 2,38 | 2,8 | 0,2 · 0,4 · 0,8 | CCGW060204 · CCGW060208 · CCMX060202 · CCMX060204 · CCMX060208 |
| CC 09T3 | 9,525 | 3,97 | 4,4 | 0,4 · 0,8 | CCGW09T304 · CCGW09T308 · CCMX09T304 · CCMX09T308 |
| CC 1204 | 12,7 | 4,76 | 5,5 | 0,8 | CCGW120408 · CCMX120408 |
| DC 0702 | 6,35 | 2,38 | 2,8 | 0,2 · 0,4 | DCGW070202 · DCGW070204 · DCMX070202 · DCMX070204 |
| DC 11T3 | 9,525 | 3,97 | 4,4 | 0,4 · 0,8 | DCGW11T304 · DCGW11T308 · DCMX11T304 · DCMX11T308 |
| TC 0902 | 5,56 | 2,38 | 2,5 | 0,4 · 0,8 | TCGW090204 · TCGW090208 · TCMX090204 · TCMX090208 |
| TC 1102 | 6,35 | 2,38 | 2,8 | 0,2 · 0,4 · 0,8 | TCGW110202 · TCGW110204 · TCGW110208 · TCMX110202 · TCMX110204 · TCMX110208 |
| TC 1103 | 6,35 | 3,18 | 2,8 | 0,4 | TCGW110304 · TCMX110304 |
| TC 16T3 | 9,525 | 3,97 | 4,4 | 0,4 · 0,8 · 1,2 | TCGW16T304 · TCGW16T308 · TCGW16T312 · TCMX16T304 · TCMX16T308 · TCMX16T312 |
| VB 1604 | 9,525 | 4,76 | 4,4 | 0,4 · 0,8 · 1,2 | VBGW160404 · VBGW160408 · VBGW160412 · VBMX160404 · VBMX160408 · VBMX160412 |
| VC 1604 | 9,525 | 4,76 | 4,4 | 0,4 · 0,8 · 1,2 | VCGW160404 · VCGW160408 · VCGW160412 · VCMX160404 · VCMX160408 · VCMX160412 |
Dụng Cụ Áp Dụng (Applicable Tool) In Kèm Theo Từng Họ
Tờ của từng họ LC và LH in mục Applicable tool (dụng cụ áp dụng), mỗi dụng cụ ghi kèm ký hiệu và cột Kr.
| Họ | Dụng cụ áp dụng: ký hiệu · Kr |
|---|---|
| CCGX | SCACR/L (Kr 90°) · SCLCR/L (Kr 95°) · SCFCR (Kr 90°) |
| DCGX | SDACR/L (Kr 90°) · SDJCR/L (Kr 93°) · SDNCN (Kr 62°30′) · SDQCR/L (Kr 107°30′) · SDUCR/L (Kr 93°) · SDZCR/L (Kr 95°) |
| SCGX | SSBCR/L (Kr 75°) · SSDCN (Kr 45°) · SSKCR/L (Kr 75°) · SSSCR/L (Kr 45°) |
| TCGX | STACR/L (Kr 90°) · STFCR/L (Kr 90°) · STGCR/L (Kr 91°) · STECR/L (Kr 60°) |
| VCGX | SVQCR/L (Kr 107°30′) · SVUCR/L (Kr 93°) · SVVCN (Kr 72°30′) · SVJCR/L (Kr 93°) |
| RCGX | SRDCN · SRGCR/L |
Câu Hỏi Thường Gặp Về Mảnh Tiện Nhôm
Sáu câu hỏi dưới đây gom các điểm cần tra khi chọn mảnh tiện nhôm.
Mảnh tiện nhôm là gì và gồm những họ mã nào?
Mảnh tiện nhôm là mảnh dao tiện thay được, có hình học cắt, rãnh bẻ phoi và vật liệu phù hợp để tiện nhôm và hợp kim nhôm; còn gọi là mảnh dao tiện nhôm. Trong catalogue mà bài này tham chiếu, rãnh dành cho nhôm ký hiệu LC và LH (nhãn For Al machining), 70 mã thuộc 6 họ; nhà sản xuất khác có ký hiệu riêng của họ.
Nên chọn LC hay LH cho mảnh tiện nhôm?
Theo catalogue, LC dùng được cho nhôm nguyên chất còn LH thì không; với hợp kim nhôm, LH hợp chiều sâu cắt lớn và chạy dao cao, LC hợp chiều sâu cắt nhỏ và chạy dao thấp.
Mảnh nhôm và mảnh tiện nhôm khác nhau thế nào?
Cụm “mảnh nhôm” thường được dùng để chỉ nhôm dạng tấm hoặc mảnh vật liệu; mảnh tiện nhôm là mảnh dao tiện dùng để gia công vật liệu nhôm đó trên máy tiện. Trang này nói về mảnh dao, không phải vật liệu.
Mảnh PCD khác mảnh hợp kim cứng không phủ ở điểm nào?
Catalogue xếp cả hai vào nhóm N (kim loại màu); mảnh PCD thuộc nhóm mảnh siêu cứng, đầu PCD hàn lên thân hợp kim cứng, ở các họ dương GW và MX. Mảnh hợp kim cứng không phủ nằm ở hàng N, phạm vi gia công tinh đến bán tinh.
Catalogue có rãnh LC, LH cho mảnh âm không?
Nhóm For Al machining (LC, LH) in ở mảnh dương: CCGX, DCGX, SCGX, TCGX, VCGX và RCGX. Mảnh âm có chữ N ở vị trí thứ hai của mã, ứng với góc sau 0° theo bảng ký hiệu của catalogue; nếu bạn đang tiện nhôm bằng mảnh âm, gửi mã mảnh cho Nam Dương để đối chiếu.
Đọc mã CCGX09T304-LH như thế nào?
Mã CCGX09T304-LH gồm bốn ký tự đầu, cụm sáu ký tự cỡ và hậu tố nhóm rãnh. C đầu là hình thoi 80°; C thứ hai ứng với 7°; G là dung sai cấp G; X là đặc biệt (Special); cụm 09T304 gồm 09T3 (ØI.C 9,525 · S 3,97) và 04 (r 0,4); hậu tố -LH là nhóm rãnh.
Với mã chưa có trong các bảng trên, bạn xem phần tư vấn dưới đây.
Tư Vấn Kỹ Thuật Chọn Mảnh Tiện Nhôm
Nam Dương tư vấn chọn mảnh tiện nhôm theo vật liệu gia công, nguyên công và mã đang dùng; công ty hoạt động từ năm 2011. Bạn gửi mã hoặc bản vẽ qua hotline hoặc email dưới đây để được đối chiếu bảng và báo giá, và xem các hình mảnh khác trong danh mục Mảnh dao.
- Hotline: 0911 066 515
- Email: sale@namduongtool.com