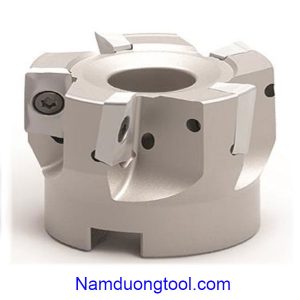
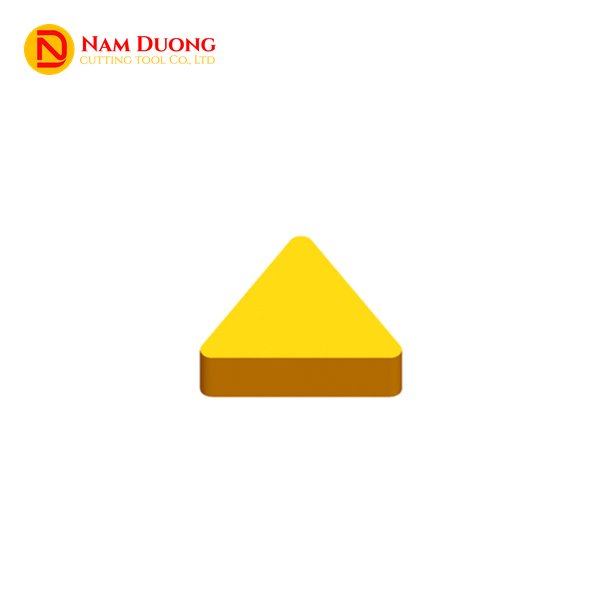
Mảnh TPUN 1603, viết liền là TPUN1603, là mảnh hợp kim hình tam giác đều, không lỗ giữa, có ba cạnh cắt, dùng cho cả tiện ngoài trên cán dao kẹp từ trên góc 90° lẫn phay vai, phay mặt 90° trên đài dao cỡ 1603.
Theo ISO 1832, chữ T là tam giác 60°, P là góc sau 11°, U là cấp dung sai U, N là kiểu không lỗ, không rãnh bẻ phoi. Số 16 ứng với cạnh cắt 16,5 mm, số 03 ứng với dày 3,18 mm, hai số cuối ứng với bán kính mũi 0,4, 0,8 hoặc 1,2 mm. Mặt trước phẳng, theo tài liệu kỹ thuật phổ biến, phù hợp vật liệu cho phoi ngắn như gang. Nam Dương cung cấp ba mã TPUN160304, TPUN160308, TPUN160312 và tư vấn chọn mã theo dụng cụ.
Từ hình dạng đến cách kẹp, mảnh này có bảy đặc điểm cần biết.
Đặc Điểm Mảnh TPUN 1603
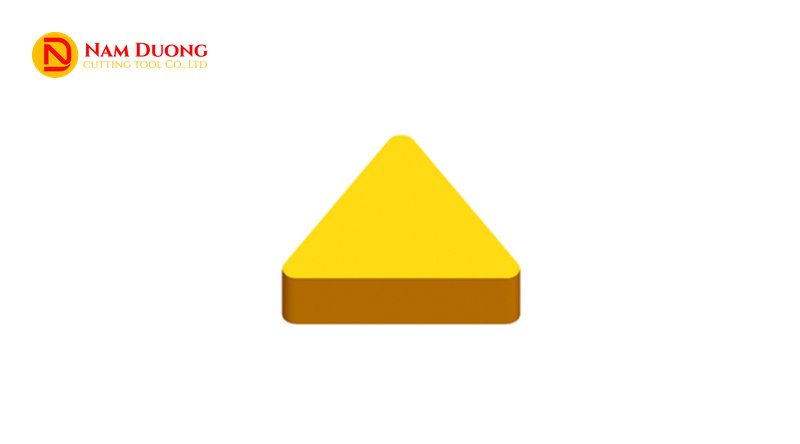
TPUN 1603 là mảnh tam giác dương một mặt, không lỗ, có ba cạnh cắt, ba bán kính mũi và được kẹp từ phía trên.
- Tam giác đều 60°, ba cạnh cắt: mỗi mảnh có ba cạnh cắt trên một mặt. Cạnh nào mòn thì bạn xoay mảnh sang cạnh kế, nên mỗi mảnh cho ba lần dùng trước khi phải thay.
- Mảnh dương một mặt, góc sau 11°: chữ P trong mã ứng với góc sau 11°, tức kiểu mảnh dương. Theo tài liệu kỹ thuật phổ biến, mảnh dương có lực cắt thấp.
- Không lỗ, mặt trước phẳng, kẹp từ phía trên: chữ N là kiểu không lỗ, không rãnh bẻ phoi, nên mảnh được ép từ trên xuống. Mặt phẳng phù hợp vật liệu cho phoi ngắn như gang.
- Ba bán kính mũi 0,4, 0,8 và 1,2 mm: ứng với ba mã 160304, 160308 và 160312; cách chọn nằm ở mục sau.
- Cấp dung sai U: dung sai kích thước của cấp U rộng hơn cấp K của mảnh TPKN, cấp M của TPMR và cấp G của TPGN. Cần dung sai chặt hơn thì bạn nêu với Nam Dương.
- Cỡ 1603 dùng cho hai nhóm dụng cụ: cán dao tiện ngoài kẹp từ trên góc 90° và đài dao phay vai 90° cỡ 1603.
- Vật liệu: bạn chọn mác hợp kim theo nhóm vật liệu ISO, P cho thép và K cho gang. Inox và vật liệu khó cắt nên hỏi Nam Dương trước.
Các đặc điểm này cụ thể hóa thành bộ số đo của từng mã dưới đây.
Thông Số TPUN 1603
Ba mã TPUN160304, TPUN160308 và TPUN160312 có cùng số đo ở các cột L, ØI.C, S (16,5 · 9,525 · 3,18 mm) và chỉ khác nhau ở cột r (0,4 · 0,8 · 1,2 mm).
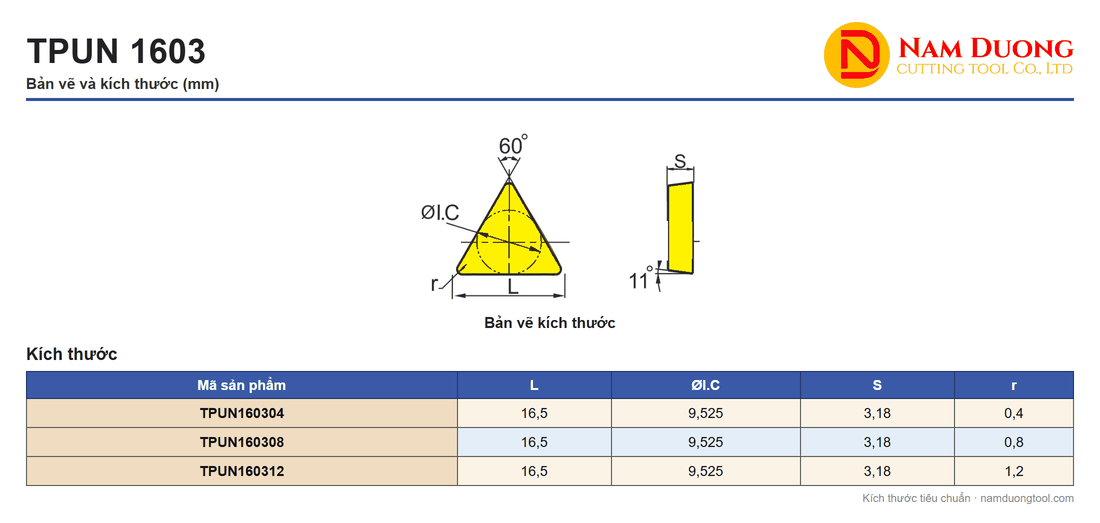
| Mã sản phẩm | L | ØI.C | S | r |
|---|---|---|---|---|
| TPUN160304 | 16,5 | 9,525 | 3,18 | 0,4 |
| TPUN160308 | 16,5 | 9,525 | 3,18 | 0,8 |
| TPUN160312 | 16,5 | 9,525 | 3,18 | 1,2 |
Đơn vị mm; bản vẽ ghi các góc 60° và 11°.
Ba mã chỉ khác nhau ở hai số cuối của mã (04, 08, 12), tức bán kính mũi, nên bước chọn mã chính là chọn bán kính mũi.
Chọn Bán Kính Mũi TPUN 1603: 0,4, 0,8 Hay 1,2 mm
TPUN 1603 có ba bán kính mũi, 0,4, 0,8 và 1,2 mm, và bạn chọn theo chiều sâu cắt và mức gia công.
| Mã | Hai số cuối của mã | Bán kính mũi (mm) | Thường chọn khi | Lưu ý |
|---|---|---|---|---|
| TPUN160304 | 04 | 0,4 | chiều sâu cắt nhỏ, gia công tinh, chi tiết dễ rung | mép mũi yếu hơn |
| TPUN160308 | 08 | 0,8 | chiều sâu cắt và tiến dao ở mức giữa hai mã còn lại | mức trung gian giữa hai mã còn lại |
| TPUN160312 | 12 | 1,2 | tiến dao và chiều sâu cắt lớn hơn | mép mũi chắc hơn nhưng lực hướng kính lớn hơn, dễ rung khi ăn nông |
Quy tắc chung là bán kính mũi không lớn hơn chiều sâu cắt. Các mức “thường chọn” trong bảng là gợi ý theo tài liệu kỹ thuật phổ biến, không phải ranh giới cứng. Chưa chắc nên chọn mã nào, bạn nêu chiều sâu cắt và nguyên công, Nam Dương tư vấn.
Chọn xong bán kính mũi, bước kế là xác định mảnh nằm trên dụng cụ nào của xưởng.
TPUN 1603 Dùng Trên Dụng Cụ Nào
TPUN 1603 lắp trên hai nhóm dụng cụ: cán dao tiện ngoài kẹp từ trên góc 90° và đài dao phay vai 90° cỡ 1603.
| Dụng cụ | Góc và cách kẹp | Công việc | Chiều sâu cắt |
|---|---|---|---|
| Cán dao tiện ngoài kẹp từ trên, kiểu CTGPR hoặc CTGPL (mã cán theo ISO, dành cho mảnh cỡ 1603) | góc 90°, kẹp từ trên | tiện ngoài | tùy cán dao và mác, hỏi Nam Dương |
| Đài dao phay vai 90° cỡ 1603 | góc 90°, kẹp từ trên | phay vai (bậc vuông), phay mặt, từ phay thô đến phay tinh | tới khoảng 12 mm tùy đài |
Cả hai dụng cụ cùng nhận mảnh cỡ 1603, nên bạn đối chiếu ký hiệu cán dao hoặc đài dao trước khi chọn mã. Bạn tìm thêm mảnh tiện tại danh mục Chíp dao tiện và mảnh phay tại danh mục Mảnh phay.
Chưa rõ ký hiệu cán dao hoặc đài dao, bạn gửi ảnh để Nam Dương xác nhận cỡ 1603.
Cùng ký hiệu TP nhưng khác cỡ, khác độ dày hay khác cấp dung sai là những mã dễ nhầm với TPUN 1603.
TPUN 1603 cũng lắp trên dao vát mép 45° gắn mảnh. Ví dụ dòng VERTEX VCE:
| Mã dao | A° | D | Dr | d | L | Số mảnh |
|---|---|---|---|---|---|---|
| VCE-4521 | 45 | 5 | 21 | 16 | 120 | 1 |
| VCE-4531 | 45 | 10 | 31 | 20 | 120 | 2 |
Mảnh kẹp bằng vít SCR-W1/4, siết bằng cờ lê WRN-M4L; các cỡ lớn hơn của dòng này dùng mảnh TPUN 2204. Xem thêm dao vát mép 45 độ.
Phân Biệt TPUN 1603 Với TPUN 1604, Cỡ 11, Cỡ 22 Và TPKN 2204
TPUN 1603 khác TPUN 1604 ở độ dày (3,18 so với 4,76 mm), khác cỡ 11 và cỡ 22 ở đường tròn nội tiếp, và khác TPKN 2204 ở cỡ, cấp dung sai và cách ghi mã cạnh quét.
| Mã so sánh | Giống TPUN 1603 | Khác TPUN 1603 | Khi chọn cần lưu ý |
|---|---|---|---|
| TPUN 1604 | tam giác 60°, góc sau 11°, không lỗ, cấp U, cùng đường tròn nội tiếp 9,525 mm | dày 4,76 mm thay vì 3,18 mm | không thay trực tiếp vào chỗ đặt mảnh dày 3,18 mm; kiểm độ dày trước khi đặt |
| TPUN cỡ 11 và cỡ 22 | cùng họ TPUN, cấp U | đường tròn nội tiếp 6,35 mm (cỡ 11) và 12,7 mm (cỡ 22), so với 9,525 mm | mảnh khác cỡ nên đối chiếu ổ mảnh của cán dao hoặc đài dao trước khi thay |
| TPKN 2204 | tam giác 60°, góc sau 11°, không lỗ | cạnh 22 mm, dày 4,76 mm, cấp K chặt hơn U; mã ghi PD (P chỉ góc cạnh cắt chính 90°, D chỉ dạng góc sau của cạnh quét) thay cho hai số bán kính mũi, và có đoạn cạnh quét ngắn | mảnh phay cho đài 90° cỡ 22, chiều sâu cắt tới khoảng 18 mm tùy đài |
| TPMR, TPGN (ở mức ký hiệu ISO) | tam giác 60°, không lỗ | TPMR có rãnh bẻ phoi một mặt và cấp M; TPGN cấp G dung sai chặt | cần rãnh bẻ phoi hoặc dung sai chặt hơn thì hỏi Nam Dương |
| TCMT 1102 (cỡ 11, kiểu TCMT) | tam giác 60° | góc sau 7° (chữ C); có lỗ, khoét côn và rãnh (chữ T) nên kẹp bằng vít, còn TPUN không lỗ, kẹp từ trên | khác cách kẹp nên đối chiếu mã trước khi thay |
Nhóm mảnh tiện tam giác chữ T còn nhiều mã khác, bạn xem thêm tại trang Mảnh tiện tam giác T để so với TPUN 1603.
Bạn chụp ảnh mảnh cũ, Nam Dương đối chiếu mã in trên mảnh với các mã gần giống.
Với nguyên công phay, các dải dưới đây giúp đặt tốc độ trục chính và bước tiến cho lần chạy đầu.
Chế Độ Cắt Tham Khảo Khi Phay Bằng TPUN 1603
Khi phay bằng TPUN 1603, dải tham khảo cho thép carbon thấp và gang xám nằm trong bảng dưới, với lượng chạy dao khoảng 0,15–0,25 mm/răng.
| Vật liệu | Tốc độ cắt Vc (m/phút) | Lượng chạy dao fz (mm/răng) | Chiều sâu cắt mỗi lượt |
|---|---|---|---|
| Thép carbon thấp | khoảng 180–260 | khoảng 0,15–0,25 | tới khoảng 12 mm tùy đài |
| Gang xám | khoảng 150–220 | khoảng 0,15–0,25 | tới khoảng 12 mm tùy đài |
Dải tham khảo khi phay; giá trị dùng thật tùy mác hợp kim, đài dao và độ cứng vững của máy.
Để đổi tốc độ cắt sang số vòng quay, bạn dùng công thức n = 1000 × Vc / (π × đường kính đài tính bằng mm). Ví dụ tính với đài giả định đường kính 80 mm: Vc 180 m/phút cho n khoảng 716 vòng/phút.
Với tiện ngoài, chế độ cắt chọn theo mác hợp kim và vật liệu phôi; bạn gửi vật liệu và nguyên công, Nam Dương tư vấn. Inox và vật liệu khó cắt nên hỏi Nam Dương trước khi chọn.
Đặt xong chế độ cắt, bước còn lại là chọn nơi cung cấp và người tư vấn đúng mã.
Vì Sao Chọn Mảnh TPUN 1603 Tại Nam Dương
Tại Nam Dương, bạn nhận được tư vấn chọn mã TPUN 1603 theo đúng dụng cụ và vật liệu của xưởng.
- Đối chiếu mã với dụng cụ: bạn gửi ký hiệu cán dao hoặc đài dao, Nam Dương xác nhận cỡ 1603 và dày 3,18 mm.
- Chọn bán kính mũi và mác theo vật liệu: bạn nêu vật liệu, nguyên công và chiều sâu cắt, Nam Dương tư vấn mã 04, 08 hay 12; inox và vật liệu khó cắt được trao đổi trước.
- Phân biệt mã gần giống: bạn chụp ảnh mảnh cũ, Nam Dương đối chiếu với TPUN 1604, TPKN 2204, TCMT 1102 và các mã khác.
- Hỗ trợ kỹ thuật và kinh nghiệm: Nam Dương có mặt trong ngành dụng cụ cắt từ năm 2011, hỗ trợ kỹ thuật trước và sau khi bạn chọn mã; ngoài mảnh còn cung cấp cán dao, đài dao và phụ kiện kẹp.
Gọi hotline 0911 066 515 hoặc gửi ký hiệu cán dao, đài dao, vật liệu phôi và mã mảnh cũ qua email sale@namduongtool.com để được tư vấn và báo giá TPUN 1603.
Thắc mắc về cỡ, độ dày và cách dùng thường nảy ra ngay sau khi chọn mã, nên phần hỏi đáp dưới đây trả lời từng điểm.
Câu Hỏi Thường Gặp Về TPUN 1603
TPUN 1603 là gì?
TPUN 1603 là mảnh hợp kim hình tam giác đều 60°, không lỗ, cạnh cắt 16,5 mm, dày 3,18 mm, có ba cạnh cắt. Mảnh dùng trên cán dao tiện ngoài kẹp từ trên góc 90° và đài dao phay vai 90° cỡ 1603; ba mã khác nhau ở bán kính mũi 0,4, 0,8 và 1,2 mm.
TPUN 1603 có dùng được cho cả tiện và phay không?
Có, TPUN 1603 dùng được cho cả hai: tiện ngoài trên cán dao kẹp từ trên góc 90° và phay vai, phay mặt 90° trên đài dao cỡ 1603. Cùng một cỡ mảnh dùng cho hai nhóm dụng cụ, nên bạn đối chiếu ký hiệu cán dao hoặc đài dao; chưa chắc thì bạn gửi ảnh cho Nam Dương.
TPUN 1603 khác TPUN 1604 và TPKN 2204 ở điểm nào?
TPUN 1603 dày 3,18 mm còn TPUN 1604 dày 4,76 mm với cùng đường tròn nội tiếp 9,525 mm; TPKN 2204 là mảnh phay cỡ lớn hơn, cạnh 22 mm, dày 4,76 mm. TPKN thuộc cấp K chặt hơn cấp U, và mã ghi PD (góc cạnh cắt chính 90° và dạng cạnh quét ở mũi) thay cho bán kính mũi. Bạn không thay lẫn TPUN 1603 bằng mã dày 4,76 mm.
Chọn TPUN160304, TPUN160308 hay TPUN160312?
Bạn chọn theo chiều sâu cắt: 0,4 mm cho chiều sâu cắt nhỏ và gia công tinh, 0,8 mm ở mức giữa, 1,2 mm cho tiến dao và chiều sâu cắt lớn hơn. Bán kính mũi nên không lớn hơn chiều sâu cắt; cần tư vấn thì bạn gửi vật liệu và nguyên công cho Nam Dương.
Cần xác nhận mã cho cán dao hoặc đài dao đang dùng, bạn liên hệ trực tiếp để được trả lời.
Liên Hệ Tư Vấn Và Báo Giá TPUN 1603
Hotline 0911 066 515 và email sale@namduongtool.com tiếp nhận yêu cầu tư vấn mã và báo giá TPUN 1603 từ xưởng tiện và xưởng phay. Các loại mảnh còn lại nằm ở danh mục Mảnh dao, gồm cả các kiểu mảnh phay và mảnh tiện khác.