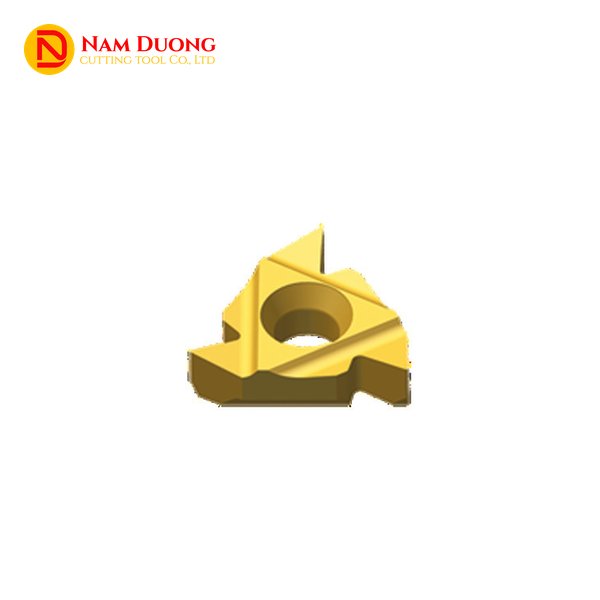

Mảnh tiện ren 16ER là mảnh tiện ren ngoài cỡ 16, dạng tam giác có đường tròn nội tiếp 9,525 mm (3/8 inch). 16ER được dùng để tiện ren ngoài trên máy tiện, từ ren hệ mét đến ren hệ inch và ren ống, trên thép, inox và gang.
Chữ E chỉ ren ngoài, chữ R chỉ dao phải, còn bản dao trái ghi 16EL. Đuôi mã sau chữ R chọn kiểu mảnh và bước ren. Không nhầm với ER16, ký hiệu cỡ collet kẹp dao. Nam Dương cung cấp mảnh 16ER cho ren ngoài, đi với cán tiện ren ngoài cỡ 16 có thân từ 16×16 đến 32×32.
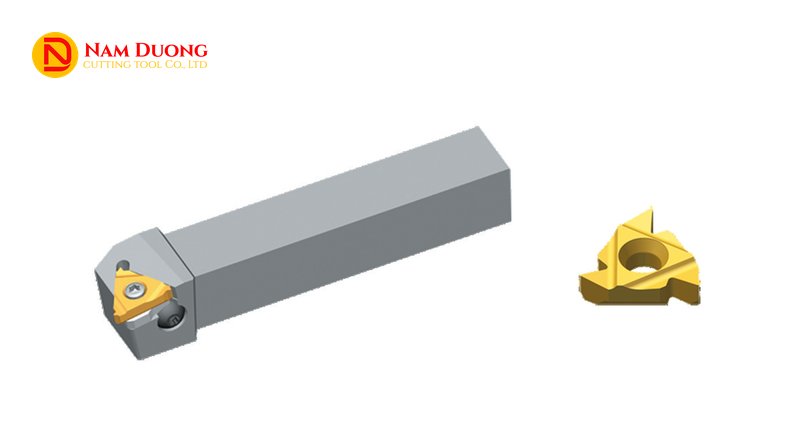
Đặc Điểm Mảnh Tiện Ren 16ER
16ER là mảnh tiện ren ngoài mài toàn phần, cỡ 16, kẹp vít, gồm hai kiểu mảnh: đủ đỉnh cho một bước ren, không đỉnh cho cả dải bước.
- Mảnh tam giác, kẹp vít: mảnh nằm ngang trên cán, giữ bằng một vít M3,5 qua lỗ giữa; số 16 trong mã là cỡ mảnh, trùng số cuối của mã cán ren ngoài nhận mảnh.
- Mài toàn phần: cạnh cắt mài toàn phần cho độ chính xác kích thước cao, lưỡi sắc nên lực cắt nhỏ. Mảnh phủ lớp nano chuyên cho tiện ren, dùng được trên thép, inox và vật liệu khó gia công.
- Ren ngoài không dùng chung với ren trong: chiều sâu ren và bán kính của hai loại khác nhau; cán ren ngoài nghiêng mảnh 10°, cán ren trong 15°, và mảnh lắp ngược loại làm méo góc biên dạng. Ren trong cần mảnh riêng, xem Mảnh tiện ren 16IR.
- Đủ đỉnh: đuôi mã ghi bước kèm chuẩn ren, như 1.5ISO, 14W, 11BSPT. Mảnh tạo trọn đỉnh, đáy và sườn ren trong một nguyên công nên ren đúng chuẩn; đổi lại mỗi bước và mỗi chuẩn cần một mã riêng.
- Không đỉnh: đuôi mã ghi chữ kèm góc, như A60, AG60, G55; một mảnh cắt cả dải bước, chẳng hạn AG từ 0,5 đến 3,0 mm. Mảnh không cắt phần đỉnh nên bạn phải tiện trước đường kính đỉnh ren đúng kích thước, và bán kính mũi ứng với bước nhỏ ở đầu dải nên biên dạng lệch nhẹ khỏi chuẩn khi cắt bước lớn.
- Dao phải R, dao trái L: R và L là hướng của dao, không phải hướng của ren. Ren phải thường cắt bằng dao phải chạy về phía mâm cặp; ren trái cắt bằng dao trái chạy cùng chiều đó. Cắt ren trái bằng dao phải, chạy ra phía ụ động, thì góc xoắn đổi dấu nên bạn kiểm lại tấm kê theo cán đang dùng.
Chọn Mã 16ER: Đủ Đỉnh Hay Không Đỉnh, 55° Hay 60°
Chọn mã 16ER theo ba việc: chuẩn ren cần cắt, góc ren 55° hay 60°, rồi bước ren; đuôi mã quyết định đủ đỉnh hay không đỉnh.
Góc 60° dành cho ren hệ mét ISO, UN và NPT; góc 55° dành cho Whitworth và ống côn BSPT, và mảnh khác góc không cắt đúng biên dạng của nhau. Mỗi mã đủ đỉnh bám một chuẩn: hệ mét theo ISO 965 với dung sai 6g/6H, UN theo ASME B1.1 với dung sai 2A/2B, BSPT và NPT có độ côn 1°47′. Cần ít mã mà nhiều bước thì chọn AG60 hoặc AG55; ren lặp lại nhiều và cần đúng chuẩn thì chọn mã đủ đỉnh. Bước hệ mét từ 3,5 mm trở lên thuộc mảnh cỡ 22, nằm trong nhóm Mảnh tiện ren.
| Mã | Kiểu mảnh | Góc ren | Bước cắt được | Chuẩn ren |
|---|---|---|---|---|
| Z16ER1.0ISO | Đủ đỉnh | 60° | 1,0 mm | Hệ mét ISO |
| Z16ER1.5ISO | Đủ đỉnh | 60° | 1,5 mm | Hệ mét ISO |
| Z16ER2.0ISO | Đủ đỉnh | 60° | 2,0 mm | Hệ mét ISO |
| Z16ERA60 | Không đỉnh | 60° | 0,5–1,5 mm (48–16 TPI) | Ren bước chung 60° |
| Z16ERG60 | Không đỉnh | 60° | 1,75–3,0 mm (14–8 TPI) | Ren bước chung 60° |
| Z16ERAG60 | Không đỉnh | 60° | 0,5–3,0 mm (48–8 TPI) | Ren bước chung 60° |
| Z16ERAG55 | Không đỉnh | 55° | 0,5–3,0 mm (48–8 TPI) | Ren bước chung 55° |
| Z16ER14W | Đủ đỉnh | 55° | 14 TPI | Whitworth |
| Z16ER16UN | Đủ đỉnh | 60° | 16 TPI | UN |
| Z16ER11BSPT | Đủ đỉnh | 55° | 11 TPI | Ống côn BSPT |
| Z16ER14NPT | Đủ đỉnh | 60° | 14 TPI | Ống côn NPT |
Mỗi mã có bản dao trái ghi EL thay ER.
Thông Số Mảnh Tiện Ren 16ER
Mọi mã 16ER và 16EL dùng chung S 3,52, ØI.C 9,525 và ød 4,0; chúng khác nhau ở dòng ren, góc ren và bước.
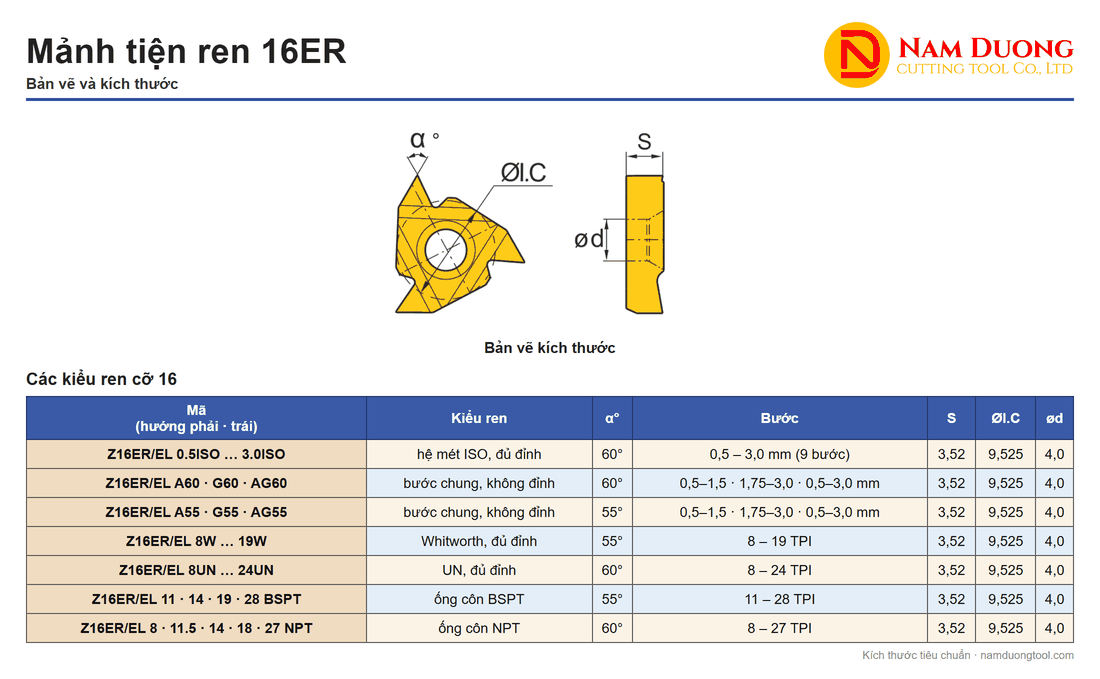
| Dòng ren | α° | Bước | Số mã dao phải |
|---|---|---|---|
| Hệ mét ISO, đủ đỉnh | 60° | 0,5–3,0 mm (9 bước) | 9 |
| Bước chung, không đỉnh (A, G, AG) | 55° và 60° | 0,5–1,5 · 1,75–3,0 · 0,5–3,0 mm | 6 (3 mã mỗi góc) |
| Whitworth, đủ đỉnh | 55° | 8–19 TPI | 9 |
| UN, đủ đỉnh | 60° | 8–24 TPI | 8 |
| Ống côn BSPT | 55° | 11 · 14 · 19 · 28 TPI | 4 |
| Ống côn NPT | 60° | 8 · 11,5 · 14 · 18 · 27 TPI | 5 |
| Cộng | 41 (bản dao trái 16EL cũng 41) |
TPI là số ren trên inch.
Các mảnh dao khác xem tại danh mục Chíp dao tiện và Mảnh dao.
16ER Lắp Vào Cán Dao Nào
16ER lắp trên cán tiện ren ngoài cỡ 16 kẹp vít, gồm năm cỡ thân từ 1616 đến 3232; bản cán phải nhận 16ER, bản cán trái nhận 16EL.

| Mã cán (phải ZSER · trái ZSEL) | a | h | b | L | s |
|---|---|---|---|---|---|
| 1616H16 | 16 | 16 | 16 | 100 | 20 |
| 2020K16 | 20 | 20 | 20 | 125 | 25 |
| 2525M16 | 25 | 25 | 25 | 150 | 32 |
| 3225P16 | 32 | 32 | 25 | 170 | 32 |
| 3232P16 | 32 | 32 | 32 | 170 | 40 |
Mỗi cỡ có bản phải và bản trái.
Chữ cái đứng trước số 16 trong mã cán (H, K, M, P) ứng với bốn cán 100, 125, 150 và 170 mm. Các cán này thuộc danh mục Cán dao tiện ren; dao hoàn chỉnh gồm cán ren ngoài và mảnh xem tại Dao tiện ren ngoài.
Tấm kê cỡ 16 có bốn góc nghiêng 0°, 1°, 2°, 3° và chỉnh góc nghiêng của mảnh theo góc xoắn của ren, tính bằng e = arctan[P/(d₂ × π)], với P là bước ren và d₂ là đường kính trung bình của ren. Ví dụ P 1,5 mm và d₂ 24 mm cho góc xoắn 1,14°, nên dùng được tấm kê chuẩn 1°; hiệu giữa góc xoắn và góc nghiêng tấm kê nên nằm trong khoảng 0°–2°. Cách chọn kiểu mảnh ren và tấm kê theo góc xoắn có trong bài cách chọn chíp tiện ren và miếng đệm chíp tiện ren.
Cán tiện ren ngoài có số 16 ở cuối mã nhận mảnh 16ER hoặc 16EL; cán tiện ren trong cùng đuôi 16 nhận mảnh 16IR hoặc 16IL.
Số Lượt Cắt Và Cách Ăn Dao Khi Tiện Ren Ngoài Bằng 16ER
Ren hệ mét ngoài cắt qua nhiều lượt, lượng ăn hướng kính giảm dần. Bước 3,0 mm cần 13 lượt với tổng chiều sâu ăn 1,94 mm, và vật liệu càng dai thì càng cần nhiều lượt.
| Bước | Tổng chiều sâu ăn | Số lượt | Lượt đầu (ăn hướng kính) | Lượt cuối (ăn hướng kính) |
|---|---|---|---|---|
| 1,0 | 0,72 | 5 | 0,20 | 0,08 |
| 1,5 | 1,02 | 7 | 0,21 | 0,08 |
| 2,0 | 1,33 | 9 | 0,24 | 0,08 |
| 2,5 | 1,63 | 11 | 0,25 | 0,08 |
Có bốn cách ăn dao:
- Hướng kính: dễ thao tác và phổ biến, nhưng phoi chữ V khó kiểm soát, mũi sinh nhiệt và dễ rung; hợp bước nhỏ.
- Theo sườn: ứng suất uốn lên lưỡi nhỏ và phoi thoát tốt, đổi lại mòn nhiều ở một sườn.
- Sườn cải tiến: lưỡi kia cũng cắt nhẹ một phần nên bớt mòn, và phoi vẫn dễ tạo khi cắt sâu.
- Sườn luân phiên: mòn đều hai bên lưỡi, phoi ra cả hai phía; hợp bước lớn.
Từ bước khoảng 1 mm trở lên, bạn nên ăn theo sườn hoặc sườn cải tiến thay vì ăn thẳng, nếu máy và chương trình cho phép. So sánh chi tiết từng cách ăn dao nằm trong bài chọn phương pháp tiến dao trong gia công tiện ren.
Chế Độ Cắt Tham Khảo Cho 16ER
Khi tiện ren bằng 16ER, tốc độ cắt Vc tham khảo khoảng 130–175 m/phút với thép carbon, khoảng 110–170 m/phút với inox và khoảng 90–140 m/phút với gang xám.
| Nhóm ISO | Vật liệu và trạng thái | Độ cứng | Vc (m/phút) |
|---|---|---|---|
| P | Thép carbon C 0,15% | 125 HB | 150–175 |
| P | Thép carbon C 0,35% | 150 HB | 140–155 |
| P | Thép carbon C 0,60% | 200 HB | 130–145 |
| P | Thép hợp kim ủ | 180 HB | 110–130 |
| P | Thép hợp kim tôi | 275 HB | 80–100 |
| P | Thép hợp kim tôi | 350 HB | 60–80 |
| M | Inox austenit | 180 HB | 110–130 |
| M | Inox martensit/ferrit | 200 HB | 130–170 |
| K | Gang xám bền kéo thấp | 180 HB | 110–140 |
| K | Gang xám bền kéo cao | 260 HB | 90–115 |
| K | Gang cầu pearlite | 250 HB | 80–100 |
| S | Hợp kim chịu nhiệt nền sắt, ủ | 200 HB | 35–50 |
| S | Hợp kim chịu nhiệt nền Ni/Co, ủ | 250 HB | 15–25 |
Bước nhỏ và mũi nhỏ thì nên giảm thông số, còn inox nên giữ Vc cao để tránh lẹo dao.
Ví dụ ren M30 × 2,0 trên trục thép carbon C 0,35% (khoảng 150 HB): chọn Vc 145 m/phút trong dải 140–155 thì n = 1000 × 145 / (π × 30) ≈ 1.538 vòng/phút, tốc độ tiến vf = n × bước ren = 1.538 × 2,0 ≈ 3.076 mm/phút, cắt 9 lượt với tổng chiều sâu ăn 1,33 mm.
Ba dấu hiệu cần chỉnh khi cắt ren:
- Lẹo dao: hay gặp với inox và thép carbon thấp; tăng tốc độ cắt cùng áp lực và nồng độ dung dịch.
- Mòn lệch hai bên lưỡi: đổi tấm kê hoặc ăn theo sườn.
- Vỡ mảnh do kẹp không chắc: kiểm kẹp phôi và giảm phần nhô dao.
Biến dạng dẻo, mòn sườn nhanh, rung động và các hiện tượng khác khi tiện ren được tổng hợp cùng cách khắc phục trong bài những hiện tượng thường gặp, nguyên nhân và cách khắc phục trong gia công tiện ren.
Câu Hỏi Thường Gặp Về 16ER
16ER là gì?
16ER là mảnh tiện ren ngoài, đọc theo bốn phần: số 16 là cỡ mảnh, chữ E là ren ngoài, chữ R là dao phải và đuôi mã (AG60, 1.5ISO…) là kiểu mảnh cùng chuẩn ren và bước.
16ER có tiện được ren trong không?
Không: ren trong dùng mảnh 16IR, vì mảnh ren ngoài chỉ khớp chiều sâu và bán kính của ren ngoài. Hai loại cũng lắp trên hai kiểu cán khác nhau: cán ren ngoài là cán vuông, cán ren trong là cán tròn.
16ER AG60 và 16ER 1.5ISO khác nhau thế nào?
16ER AG60 là mảnh không đỉnh cắt cả dải bước 0,5–3,0 mm ở góc 60°, còn 16ER 1.5ISO là mảnh đủ đỉnh cho đúng ren hệ mét bước 1,5 mm.
16ER gồm những dòng ren nào?
16ER gồm sáu dòng ren: hệ mét ISO 60°, bước chung không đỉnh (60° và 55°), Whitworth 55°, UN 60°, ống côn BSPT 55° và ống côn NPT 60°.
Báo Giá Mảnh Tiện Ren 16ER
Nam Dương là nhà cung cấp dụng cụ cắt chuyên nghiệp từ năm 2011; liên hệ ngay hotline 0911 066 515 để được tư vấn chọn mã và báo giá mảnh tiện ren 16ER.