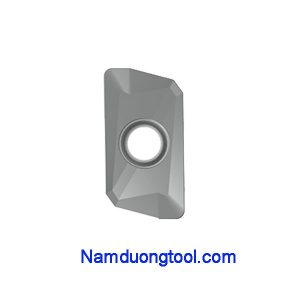
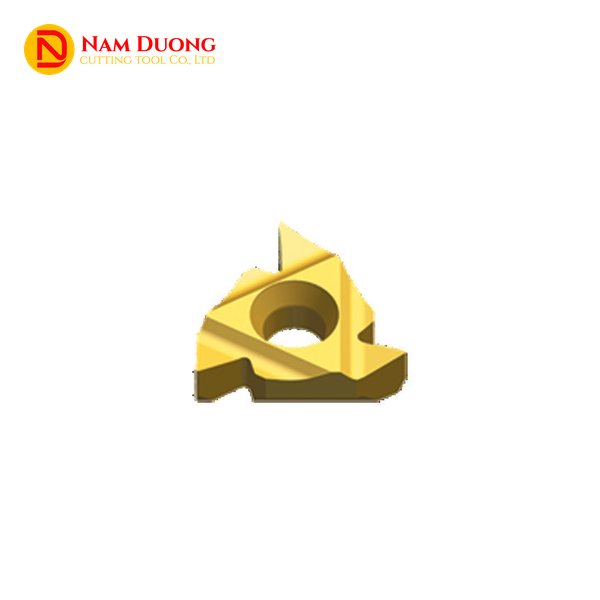

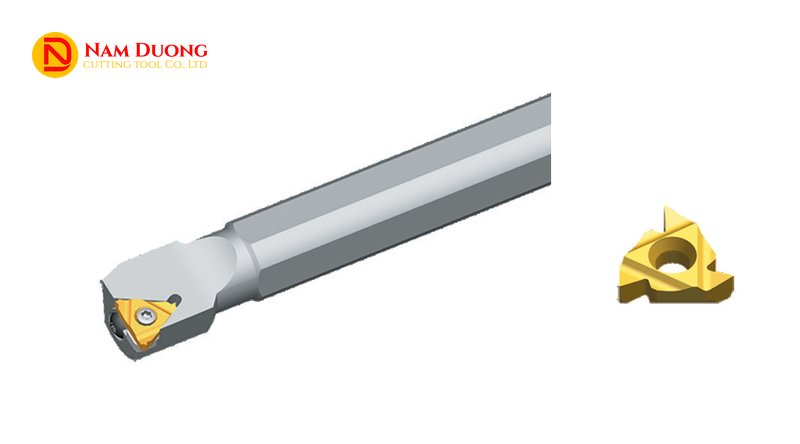
Mảnh tiện ren 16IR là mảnh tiện ren trong cỡ 16, dạng tam giác có đường tròn nội tiếp 9,525 mm (3/8 inch), kẹp bằng vít qua lỗ giữa trên cán tiện ren trong. 16IR được dùng để cắt ren trong lỗ đai ốc, mặt bích, đầu nối ống, từ ren hệ mét đến ren hệ inch và ren ống, trên thép, inox và gang.
Chữ I là ren trong, chữ R là dao phải, bản dao trái ghi 16IL. Đuôi mã sau chữ R chọn kiểu mảnh và bước ren. Nam Dương cung cấp mảnh 16IR cho ren trong, đi với cán tiện ren trong cỡ 16 cần lỗ gia công từ 20 mm trở lên.
Đặc Điểm Mảnh Tiện Ren 16IR
16IR là mảnh mài toàn phần cho ren trong lỗ, có hai kiểu biên dạng (đủ đỉnh và không đỉnh) và nghiêng trên cán để vừa lòng lỗ.
- Mũi sắc, lực cắt nhỏ, độ chính xác kích thước cao: lớp phủ nano dành riêng cho tiện ren dùng được trên thép, inox và vật liệu khó gia công.
- Mảnh đủ đỉnh: số kèm chuẩn ren (1.5ISO) tạo trọn biên dạng ren kể cả đỉnh trong một nguyên công, nhưng mỗi bước và mỗi chuẩn ren cần một mã riêng.
- Mảnh không đỉnh: chữ kèm góc (AG60) là một mảnh cắt cả dải bước (A 0,5–1,5 mm, G 1,75–3,0 mm, AG 0,5–3,0 mm), nên xưởng ít phải trữ mã; bán kính mũi ứng với bước nhỏ ở đầu dải khiến biên dạng lệch nhẹ khỏi chuẩn, và lỗ phải khoét trước đúng đường kính nhỏ của ren.
- Ren trong nông hơn ren ngoài cùng bước: tổng chiều sâu ăn là 0,92 mm so với 1,02 mm ở bước 1,5 mm, và 1,79 mm so với 1,94 mm ở bước 3,0 mm.
- Nghiêng 15° trên cán: cán ren ngoài nghiêng 10°; mức chênh 5° tạo thêm khe hở hướng kính trong lỗ.
- R, L là hướng của dao, không phải của ren: dao phải vẫn tiện được ren trái nếu đổi chiều chạy dao và dùng tấm kê nghiêng âm; ren trái tiện kiểu chạy ngược thường kẹp kém cứng vững hơn.
Chọn Mã 16IR: Đủ Đỉnh Hay Không Đỉnh, 55° Hay 60°
Chọn mã 16IR qua hai quyết định: mảnh đủ đỉnh (một mã cho một bước ren) hay không đỉnh (một mã cho cả dải bước), rồi góc 60° hay 55° theo chuẩn ren của chi tiết.
Góc 60° dùng cho ren hệ mét ISO, UN và NPT, còn góc 55° cho Whitworth và BSPT.
| Cách gọi | Mã đầy đủ | Kiểu | α° | Bước |
|---|---|---|---|---|
| 16IR 1.0ISO | Z16IR1.0ISO | Đủ đỉnh, hệ mét ISO | 60° | 1,0 mm |
| 16IR 1.5ISO | Z16IR1.5ISO | Đủ đỉnh, hệ mét ISO | 60° | 1,5 mm |
| 16IR 2.0ISO | Z16IR2.0ISO | Đủ đỉnh, hệ mét ISO | 60° | 2,0 mm |
| 16IR A60 | Z16IRA60 | Không đỉnh | 60° | 0,5–1,5 mm (48–16 TPI) |
| 16IR G60 | Z16IRG60 | Không đỉnh | 60° | 1,75–3,0 mm (14–8 TPI) |
| 16IR AG60 | Z16IRAG60 | Không đỉnh | 60° | 0,5–3,0 mm (48–8 TPI) |
| 16IR AG55 | Z16IRAG55 | Không đỉnh | 55° | 0,5–3,0 mm (48–8 TPI) |
Dao trái đổi IR thành IL.
Các cỡ và kiểu mảnh ren khác nằm trong nhóm mảnh tiện ren.
Đọc Mã 16IR Từ Trái Sang Phải
| Phần của mã | Ký tự | Nghĩa |
|---|---|---|
| Phần 1 | 16 | Cỡ mảnh, đường tròn nội tiếp 9,525 mm (3/8 inch) |
| Phần 2 | I | Ren trong (E là ren ngoài) |
| Phần 3 | R | Dao phải (L là dao trái) |
| Đuôi (đủ đỉnh) | 1.5ISO | Bước 1,5 mm, ren hệ mét ISO 60° |
| Đuôi (không đỉnh) | AG60 | Dải bước 0,5–3,0 mm (A là 0,5–1,5 mm, G là 1,75–3,0 mm), góc biên dạng 60°; số 55 là 55° |
| Ký tự chuẩn ren | Chuẩn ren | Góc | Ghi chú |
|---|---|---|---|
| ISO | Ren hệ mét ISO | 60° | Bước tính bằng mm |
| W | Whitworth | 55° | Bước tính bằng TPI |
| UN | Unified | 60° | Bước tính bằng TPI |
| BSPT | Ống côn Anh | 55° | Bước tính bằng TPI; côn 1°47′, không lắp lẫn với NPT |
| NPT | Ống côn Mỹ | 60° | Bước tính bằng TPI; côn 1°47′, không lắp lẫn với BSPT |
Thông Số Mảnh Tiện Ren 16IR
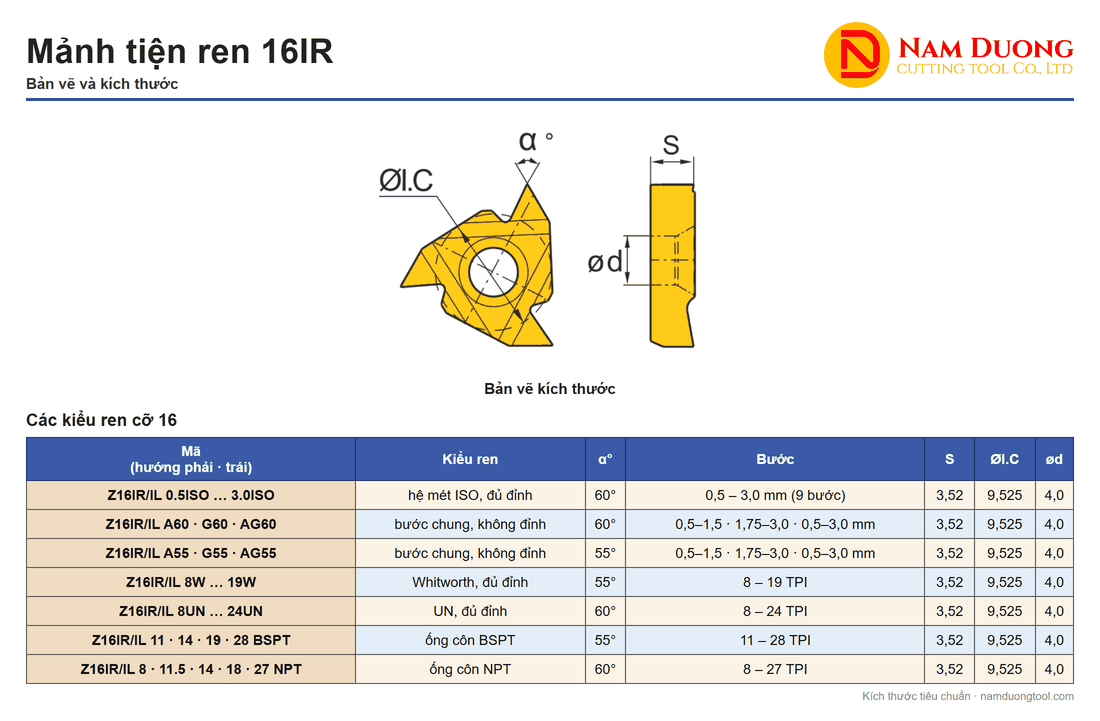
Mọi mã 16IR và 16IL dùng chung S 3,52, ØI.C 9,525 và ød 4,0; chúng khác nhau ở kiểu ren, góc ren và bước.
| Mã (hướng phải · trái) | Kiểu ren | α° | Bước | S | ØI.C | ød |
|---|---|---|---|---|---|---|
| Z16IR/IL 0.5ISO … 3.0ISO | Hệ mét ISO, đủ đỉnh | 60° | 0,5–3,0 mm (9 bước) | 3,52 | 9,525 | 4,0 |
| Z16IR/IL A60 · G60 · AG60 | Bước chung, không đỉnh | 60° | 0,5–1,5 · 1,75–3,0 · 0,5–3,0 mm | 3,52 | 9,525 | 4,0 |
| Z16IR/IL A55 · G55 · AG55 | Bước chung, không đỉnh | 55° | 0,5–1,5 · 1,75–3,0 · 0,5–3,0 mm | 3,52 | 9,525 | 4,0 |
| Z16IR/IL 8W … 19W | Whitworth, đủ đỉnh | 55° | 8–19 TPI | 3,52 | 9,525 | 4,0 |
| Z16IR/IL 8UN … 24UN | UN, đủ đỉnh | 60° | 8–24 TPI | 3,52 | 9,525 | 4,0 |
| Z16IR/IL 11 · 14 · 19 · 28 BSPT | Ống côn BSPT | 55° | 11–28 TPI | 3,52 | 9,525 | 4,0 |
| Z16IR/IL 8 · 11.5 · 14 · 18 · 27 NPT | Ống côn NPT | 60° | 8–27 TPI | 3,52 | 9,525 | 4,0 |
TPI là số ren trên inch.
Các mảnh dao khác xem tại danh mục Chíp dao tiện và Mảnh dao; ren cần phay thay vì tiện thì chọn dao phay ren.
16IR Lắp Vào Cán Tiện Ren Trong Nào
16IR lắp trên cán tiện ren trong bản phải và 16IL trên bản trái: cán tròn, giữ mảnh bằng vít M3,5, gồm 8 cỡ.

Đường Kính Lỗ Tối Thiểu Theo Từng Cán
| Mã cán (bản phải ZSIR · bản trái ZSIL) | d | L | Dmin |
|---|---|---|---|
| 0016M16 | 16 | 150 | 20 |
| 0020M16 | 20 | 150 | 25 |
| 0020Q16 | 20 | 180 | 25 |
| 0025M16 | 25 | 150 | 32 |
| 0032R16 | 32 | 200 | 40 |
| 0032S16 | 32 | 250 | 40 |
| 0040T16 | 40 | 300 | 50 |
| 0050U16 | 50 | 350 | 63 |
Dmin là đường kính lỗ tối thiểu mà cán vào được. Trong mã 0016M16: 00 là cán tròn, 16 là đường kính cán, M là chiều dài 150 mm, 16 cuối là cỡ mảnh. Cán cỡ 11: 0016K11 có Dmin 12 mm, 0016M11 có Dmin 16 mm.
Lỗ từ 12 đến dưới 20 mm xét mảnh cỡ 11 (ví dụ có ở dòng bước chung A55 và A60) với hai cán cỡ 11 ghi dưới bảng.
Cán và các dao tiện ren lỗ khác xem tại nhóm Dao tiện ren lỗ trong; riêng cán nằm ở danh mục Cán dao tiện ren.
Thoát Phoi, Rung Và Tấm Kê Khi Tiện Trong Lỗ
Thoát phoi và rung xử lý bằng cách ăn theo sườn, kẹp phôi chắc và giữ dao nhô ngắn; tấm kê thì chỉnh góc nghiêng mảnh theo góc xoắn ren e = arctan [P / (d₂ × π)], với P là bước ren và d₂ là đường kính trung bình của ren (mm). Ưu nhược điểm của ăn theo sườn, ăn thẳng và ăn kết hợp được phân tích trong bài chọn phương pháp tiến dao trong gia công tiện ren; các lỗi như rung, lẹo dao, vỡ mảnh và cách xử lý xem tại bài những hiện tượng thường gặp, nguyên nhân và cách khắc phục trong gia công tiện ren.
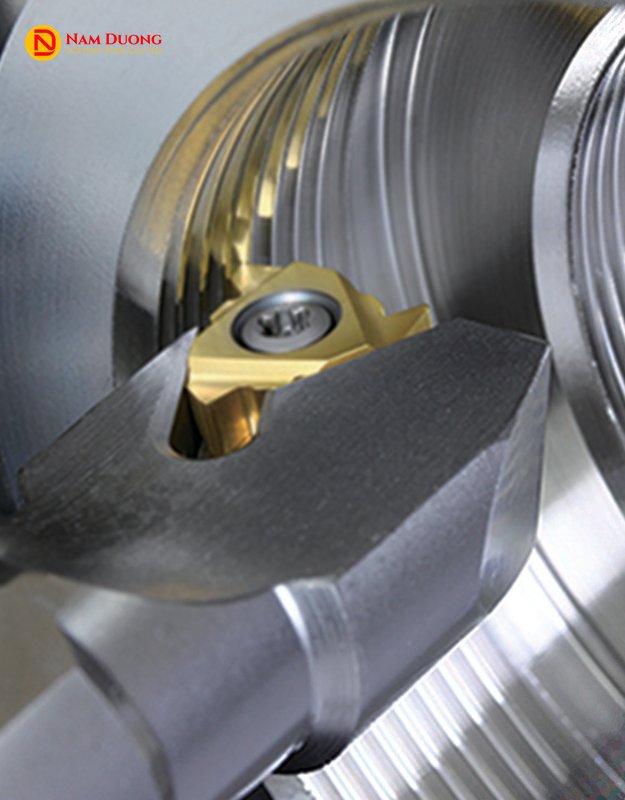
Tấm kê chuẩn nghiêng 1°; hiệu giữa e và góc tấm kê nên nằm trong 2°–0°. Ví dụ minh họa: P 3,0 mm, d₂ 22 mm cho tan e = 3,0 / (π × 22) ≈ 0,0434, tức e ≈ 2,49°; tấm kê 1° lệch 1,49° nên dùng được. Cách chọn tấm kê đi cùng kiểu mảnh ren được trình bày trong bài cách chọn chíp tiện ren và miếng đệm chíp tiện ren.
Cán 0016M16 không kèm tấm kê; bảy cán còn lại có tấm kê góc nghiêng 0–3°.
Số Lượt Cắt Và Cách Ăn Dao Khi Tiện Ren Trong
| Bước ren | Tổng chiều sâu ăn, ren trong | Số lượt | Tổng chiều sâu ăn, ren ngoài cùng bước |
|---|---|---|---|
| 1,0 | 0,62 | 5 | 0,72 |
| 1,5 | 0,92 | 7 | 1,02 |
| 2,0 | 1,21 | 9 | 1,33 |
| 3,0 | 1,79 | 13 | 1,94 |
Ren hệ mét.
Ở bước 1,5 mm, lượng ăn hướng kính giảm dần qua 7 lượt: 0,22 → 0,16 → 0,14 → 0,12 → 0,11 → 0,09 → 0,08 mm. Ăn thẳng hướng kính dễ thao tác và hợp bước nhỏ, nhưng phoi chữ V cứng, mũi nóng và dễ rung. Ăn theo sườn, hoặc sườn cải tiến lệch vài độ so với sườn (tùy chương trình máy), cho phoi thoát về một phía và ít rung. Từ bước khoảng 1 mm trở lên, bạn nên chọn hai cách này thay cho ăn thẳng.
Ren phải trong lỗ có thể tiện bằng dao phải chạy vào phía mâm cặp, hoặc bằng dao trái chạy ra ngoài để kéo phoi ra khỏi lỗ.
Chế Độ Cắt Tham Khảo Cho 16IR
Ren inox cắt ở tốc độ cắt Vc tham khảo khoảng 110–170 m/phút, gần với thép carbon (130–175 m/phút), còn gang xám độ bền kéo cao chạy chậm hơn (90–115 m/phút).
| Nhóm ISO | Vật liệu và trạng thái | Độ cứng | Vc (m/phút) |
|---|---|---|---|
| P | Thép carbon, C 0,15% | 125 HB | 150–175 |
| P | Thép carbon, C 0,35% | 150 HB | 140–155 |
| P | Thép carbon, C 0,60% | 200 HB | 130–145 |
| P | Thép hợp kim, ủ | 180 HB | 110–130 |
| P | Thép hợp kim, tôi | 275 HB | 80–100 |
| M | Inox austenit | 180 HB | 110–130 |
| M | Inox martensit/ferrit | 200 HB | 130–170 |
| K | Gang xám, bền kéo thấp | 180 HB | 110–140 |
| K | Gang xám, bền kéo cao | 260 HB | 90–115 |
| S | Hợp kim chịu nhiệt nền Ni/Co, ủ | 250 HB | 15–25 |
Ren inox nên giữ Vc đủ cao để tránh lẹo dao, còn ren bước nhỏ hoặc mũi nhỏ thì giảm thông số.
Ví dụ minh họa: ren trong M24×1,5 trên inox austenit, Vc 120 m/phút, D lấy gần đúng bằng đường kính danh nghĩa 24 mm. Số vòng quay n = 1000 × Vc / (π × D) = 1000 × 120 / (π × 24) ≈ 1.592 vòng/phút; mỗi vòng quay, dao chạy một đoạn bằng bước ren 1,5 mm.
Câu Hỏi Thường Gặp Về 16IR
16IR AG60 là gì?
16IR AG60 đọc là mảnh cỡ 16, ren trong, dao phải, kiểu không đỉnh góc 60° cắt được cả dải bước 0,5–3,0 mm (48–8 TPI). Bản dao trái là 16IL AG60, còn mảnh cùng kiểu ở góc 55° là 16IR AG55.
16IR có tiện ren ngoài được không?
Không: 16IR là mảnh ren trong, còn ren ngoài dùng mảnh tiện ren 16ER. Mảnh ren trong có chiều sâu ren và bán kính khác mảnh ren ngoài cùng bước, nên gắn vào cán ren ngoài sẽ làm méo biên dạng ren.
16IR AG60 khác 16IR 1.5ISO thế nào?
Khác ở số bước ren mỗi mã cắt được: 16IR AG60 cắt cả dải bước từ 0,5 đến 3,0 mm, còn 16IR 1.5ISO chỉ cắt bước 1,5 mm. Mã 1.5ISO tạo trọn đỉnh ren; xưởng cắt nhiều bước thường hợp AG60 hơn, xưởng lặp lại một ren thường hợp 1.5ISO hơn.
16IR cắt những kiểu ren nào và đường kính lỗ tối thiểu là bao nhiêu?
Với cán tròn 16 mm, 16IR vào được lỗ từ đường kính 20 mm và cắt bảy kiểu ren: hệ mét ISO, bước chung 60°, bước chung 55°, Whitworth, UN, ống côn BSPT và ống côn NPT. Cán lớn hơn cần lỗ từ 25 đến 63 mm, còn lỗ từ 12 đến dưới 20 mm xét mảnh cỡ 11.
Báo Giá Mảnh Tiện Ren 16IR
Nam Dương là nhà cung cấp dụng cụ cắt chuyên nghiệp từ năm 2011; liên hệ ngay hotline 0911 066 515 để được tư vấn chọn mã và báo giá mảnh tiện ren 16IR.