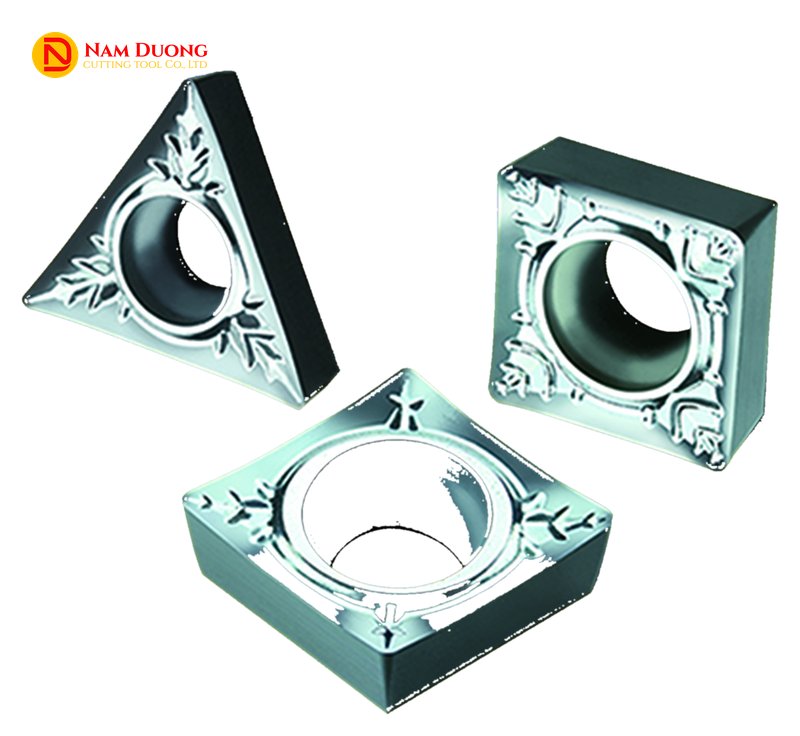
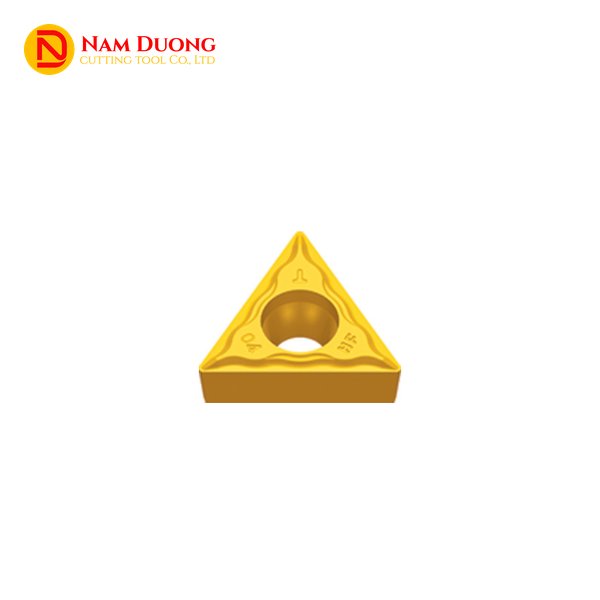

Mảnh tiện TCMT 0902 là mảnh tiện hợp kim hình tam giác 60°, góc sau 7°, cấp dung sai M, có lỗ giữa để kẹp vít, rãnh bẻ phoi trên một mặt và ba cạnh cắt. TCMT 0902 được dùng để tiện ngoài và tiện lỗ chi tiết nhỏ bằng thép, inox và gang với lực cắt thấp, từ tiện tinh, bán tinh đến tiện thô; khi gia công nhôm, dùng bản TCGX 0902 cùng cỡ.
Mã này viết liền là TCMT0902. Số 09 ứng với cạnh cắt 9,6 mm, số 02 là độ dày 2,38 mm theo quy ước ISO 1832, còn hai số cuối của mã cụ thể như TCMT 090204 (viết liền TCMT090204) là bán kính mũi 0,4 mm. Đây là cỡ nhỏ trong họ tam giác TC, hợp lớp cắt mỏng. Nam Dương cung cấp mảnh TCMT 0902 cùng bản TCGX 0902 cho nhôm, đi với cán tiện ngoài STGCR/L thân từ 08×08 đến 12×12.
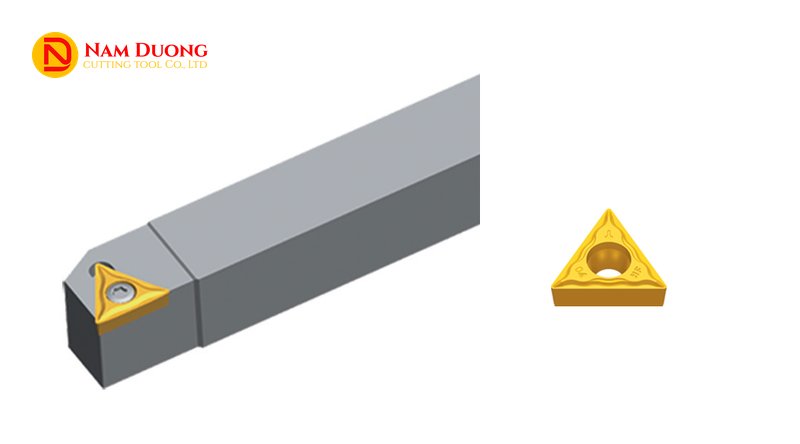
Đặc Điểm Mảnh Tiện TCMT 0902
- Tam giác 60°, ba cạnh cắt trên một mặt: chữ T đầu tiên của mã chỉ hình tam giác 60°. Khi một cạnh hết sắc, bạn tháo vít, xoay mảnh một phần ba vòng rồi kẹp lại để cạnh kế vào làm việc.
- Góc sau 7°, mảnh dương: chữ C là góc sau 7°, nên lực cắt thấp; mảnh dương là lựa chọn thường dùng khi tiện lỗ và khi tiện ngoài chi tiết mảnh, dài.
- Cấp dung sai M: chữ thứ ba (M) là cấp dung sai M; mã nhôm cùng cỡ thay M bằng G, cấp dung sai chặt hơn.
- Bán kính mũi theo hai số cuối: 02 là 0,2 mm, 04 là 0,4 mm, 08 là 0,8 mm. Bạn nên chọn bán kính mũi không lớn hơn chiều sâu cắt, và nên thử bán kính nhỏ hơn khi máy rung.
- Nhóm rãnh từ tinh đến thô: HF, EF cho tiện tinh; EM, HM cho bán tinh; HR cho tiện thô; TCGX-LC, TCGX-LH cho nhôm. Chữ đuôi không thuộc ISO 1832: mỗi dòng mảnh có ký hiệu riêng, nên bạn không đem nghĩa của HF hay HR sang dòng mảnh khác.
| Vị trí trong mã | Ký tự | Ý nghĩa theo ISO |
|---|---|---|
| Chữ thứ nhất | T | Tam giác, góc đỉnh 60° |
| Chữ thứ hai | C | Góc sau 7° |
| Chữ thứ ba | M | Cấp dung sai M |
| Chữ thứ tư | T | Có lỗ giữa khoét côn và rãnh bẻ phoi một mặt, kẹp vít |
| Cặp số thứ nhất | 09 | Cạnh cắt 9,6 mm |
| Cặp số thứ hai | 02 | Độ dày 2,38 mm |
| Cặp số thứ ba | 04 | Bán kính mũi 0,4 mm |
Chọn Mã TCMT 0902 Theo Kiểu Gia Công Và Vật Liệu
TCMT 0902 chọn mã theo hai bước: nhóm rãnh cho biết công đoạn tinh, bán tinh hay thô, hai số cuối của mã cho biết bán kính mũi 0,2, 0,4 hay 0,8 mm; riêng nhôm dùng mã TCGX0902 với rãnh LC hoặc LH.
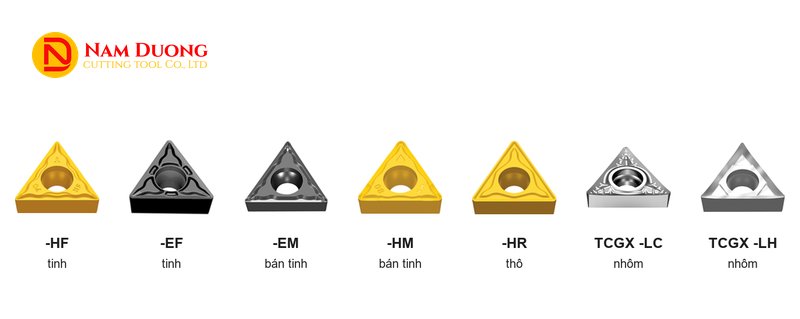
| Nhóm rãnh | Kiểu gia công | Mã | Bán kính mũi theo hai số cuối của mã |
|---|---|---|---|
| HF | Tinh | TCMT090202-HF · TCMT090204-HF · TCMT090208-HF | 0,2 · 0,4 · 0,8 |
| EF | Tinh | TCMT090202-EF · TCMT090204-EF | 0,2 · 0,4 |
| EM | Bán tinh | TCMT090204-EM · TCMT090208-EM | 0,4 · 0,8 |
| HM | Bán tinh | TCMT090204-HM · TCMT090208-HM | 0,4 · 0,8 |
| HR | Thô | TCMT090204-HR · TCMT090208-HR | 0,4 · 0,8 |
| TCGX-LC | Nhôm | TCGX090202-LC · TCGX090204-LC | 0,2 · 0,4 |
| TCGX-LH | Nhôm | TCGX090202-LH · TCGX090204-LH | 0,2 · 0,4 |
Mã chỉ cho biết nhóm rãnh; mác hợp kim của mảnh là yếu tố riêng, chọn theo vật liệu phôi.
Với nhôm, mã cùng cỡ mang tiền tố TCGX: chữ G là cấp dung sai G, chặt hơn M, và chữ X là thiết kế đặc biệt theo ISO. TCGX0902 có số đo trùng TCMT0902, rãnh LC hoặc LH; mảnh cho nhôm có mặt thoát bóng và cạnh sắc để phoi nhôm ít bám. Trang Mảnh tiện nhôm giới thiệu nhóm mảnh này.
Thông Số TCMT 0902
Mười lăm mã TCMT 0902 và TCGX 0902 dùng chung một bộ số đo, chỉ khác ød ở nhóm EM (2,8 so với 2,5 mm) và bán kính mũi trong mã.
Các mảnh dao khác xem tại danh mục Chíp dao tiện và Mảnh dao.
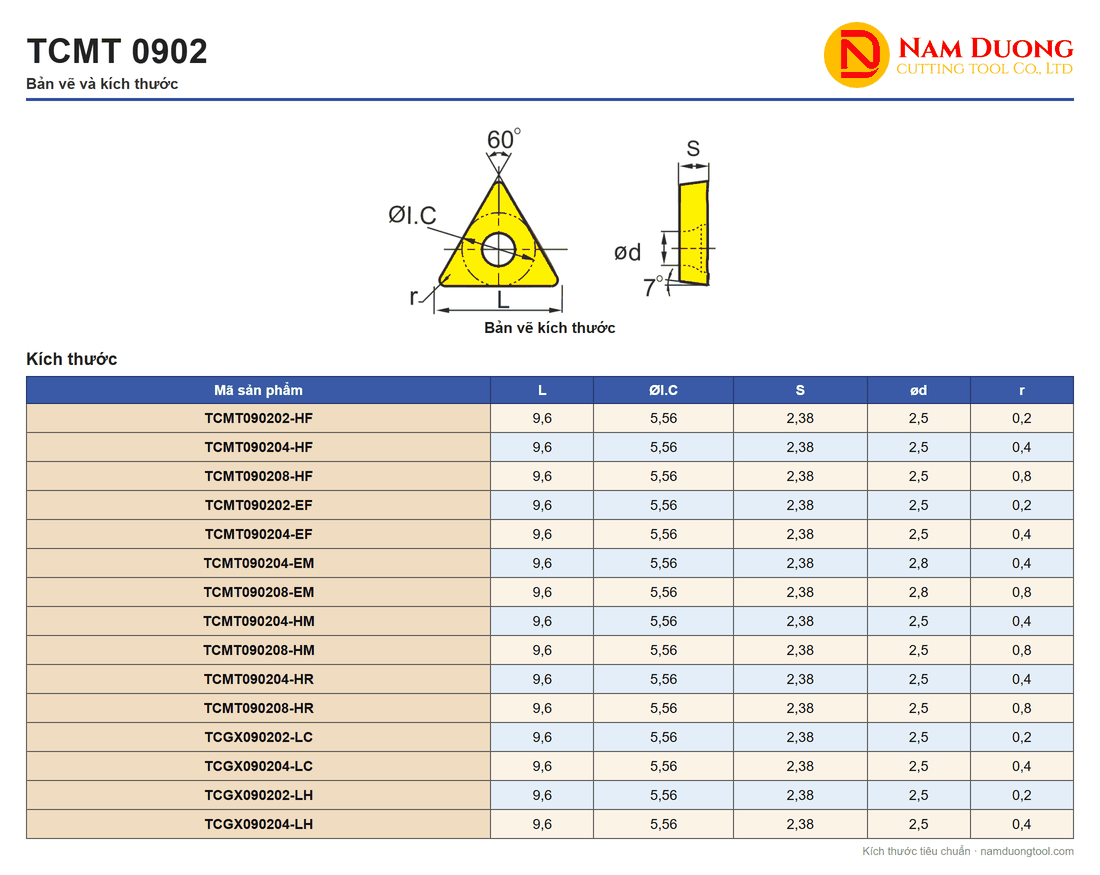
| Nhóm mã | L | ØI.C | S | ød | r |
|---|---|---|---|---|---|
| TCMT0902 rãnh HF, EF, HM, HR và TCGX0902 rãnh LC, LH (13 mã) | 9,6 | 5,56 | 2,38 | 2,5 | 0,2 · 0,4 · 0,8 theo từng mã |
| TCMT0902 rãnh EM (2 mã) | 9,6 | 5,56 | 2,38 | 2,8 | 0,4 · 0,8 |
TCMT 0902 Lắp Vào Cán Dao Nào
TCMT 0902 lắp trên cán tiện ngoài STGCR/L góc 91° gồm ba mã 0808F09, 1010F09 và 1212H09, đều kết thúc bằng 09.
Cả ba nhận mảnh TC cỡ 0902, gồm mã TCMT0902 và mã nhôm TCGX0902, giữ bằng vít qua lỗ giữa và không kèm tấm đệm.

| Mã cán | Kr | a | b | L | h | s | e |
|---|---|---|---|---|---|---|---|
| STGCR/L 0808F09 | 91° | 08 | 08 | 80 | 8 | 10 | 12 |
| STGCR/L 1010F09 | 91° | 10 | 10 | 80 | 10 | 12 | 12 |
| STGCR/L 1212H09 | 91° | 12 | 12 | 100 | 12 | 16 | 12 |
Mỗi dòng có bản phải R và bản trái L.
Với cán tiện lỗ, ổ mảnh cũng phải đúng cỡ 09. Thân cán và ổ mảnh của cán tiện ngoài nằm ở danh mục Cán dao tiện ngoài.
So Sánh TCMT 0902 Với Các Mảnh Tiện Khác
TCMT 0902 khác TCMT 1102 và TCMT 16T3 ở số cỡ trong mã, số đo và ổ cán, nên ba cỡ này không lắp lẫn trên cùng một cán.
| Mảnh | Hình dạng, góc sau | L | S | ød | Cán nhận mảnh |
|---|---|---|---|---|---|
| TCMT 0902 | Tam giác 60°, 7° | 9,6 | 2,38 | 2,5 (2,8 ở nhóm EM) | ổ cỡ 09 |
| Mảnh tiện TCMT 1102 | Tam giác 60°, 7° | 11 | 2,38 | 2,8 | ổ cỡ 11 |
| Mảnh tiện TCMT 16T3 | Tam giác 60°, 7° | 16,5 | 3,97 | 4,4 | ổ cỡ 16 |
0902 là cỡ nhỏ trong họ TC; cỡ 06T1 nhỏ hơn, còn 1102 và 16T3 lớn hơn. Chiều sâu cắt tối đa tăng theo cỡ cạnh, nên bạn chọn cỡ theo chiều sâu cắt tối đa cần lấy.
Mảnh âm như TNMG cũng là tam giác 60° nhưng có góc sau 0°, còn mảnh dương góc sau 7° như TCMT 0902 cho lực cắt thấp hơn. Các cỡ và dạng mảnh tam giác khác: Mảnh tiện tam giác T.
Chế Độ Cắt Tham Khảo Cho TCMT 0902
Khi tiện thép carbon và thép hợp kim ủ bằng TCMT 0902, tốc độ cắt Vc tham khảo khoảng 150–500 m/phút, còn inox austenit khoảng 110–270 m/phút; đầu cao của dải dành cho lớp cắt nhẹ, đầu thấp cho cắt nặng.
| Vật liệu (nhóm ISO, độ cứng) | Vc (m/phút) |
|---|---|
| Thép carbon, C = 0,15% (P, 125 HB) | Khoảng 190–500 |
| Thép carbon, C = 0,60% (P, 200 HB) | Khoảng 150–400 |
| Thép hợp kim ủ (P, 180 HB) | Khoảng 150–400 |
| Thép hợp kim tôi (P, 275 HB) | Khoảng 100–280 |
| Inox austenit (M, 260 HB) | Khoảng 110–270 |
| Hợp kim nhôm có nhiệt luyện (N, 100 HB) | Khoảng 250–510 |
Chiều sâu cắt ap và lượng chạy dao f còn phụ thuộc nhóm rãnh. Bảng dưới là dải chung cho từng nhóm; với cỡ nhỏ như 0902, bạn nên chạy ở phần thấp của dải chiều sâu cắt, nhưng không nhỏ hơn bán kính mũi.
| Nhóm rãnh | Ap | f (mm/vòng) |
|---|---|---|
| HF | 0,1–2 | 0,05–0,3 |
| EF | 0,1–2 | 0,05–0,3 |
| EM | 1–4 | 0,2–0,5 |
| HM | 1–4 | 0,2–0,5 |
Từ Vc bạn suy ra số vòng quay theo n = 1000 × Vc / (π × D), với D là đường kính phôi tính bằng mm; nhân n với lượng chạy dao f (mm/vòng) ra tốc độ tiến Vf.
Ví dụ: tiện tinh trục thép hợp kim ủ khoảng 180 HB, đường kính 30 mm, bằng mảnh TCMT 090204 nhóm rãnh HF với chiều sâu cắt 0,5 mm (lớn hơn bán kính mũi 0,4 mm). Vc 200 m/phút nằm ở nửa dưới dải 150–400 nên n = 1000 × 200 / (π × 30) ≈ 2.122 vòng/phút; với f 0,1 mm/vòng, Vf = 0,1 × 2.122 ≈ 212 mm/phút.
Với mảnh mới, bạn cho lượt cắt đầu chạy ở đầu thấp của dải, kiểm tra phoi và độ nhẵn bề mặt rồi nâng từng nấc nhỏ; trị số thật còn tùy máy, độ cứng vững hệ gá và việc tưới nguội.
Câu Hỏi Thường Gặp Về TCMT 0902
TCMT 0902 và TCMT 090204 là gì?
TCMT 0902 là tên cỡ: mảnh tiện tam giác 60° dương, cạnh cắt 9,6 mm, dày 2,38 mm; TCMT 090204 là mã cụ thể có thêm bán kính mũi 0,4 mm, còn đuôi -HF, -EM, -HR là nhóm rãnh bẻ phoi. Viết liền hay cách dấu cách đều là cùng một mã.
TCMT 0902 có tiện được nhôm không?
Có, bằng mảnh TCGX 0902 cùng cỡ ở hai nhóm rãnh LC và LH, mỗi nhóm có hai mã TCGX 090202 và TCGX 090204; số đo trùng TCMT 0902, bán kính mũi 0,2 hoặc 0,4 mm. Chữ G trong TCGX là cấp dung sai chặt hơn M; Mảnh tiện nhôm nói thêm về nhóm mảnh này.
TCMT 0902 thay được TCMT 1102 không?
Không thay trực tiếp: số 09 là cạnh 9,6 mm còn số 11 là cạnh 11 mm, và ổ cán cỡ 09 khác ổ cỡ 11. Hai cỡ cùng dày 2,38 mm nên chỉ nhìn độ dày thì dễ lẫn; cỡ 11 xem tại Mảnh tiện TCMT 1102.
TCMT 0902 có những nhóm rãnh và bán kính mũi nào?
Cỡ 0902 có 15 mã: năm nhóm rãnh TCMT (HF, EF, EM, HM, HR) và hai nhóm TCGX cho nhôm (LC, LH), với bán kính mũi 0,2, 0,4 và 0,8 mm.
Báo Giá Mảnh Tiện TCMT 0902
Nam Dương là nhà cung cấp dụng cụ cắt chuyên nghiệp từ năm 2011; liên hệ ngay hotline 0911 066 515 để được tư vấn chọn mã và báo giá mảnh tiện TCMT 0902.