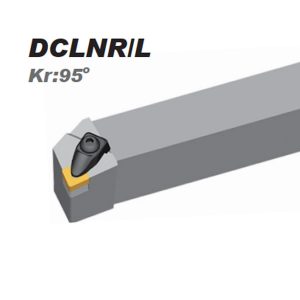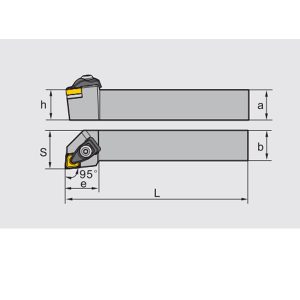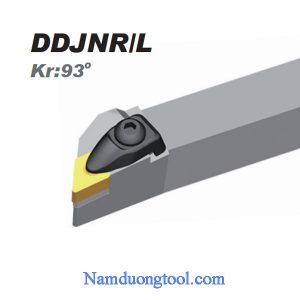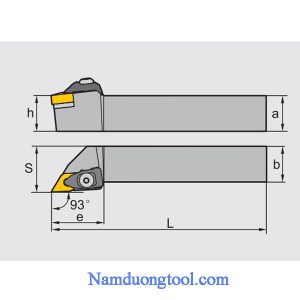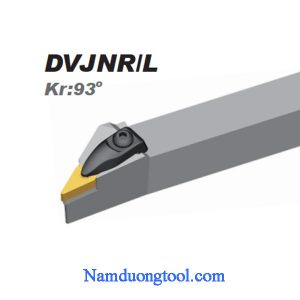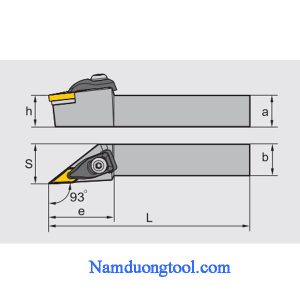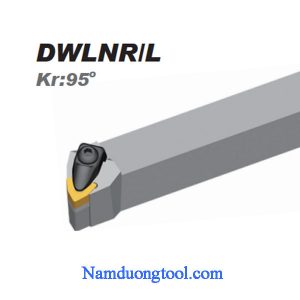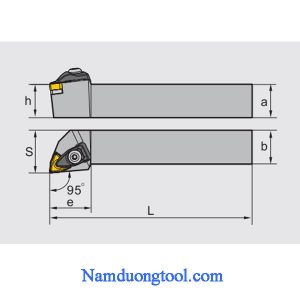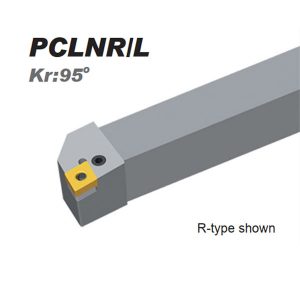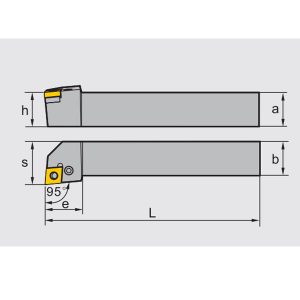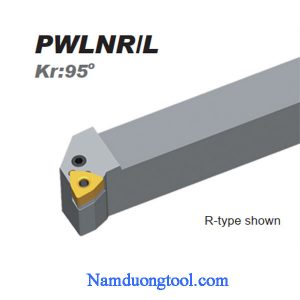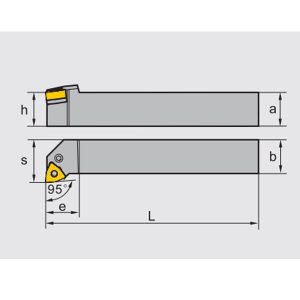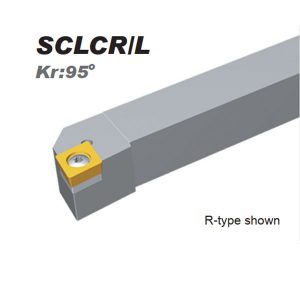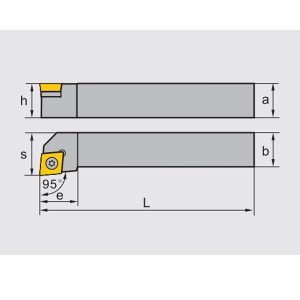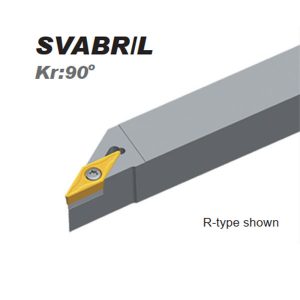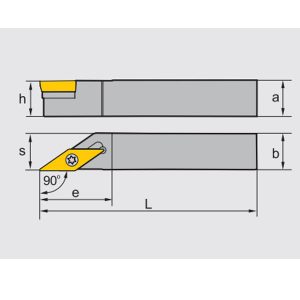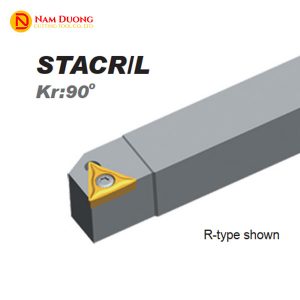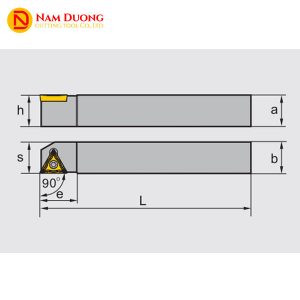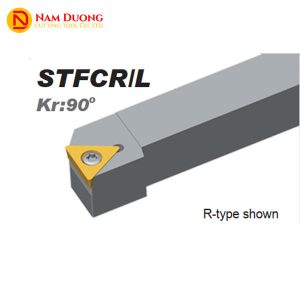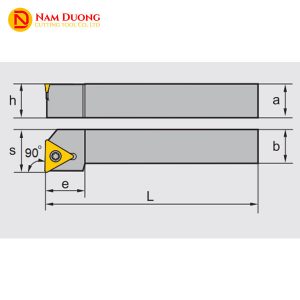
Dao tiện vai là cán dao tiện ngoài dùng mảnh insert có góc tiếp cận Kr từ 90° trở lên, giúp bạn tạo mặt vai (bậc) vuông góc với đường tâm chi tiết — việc mà dao tiện dọc thông thường với Kr nhỏ hơn không đảm bảo được. Dao tiện vai dùng cho trục bậc nhiều cấp đường kính, mặt tựa ổ bi, hoặc mặt vai định vị, nơi độ vuông góc ảnh hưởng trực tiếp tới lắp ghép. Góc tiếp cận Kr chính là yếu tố quyết định vai có vuông thật hay bị nghiêng, và đây cũng là lý do các mã trong nhóm dao tiện vai được tách riêng khỏi danh mục Dao Tiện nói chung.
Vì sao góc tiếp cận Kr quyết định vai có vuông 90° hay không
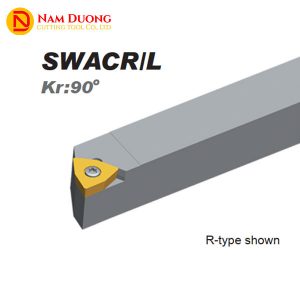
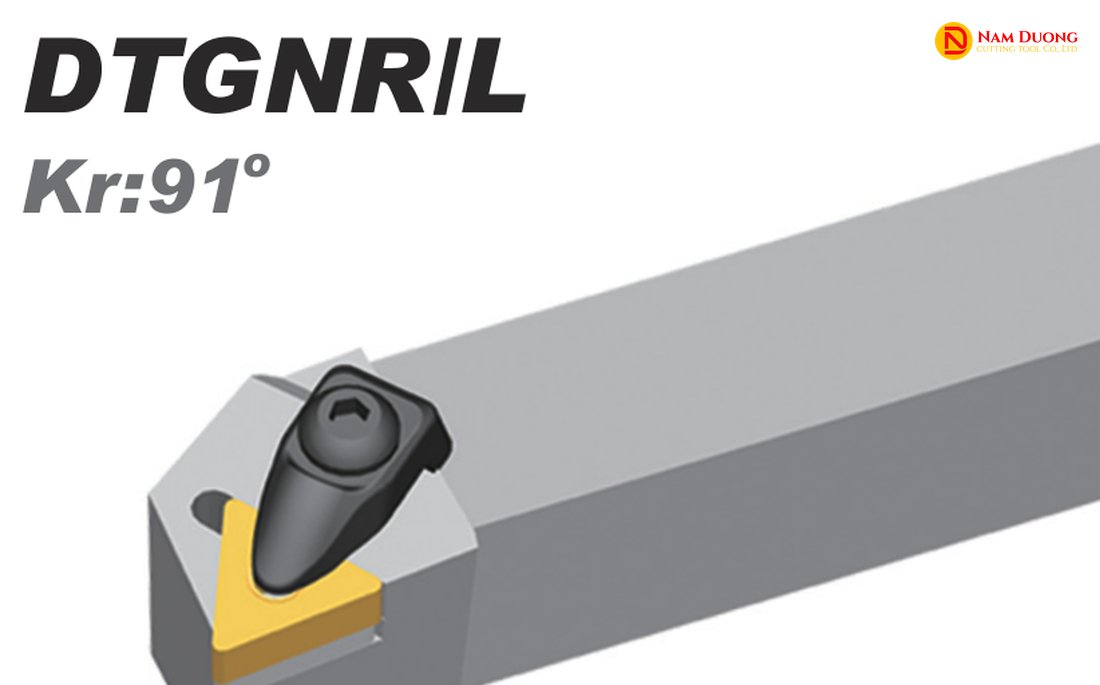
Góc tiếp cận Kr (approach angle) là góc giữa lưỡi cắt chính của mảnh insert và phương chạy dao — muốn tiện ra vai vuông 90° với đường tâm chi tiết, Kr của mảnh phải đạt tối thiểu 90°. Kr lớn hơn 90° — như dải 91–95° có ở nhiều mã dưới đây — vẫn nằm trong ngưỡng tạo được vai vuông 90°, đúng theo số liệu catalogue ZCC.CT. Ngược lại, mảnh có Kr nhỏ hơn 90°, vốn dùng cho tiện dọc hoặc tiện côn, sẽ để lại vai nghiêng đúng theo góc Kr của chính nó, không đạt vuông góc.
Toàn bộ 15 mã cán dao tiện vai hiện có tại Nam Dương Tool đều nằm trong dải Kr 90–95°, đúng ngưỡng vừa nêu — bảng chi tiết ở phần dưới. Bên cạnh góc Kr, việc chọn đúng mã còn phụ thuộc chiều tay của cán dao có khớp với hướng ăn dao trên máy hay không. Cách đọc đầy đủ mã cán — gồm cả tiêu chuẩn ISO 5608 và ký hiệu kiểu kẹp riêng của catalogue ZCC.CT (như D) — bạn xem tại thẻ cán dao tiện.
Dao tiện vai phải và vai trái — chọn thế nào cho đúng máy
Chiều tay của dao tiện vai được thể hiện bằng ký tự cuối cùng trong mã cán — R là bên phải, L là bên trái, N là mã dùng được cho cả hai chiều — và đây chính là yếu tố quyết định cán có lắp vừa hướng ăn dao trên máy hay không. R = right-hand (phải), L = left-hand (trái), N = right and left hand (trung tính) — theo code key catalogue ZCC.CT trang A150. Hướng ăn dao phải khớp với cách bạn gá cán trên đài dao của máy tiện; chọn sai chiều tay, cán sẽ không ăn đúng hướng.
Quy tắc bạn cần nhớ: chỉ chữ cái cuối cùng của mã thay đổi để chỉ chiều tay khác, còn toàn bộ phần mã phía trước — kiểu kẹp, hình dạng mảnh, kích thước — giữ nguyên. Đây là lý do các mã trong bảng dưới đây đều được viết dưới dạng “…R/L”: một mã đại diện cho một cặp sản phẩm cùng thông số kỹ thuật, chỉ khác chiều tay, đúng như cách 15 sản phẩm đang được đặt tên và gắn URL trên website. Máy tiện CNC có 2 đài dao, hoặc chi tiết cần gia công vai ở cả hai đầu mà không muốn tháo gá lại phôi, thường cần dùng cả mã phải lẫn mã trái.
Để chọn nhanh, bạn xác định hướng ăn dao thực tế trên máy rồi đối chiếu với ký tự cuối tương ứng. Đối chiếu quy tắc trên với 15 mã cán dao tiện vai hiện có, dưới đây là góc tiếp cận Kr và nguyên công catalogue chấm cho từng mã.
Bảng tra góc tiếp cận Kr và nguyên công của 15 mã cán dao tiện vai
Cả 15 mã đều nằm trong dải Kr 90–95° đã nêu ở trên; ngoài Kr, catalogue ZCC.CT còn chấm riêng từng mã vào một nhóm nguyên công khuyến nghị (cột thứ ba dưới đây). Hai thông tin này độc lập nhau — ví dụ DDJNR/L có Kr 93° nhưng chỉ được chấm cho tiện biên dạng, còn STFCR/L có Kr thấp hơn (90°) lại được chấm cho tiện mặt đầu — bạn cần tra đúng bảng thay vì suy luận theo trị số Kr.
| Mã cán | Góc tiếp cận Kr | Nguyên công catalogue chấm |
|---|---|---|
| DTGNR/L | 91° | Tiện ngoài |
| PTGNR/L | 90° | Tiện ngoài |
| SCACR/L | 90° | Tiện ngoài |
| STACR/L | 90° | Tiện ngoài |
| SWACR/L | 90° | Tiện ngoài |
| DCLNR/L | 95° | Tiện ngoài và mặt đầu |
| DWLNR/L | 95° | Tiện ngoài và mặt đầu |
| PCLNR/L | 95° | Tiện ngoài và mặt đầu |
| PWLNR/L | 95° | Tiện ngoài và mặt đầu |
| SCLCR/L | 95° | Tiện ngoài và mặt đầu |
| STFCR/L | 90° | Tiện mặt đầu |
| DDJNR/L | 93° | Tiện biên dạng (bậc/côn) |
| DVJNR/L | 93° | Tiện biên dạng (bậc/côn) |
| SDJCR/L | 93° | Tiện biên dạng (bậc/côn) |
| SVABR/L | 90° | Tiện biên dạng (bậc/côn) |
Phần lớn 15 mã trong bảng thuộc nhóm Cán dao tiện ngoài. Riêng STFCR/L còn được catalogue chấm cho tiện mặt đầu — nếu bạn cần chuyên sâu về nguyên công này, xem thêm tại thẻ dao tiện mặt đầu.
Ba yếu tố khác cần khớp khi chọn cán dao tiện vai
Ngoài góc tiếp cận Kr và chiều tay, ba yếu tố sau quyết định cán dao tiện vai có lắp vừa máy và giữ được độ vuông góc khi cắt hay không:
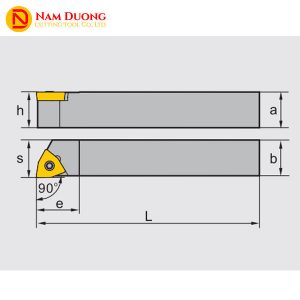
- Kích thước thân cán (chiều cao × rộng thân, chiều dài tổng) phải khớp với ổ dao hoặc đài dao của máy tiện bạn đang dùng — chọn sai kích thước thân, cán không lắp được, không liên quan gì tới Kr hay chiều tay.
- Hình dạng và kích thước mảnh insert (theo ký hiệu hình mảnh trong mã) phải khớp đúng hốc kẹp trên cán — bạn xem thêm tại danh mục Chíp dao tiện.
- Độ cứng vững khi tiện vai sâu: cán dao có phần dư ra (overhang) càng dài so với tiết diện thân càng dễ rung khi cắt, ảnh hưởng trực tiếp tới độ vuông góc thật của mặt vai và độ nhám bề mặt.
Nếu bạn chưa chắc các thông số này có khớp máy đang dùng, đội kỹ thuật Nam Dương Tool có thể tư vấn trước khi đặt hàng.
Tại Nam Dương Tool
Nam Dương Tool hoạt động từ 2011 trong lĩnh vực dụng cụ cắt kim loại, là đơn vị đại diện phân phối VERTEX (Đài Loan) tại Việt Nam hơn 10 năm, hỗ trợ bạn tư vấn kỹ thuật chọn góc tiếp cận Kr, chiều tay và kích thước cán phù hợp với từng dòng máy tiện đang dùng. Liên hệ hotline 0911 066 515 để được tư vấn chọn đúng mã cán và nhận báo giá.