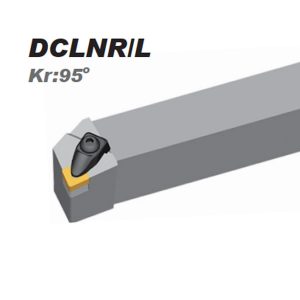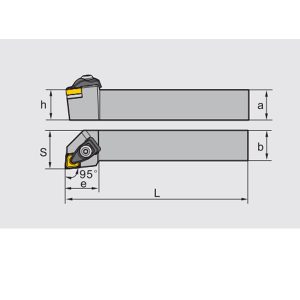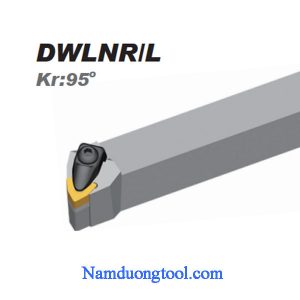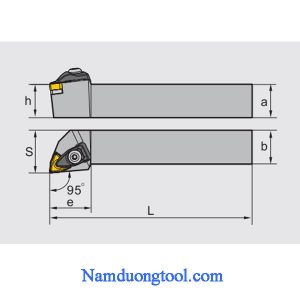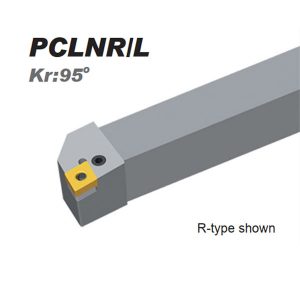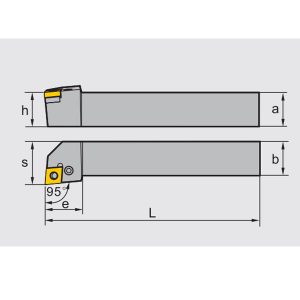
Dao tiện mặt đầu là cán dao tiện CNC dùng cho nguyên công tiện mặt đầu (facing) — cắt theo phương hướng kính từ mép ngoài vào tâm phôi để tạo bề mặt phẳng ở đầu chi tiết, khác với dao tiện dọc cắt theo phương song song trục. Đây là một nhóm con của danh mục Dao tiện, không thay thế toàn bộ họ dao tiện nói chung. Cách đọc mã ký hiệu cán (ISO 5608, ký hiệu D/P/S của ZCC.CT) đã có ở thẻ Cán dao tiện; tiện rãnh hẹp trên mặt đầu thuộc Dao tiện rãnh & cắt đứt. Nhiều người chọn cán chỉ bằng cách nhìn góc tiếp cận của lưỡi cắt — nhưng con số đó một mình không đủ để biết dao có phù hợp với nguyên công này hay không.
Góc tiếp cận Kr là gì — và vì sao một mình nó không đủ để chọn dao tiện mặt đầu
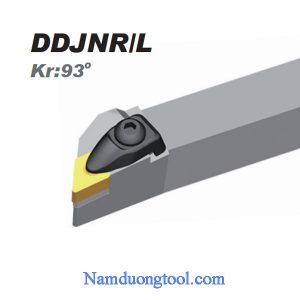
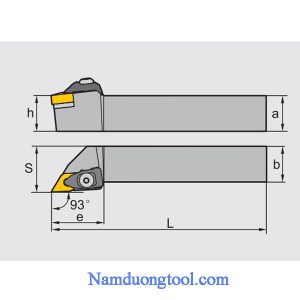
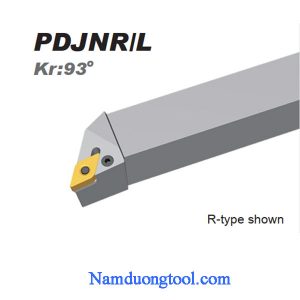
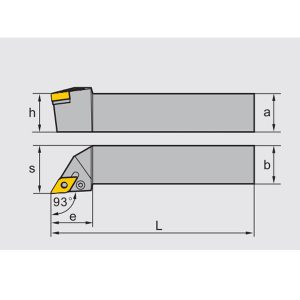
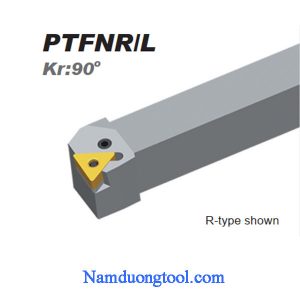
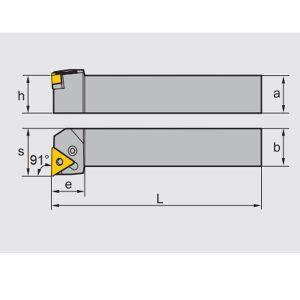
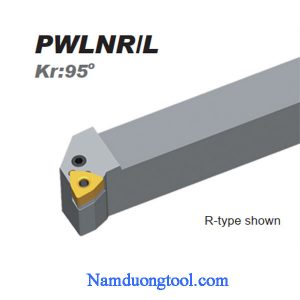
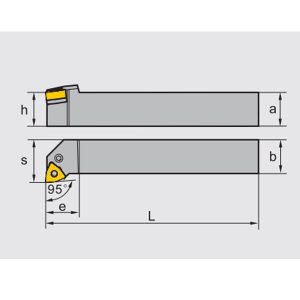
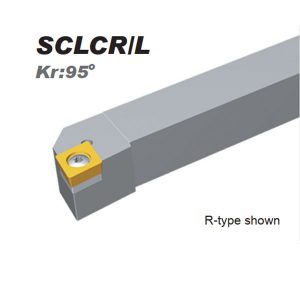
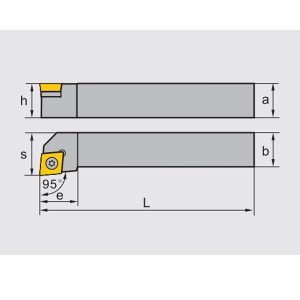
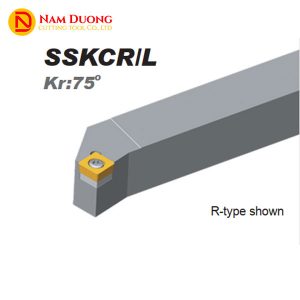
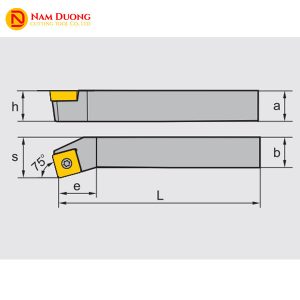
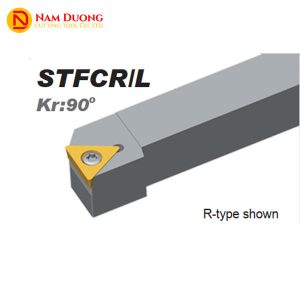
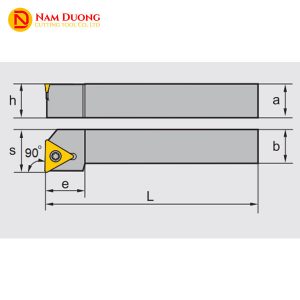
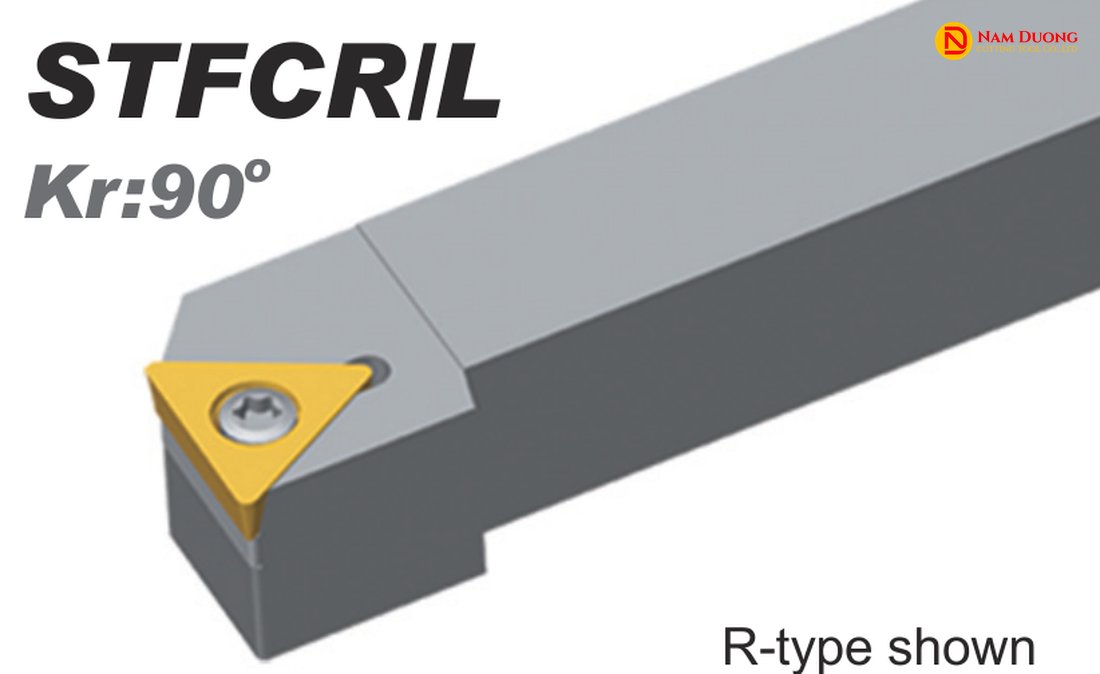
Góc tiếp cận Kr (entering angle) của lưỡi cắt là góc giữa lưỡi cắt chính và phương tiến dao; Kr càng gần 90° thì lưỡi cắt càng gần vuông góc với phương tiến hướng kính. Trong 10 mã cán tiện mặt đầu đang có tại Nam Dương Tool, Kr chia thành 4 dải: 95° (DCLNR/L, DWLNR/L, PCLNR/L, PWLNR/L, SCLCR/L), 93° (DDJNR/L, PDJNR/L), 90° (PTFNR/L, STFCR/L) và 75° (SSKCR/L).
Nhưng bản thân trị số Kr không đủ để suy ra nguyên công. Theo đúng bảng phân loại nguyên công của catalogue kỹ thuật ZCC.CT (dấu đỏ = Recommended – khuyến nghị, dấu xám = Available – khả dụng), SSKCR/L chỉ Kr 75° vẫn được catalogue chấm riêng cho tiện mặt đầu; ngược lại DDJNR/L và PDJNR/L có Kr 93° cao hơn lại được chấm cho tiện biên dạng (bậc/côn), không phải tiện mặt đầu. Vì vậy cách tra đúng không phải nhìn Kr rồi suy đoán, mà bạn cần đối chiếu trực tiếp cột nguyên công mà catalogue đã chấm cho từng mã — bảng dưới đây tổng hợp cả hai chỉ số cho 10 mã đang có tại Nam Dương Tool.
Ký hiệu chữ cái đầu (D/P/S) trong tên mã là kiểu kẹp mảnh (double clamping / hole clamping / screw on) theo code key của ZCC.CT — xem đầy đủ cách đọc mã ký hiệu cán dao tiện.
Bảng tra nguyên công và góc tiếp cận Kr của 10 mã cán tiện mặt đầu
Bảng dưới đối chiếu góc tiếp cận Kr với đúng cột nguyên công mà catalogue ZCC.CT chấm cho từng mã trong 10 mã đang có tại Nam Dương Tool — vì như mục trên vừa chỉ ra, chỉ nhìn Kr không đủ để biết mã nào tiện mặt đầu tốt.
| Mã cán | Kiểu kẹp | Góc tiếp cận Kr | Nguyên công catalogue chấm |
|---|---|---|---|
| DCLNR/L | D (kẹp kết hợp) | 95° | Tiện ngoài và mặt đầu |
| DDJNR/L | D | 93° | Tiện biên dạng (bậc/côn) |
| DWLNR/L | D | 95° | Tiện ngoài và mặt đầu |
| PCLNR/L | P (kẹp qua lỗ) | 95° | Tiện ngoài và mặt đầu |
| PDJNR/L | P | 93° | Tiện biên dạng (bậc/côn) |
| PTFNR/L | P | 90° | Tiện mặt đầu |
| PWLNR/L | P | 95° | Tiện ngoài và mặt đầu |
| SCLCR/L | S (bắt vít) | 95° | Tiện ngoài và mặt đầu |
| SSKCR/L | S | 75° | Tiện mặt đầu |
| STFCR/L | S | 90° | Tiện mặt đầu |
“Nguyên công catalogue chấm” lấy từ đúng cột mà catalogue kỹ thuật ZCC.CT đánh dấu cho từng mã; dữ liệu trích theo nhóm cột (đỏ/xám), không tách riêng mức đỏ/xám cho từng mã trong 10 mã này. DDJNR/L và PDJNR/L được catalogue chấm cho tiện biên dạng (bậc/côn) — cột nguyên công khác, không phải tiện mặt đầu.
Theo đúng cột catalogue chấm, 10 mã này chia thành ba nhóm nguyên công rõ rệt — phần tiếp theo phân tích khi nào nên chọn nhóm nào.
Ba nhóm nguyên công trong 10 mã: chuyên tiện mặt đầu, đa dụng, và tiện biên dạng
Theo đúng cột nguyên công mà catalogue ZCC.CT chấm, 10 mã trong bảng trên chia thành ba nhóm: 3 mã được chấm riêng cho tiện mặt đầu, 5 mã Kr 95° được chấm cho cả tiện ngoài và mặt đầu, còn 2 mã được chấm cho tiện biên dạng bậc/côn.
Nhóm 1 — catalogue chấm riêng “Tiện mặt đầu” (3 mã): PTFNR/L (Kr 90°), SSKCR/L (Kr 75°), STFCR/L (Kr 90°). Ba mã này được catalogue xác nhận trực tiếp cho nguyên công facing; đáng chú ý là Kr của nhóm này không đồng nhất — cả 75° lẫn 90° đều có mặt, đúng như luận điểm ở mục trên: Kr một mình không quyết định được nguyên công.
Nhóm 2 — catalogue chấm “Tiện ngoài và mặt đầu” (5 mã, đều Kr 95°): DCLNR/L, DWLNR/L, PCLNR/L, PWLNR/L, SCLCR/L. Năm mã này dùng chung được cho cả tiện ngoài lẫn tiện mặt đầu trên cùng một cán — phù hợp khi xưởng của bạn gia công cả hai nguyên công trên cùng một chi tiết và muốn giảm số lượng cán cần trang bị.
Nhóm 3 — catalogue chấm “Tiện biên dạng (bậc/côn)” (2 mã, Kr 93°): DDJNR/L, PDJNR/L. Catalogue xếp hai mã này cho nguyên công biên dạng bậc/côn — khác với nguyên công tiện mặt đầu.
Bạn không bắt buộc phải dùng cán thuộc nhóm 1 nếu xưởng cần một cán dùng chung nhiều nguyên công — nhóm 2 vẫn tiện mặt đầu tốt theo đúng catalogue chấm. Nam Dương Tool tư vấn kỹ thuật chọn đúng nhóm theo nguyên công thực tế trên bản vẽ. Dù đã chọn đúng nhóm, cán vẫn phải khớp thêm ba yếu tố khác với máy và mảnh insert đang dùng thì mới lắp và cắt đúng.
Bốn điều cần khớp khi chọn dao tiện mặt đầu
Chọn đúng nhóm theo nguyên công chỉ giải quyết một phần bài toán — cán tiện mặt đầu còn phải khớp đồng thời bốn yếu tố sau với máy và mảnh insert đang dùng.
- Kích thước thân cán ↔ ổ dao/đài dao: cán có nhiều cỡ thân vuông khác nhau trong cùng một mã ký hiệu; bạn cần chọn đúng cỡ khớp với ổ dao (turret) hoặc đài dao đang lắp trên máy tiện — kích thước cụ thể nên xác nhận theo máy thực tế đang dùng.
- Nguyên công cần làm ↔ đúng cột catalogue chấm cho mã đó: dùng bảng và ba nhóm ở mục trên để tra, không suy chỉ từ góc Kr một mình — Kr cao không đồng nghĩa catalogue chấm tiện mặt đầu.
- Chiều tay (R/L) ↔ hướng tiến dao: theo code key catalogue ZCC.CT, R là right-hand, L là left-hand — bạn cần chọn đúng chiều tay khớp với hướng tiến dao và vị trí gá phôi trên máy; chọn sai chiều tay, cán sẽ lắp lệch hướng cắt.
- Hình dạng mảnh insert ↔ hốc kẹp trên cán: mỗi kiểu kẹp D/P/S có hốc và cách cố định mảnh khác nhau; mảnh không đúng hình dạng hoặc kích thước sẽ không lắp vừa hốc cán — xem thêm Chíp dao tiện.
Cần tư vấn cỡ thân cán khớp đúng ổ dao đang lắp trên máy? Liên hệ kỹ thuật Nam Dương Tool để được xác nhận trước khi đặt hàng.
Tại Nam Dương Tool
Nam Dương Tool phân phối dụng cụ cắt ZCC.CT và là đại diện phân phối VERTEX Đài Loan từ 2011, hỗ trợ tư vấn kỹ thuật chọn đúng cán tiện mặt đầu theo nguyên công thực tế trên máy của bạn — tra đúng cột catalogue chấm, kiểu kẹp, chiều tay, thay vì để bạn tự lọc catalogue kỹ thuật hàng trăm trang. Liên hệ hotline 0911 066 515 để được tư vấn và báo giá.