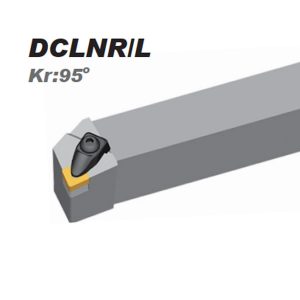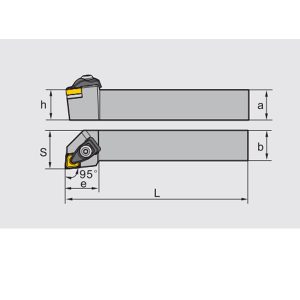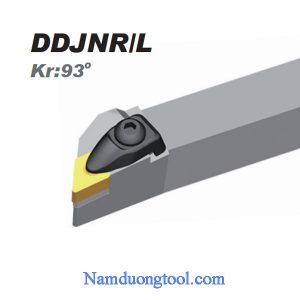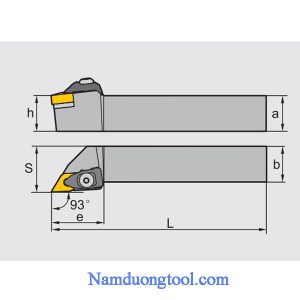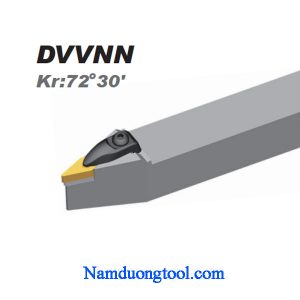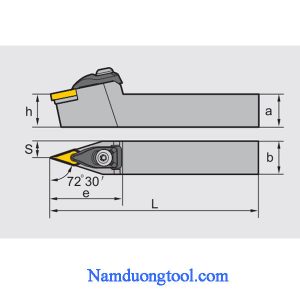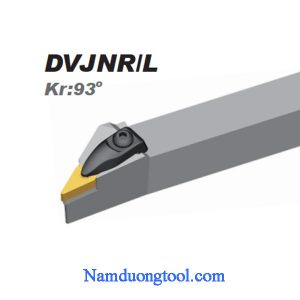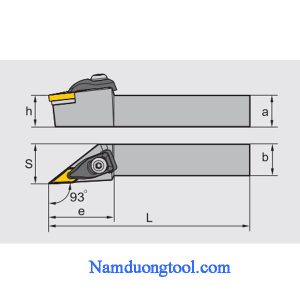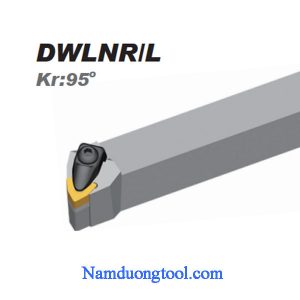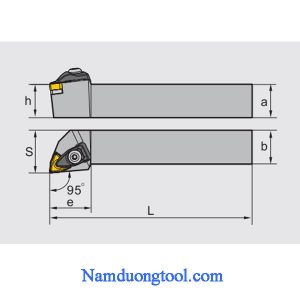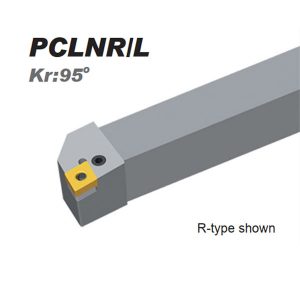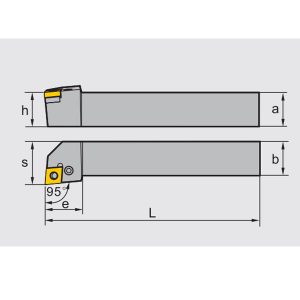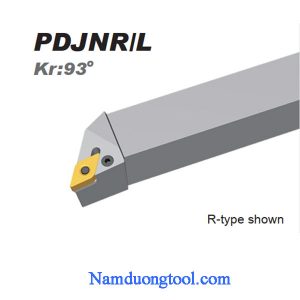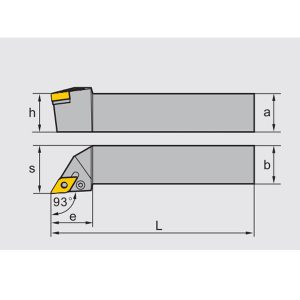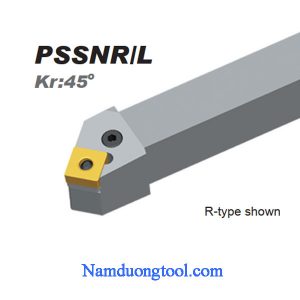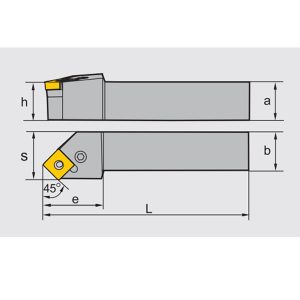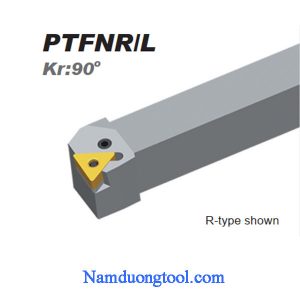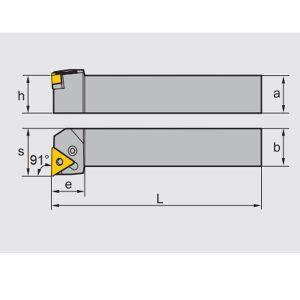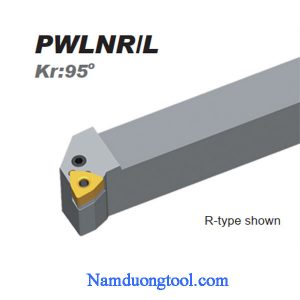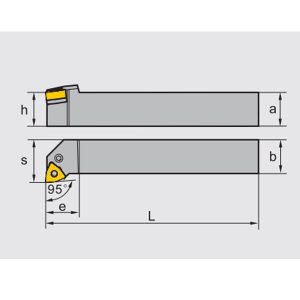
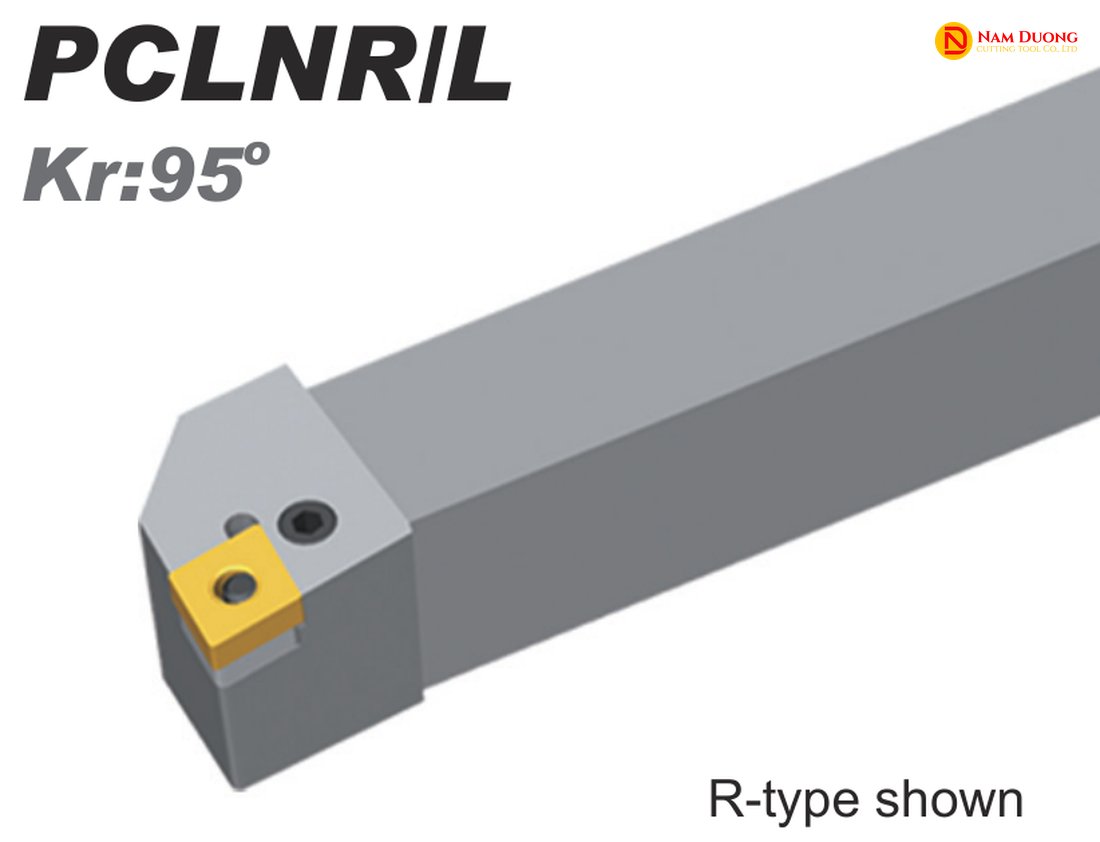
Cán dao tiện là phần thân dao dùng để kẹp giữ mảnh dao (insert) và gá lên ổ dao của máy tiện, đảm nhận việc định vị góc cắt và truyền lực cắt trong suốt quá trình gia công. Khác với mảnh dao — phần lưỡi cắt tiếp xúc trực tiếp với phôi và mòn theo thời gian sử dụng — cán dao giữ nguyên trong suốt vòng đời sử dụng và chỉ thay khi hỏng cơ khí hoặc đổi kiểu gia công. Để chọn đúng cán khi thay thế hoặc lắp mới, bạn cần đọc được ký hiệu in trên thân cán — hệ ký hiệu này tuân theo tiêu chuẩn quốc tế ISO 5608.
Cách Đọc Mã Cán Dao Tiện Theo Tiêu Chuẩn ISO 5608
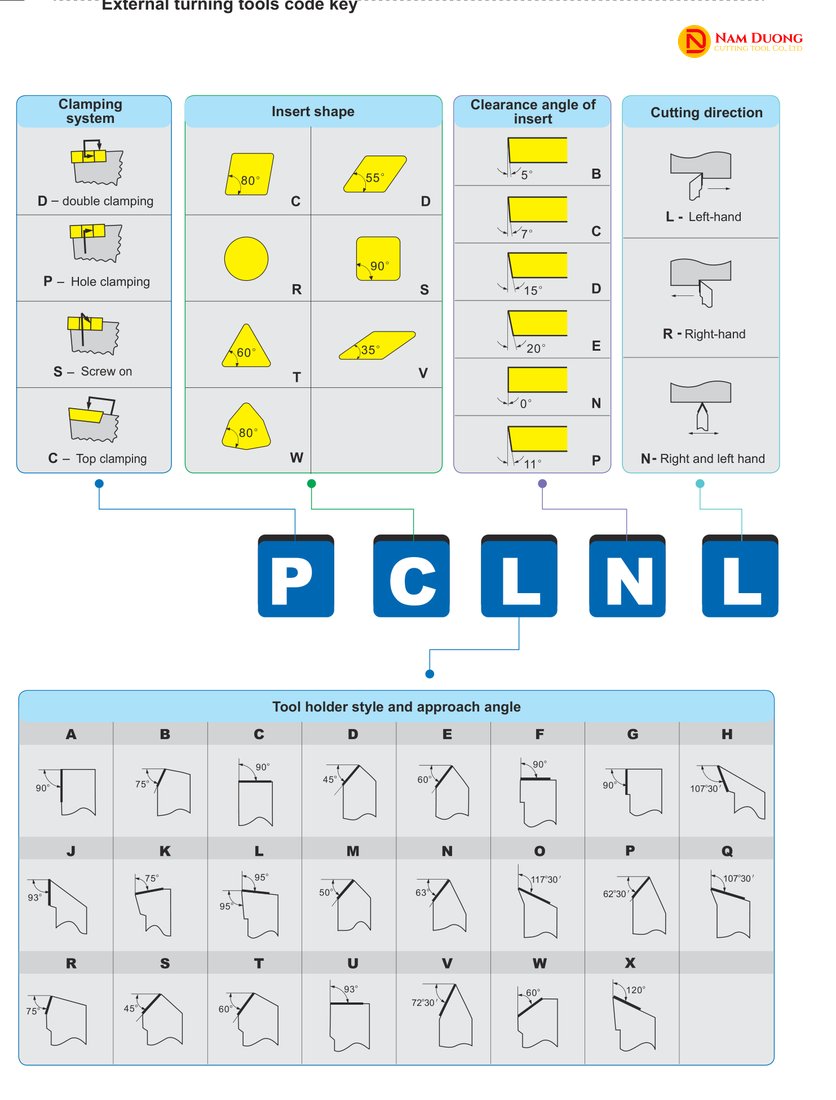
Mã in trên thân cán dao tiện gồm 5 ký tự đầu theo đúng thứ tự quy định của tiêu chuẩn ISO 5608, mỗi ký tự mang một ý nghĩa kỹ thuật riêng.
| Vị trí | Ý nghĩa | Ký hiệu thường gặp trong 62 mã dưới đây |
|---|---|---|
| 1 | Kiểu kẹp mảnh | C, P, S theo ISO 5608 (xem phân loại theo kiểu kẹp bên dưới); D là double clamping theo code key catalogue ZCC.CT, ngoài ISO 5608 |
| 2 | Hình dạng mảnh lắp (theo ISO 1832) | C = thoi 80°, D = thoi 55°, R = tròn, S = vuông 90°, T = tam giác 60°, V = thoi 35°, W = 80° |
| 3 | Góc tiếp cận (tool style) | L = 95°, J = 93° |
| 4 | Góc thoát của mảnh | N = 0°, C = 7°, B = 5° |
| 5 | Chiều tay | R = phải, L = trái, N = trung tính (dùng được cả hai chiều) |
Ký hiệu “D” ở vị trí đầu (DCLNR/L, DDJNR/L, DSBNR/L, DTGNR/L, DVJNR/L, DWLNR/L, DVVNN) là double clamping theo đúng code key trang A150 của catalogue ZCC.CT — không nằm trong 4 chữ kẹp gốc C/M/P/S của ISO 5608:2012.
Mã có tiền tố “S-” (S-PDPNR/L, S-PDUNR/L, S-PSKNR/L, S-PTFNR/L, S-PWLNR/L, S-SCLCR/L) áp dụng cho cán tiện lỗ chuôi trụ (boring bar), theo tiêu chuẩn ISO 5609 — khác với ISO 5608 dành cho cán thân vuông; các ký tự phía sau tiền tố vẫn đọc theo đúng logic 5 vị trí ở trên.
Ký tự cuối là chiều tay, và nó thay thế chứ không nối thêm: ở mã ghi dạng “DCLNR/L”, bản phải kết thúc bằng R, còn bản trái dùng đúng chuỗi ký tự đó nhưng đổi ký tự cuối thành L. Đây là lý do phần lớn mã trong danh sách dưới ghi dạng “…R/L” — hãng cung cấp cả hai chiều tay cho cùng một dòng cán.
Bảng dưới tra Kr của từng mã cán tiện ngoài trong thẻ này, trích từ catalogue ZCC.CT (trang A146–A150):
| Mã cán | Kiểu kẹp | Góc tiếp cận Kr |
|---|---|---|
| DCLNR/L | D | 95° |
| DDJNR/L | D | 93° |
| DSBNR/L | D | 75° |
| DTGNR/L | D | 91° |
| DVVNN | D | 72,5° |
| DVJNR/L | D | 93° |
| DWLNR/L | D | 95° |
| PCBNR/L | P | 75° |
| PCLNR/L | P | 95° |
| PDJNR/L | P | 93° |
| PDPNN | P | 62,5° |
| PSBNR/L | P | 75° |
| PSDNN | P | 45° |
| PSKNR/L | P | 75° |
| PSSNR/L | P | 45° |
| PTFNR/L | P | 90° |
| PTTNR/L | P | 60° |
| PTGNR/L | P | 90° |
| PWLNR/L | P | 95° |
| SCACR/L | S | 90° |
| SCLCR/L | S | 95° |
| SDACR/L | S | 90° |
| SDJCR/L | S | 93° |
| SDNCN | S | 62,5° |
| SVJBR/L | S | 93° |
| SVABR/L | S | 90° |
| SVVBN | S | 72,5° |
| SVVCN | S | 72,5° |
| SVJCR/L | S | 93° |
| SSBCR/L | S | 75° |
| SSDCN | S | 45° |
| SSKCR/L | S | 75° |
| SSSCR/L | S | 45° |
| STACR/L | S | 90° |
| STFCR/L | S | 90° |
| STGCR/L | S | 91° |
| STECR/L | S | 60° |
| SWACR/L | S | 90° |
| CKJNR/L | C | 93° |
| CKNNR/L | C | 63° |
Phần lớn mã dùng Kr quanh 90–95°, phù hợp tiện dọc và mặt đầu liên tục; nhóm PDPNN, PSDNN, PSSNR/L, SDNCN, SSDCN, SSSCR/L dùng Kr 45–62,5° cho biên dạng hẹp hơn. SVJBR/L dùng Kr = 93°, cùng nhóm với SDJCR/L và SVJCR/L.
Ký tự đầu tiên của mã — kiểu kẹp mảnh — chia cán dao tiện thành các nhóm rõ ràng.
Phân Loại Cán Dao Tiện Theo Kiểu Kẹp Mảnh
Chữ cái đầu tiên trong mã cán dao tiện cho biết ngay cơ chế giữ mảnh dao trên thân cán.
| Ký hiệu | Cơ chế kẹp (ISO 5608 / code key ZCC.CT) | Có mặt trong nhóm cán tiện ngoài (43 mã) |
|---|---|---|
| C | Top clamping — kẹp trên, mảnh không lỗ | Có – 3 mã (CKJNR/L, CKNNR/L, CRDCR/L) |
| D | Double clamping — kẹp kết hợp qua lỗ, ngoài ISO 5608 | Có – 7 mã (DCLNR/L, DDJNR/L, DSBNR/L…) |
| M | Hole + top clamping | Chưa có mã tương ứng |
| P | Hole clamping — kẹp qua lỗ | Có – 12 mã (PCLNR/L, PDJNR/L, PSKNR/L…) |
| S | Screw on — kẹp vít xuyên lỗ | Có – 21 mã (SCLCR/L, SVJBR/L, STACR/L…) |
Nhóm kẹp qua lỗ (P, S, D) chiếm phần lớn cán trong danh sách vì độ cứng vững cao, phù hợp gia công CNC liên tục.
Ngoài kiểu kẹp, cán dao tiện còn được chia theo vị trí gia công trên chi tiết — cách phân loại thực dụng hơn khi chọn mua.
Phân Loại Cán Dao Tiện Theo Vị Trí Gia Công
Cán dao tiện — một trong các loại dụng cụ thuộc dòng dao tiện — được chia theo vị trí gia công trên chi tiết thành bốn nhóm: cán tiện ngoài, cán tiện lỗ, cán tiện rãnh/cắt đứt và cán tiện ren.
Cán Tiện Ngoài
Nhóm này dùng gia công đường kính ngoài, mặt đầu và vai bậc của chi tiết dạng trụ tròn xoay, chiếm 43/62 mã trong thẻ — gồm cán tiện ngoài thẳng (DCLNR/L, PCLNR/L, SCLCR/L…), cán biên dạng, cán mảnh tròn và cán tiện tinh. Xem danh mục Dao tiện ngoài, ví dụ cán dao tiện CNC ngoài DCLNR/L.
Cán Tiện Lỗ
Nhóm này dùng gia công mặt trong lỗ đã khoan hoặc khoét sẵn: lỗ trơn, lỗ bậc, móc lỗ, lỗ nhỏ. Mã mang tiền tố “S-” theo ISO 5609 (S-PDPNR/L, S-PDUNR/L, S-SCLCR/L…); riêng PCLNR/L cũng có bản dùng cho tiện lỗ. Xem danh mục Dao tiện lỗ, ví dụ dao tiện lỗ S-PDPNR/L.
Cán Tiện Rãnh Và Cắt Đứt
Nhóm này dùng xẻ rãnh ngoài, rãnh mặt đầu, rãnh lỗ trong hoặc cắt đứt phôi khỏi chi tiết. Thẻ này có 10 sản phẩm dạng thanh gắn mảnh rãnh, gồm cả bản cho vật liệu cứng và bản cho nhôm. Xem danh mục Dao tiện rãnh & cắt đứt, ví dụ dao tiện cắt đứt và tiện rãnh.
Cán Tiện Ren
Nhóm này dùng tiện ren theo biên dạng ren tiêu chuẩn, gồm 2 sản phẩm cho ren ngoài và ren trong lỗ. Xem danh mục Dao tiện ren, ví dụ dao tiện ren ngoài.
Mảnh dao lắp lên các cán này được chọn riêng theo vật liệu gia công và grade — xem thêm tại danh mục Chíp dao tiện.
Sau khi biết nhóm cán cần dùng, bước tiếp theo là chọn đúng mã cụ thể.
Cách Chọn Cán Dao Tiện Phù Hợp
Chọn đúng cán dao tiện dựa trên bốn yếu tố: kích thước thân cán, góc tiếp cận, chiều tay và mảnh dao dự kiến lắp.
- Kích thước thân cán: chiều cao và chiều rộng thân cán phải khớp với ổ gá dao (turret/bàn dao) của máy tiện đang dùng — tra đúng thông số trên trang sản phẩm, không đoán số.
- Góc tiếp cận (vị trí 3 trong mã): chi tiết có vai bậc, côn, hoặc cần tiện cả mặt đầu lẫn mặt trụ nên ưu tiên góc tiếp cận lớn hơn (ví dụ nhóm ký hiệu L = 95° trong danh sách) để tránh cấn dao vào chi tiết.
- Chiều tay R/L/N: phải khớp hướng lắp và hướng ăn dao trên máy — máy tiện CNC 2 trục đối xứng thường cần cả cặp phải/trái, và nhiều mã trong danh sách có sẵn cả hai (ký hiệu “/L”).
- Mảnh lắp vừa cán: hình dạng mảnh (vị trí 2 trong mã) và cỡ mảnh phải đồng bộ với cán — cán ký hiệu C ở vị trí 2 (như SCLCR/L, PCLNR/L, DCLNR/L) chỉ lắp vừa mảnh hình thoi 80°, không lắp được mảnh hình vuông hay tam giác.
Khi chưa chắc thông số thân cán có khớp máy hay không, bạn nên liên hệ tư vấn kỹ thuật thay vì đoán.
Cán Dao Tiện Tại Nam Dương Tool
Nam Dương Tool phân phối dụng cụ cắt và phụ kiện gia công CNC từ năm 2011, đồng thời là đại diện phân phối VERTEX (Đài Loan) tại Việt Nam hơn 10 năm. Đội kỹ thuật hỗ trợ bạn tra đúng mã cán theo máy và mảnh dao đang dùng. Liên hệ tư vấn và nhận báo giá qua hotline 0911 066 515.