
DCMT 11T304 là gì?
DCMT 11T304 là một mảnh tiện hình thoi, có góc mũi dao là 55°, góc thoát sau chính của mảnh tiện là 7°, chiều dài của một cạnh cắt là 11.6mm, độ dày của mảnh tiện là 3.97mm (tính từ mặt đế đến đầu lưỡi cắt), bán kính mũi dao (R) là 0.4mm. Được sử dụng khá phổ biến trong các nguyên công tiện CNC hiện đại, để tạo ra sản phẩm hoàn chỉnh.
Vai trò của mảnh tiện DCMT 11T304 trong quá trình gia công là không thể thay thế. Nó đóng góp vào sự thành công của một quy trình sản xuất qua các yếu tố sau:
- Công cụ cắt gọt chính: Mảnh tiện trực tiếp bóc tách vật liệu, tạo ra phoi, từ đó định hình chi tiết theo đúng kích thước và hình dạng yêu cầu trên bản vẽ kỹ thuật.
- Yếu tố quyết định chất lượng: Hình học của mảnh tiện, đặc biệt là bán kính mũi dao và lớp phủ bề mặt, có ảnh hưởng trực tiếp đến độ nhẵn bóng và độ chính xác của sản phẩm cuối cùng. Một mảnh tiện phù hợp sẽ tạo ra bề mặt láng mịn, đáp ứng yêu cầu độ nhám của chi tiết.
- Tối ưu hóa hiệu suất: Lựa chọn đúng mảnh tiện cho phép kỹ sư cài đặt các thông số cắt tối ưu như tốc độ cắt (Vc) và chiều sâu cắt (Ap). Điều này không chỉ giúp rút ngắn thời gian gia công mà còn kéo dài tuổi thọ của dụng cụ, giảm thiểu thời gian dừng máy để thay dao.
Mã mảnh tiện DCMT trở nên thông dụng nhờ sự cân bằng tuyệt vời giữa độ bền của cạnh cắt và khả năng tiếp cận linh hoạt các góc hẹp trên chi tiết. Điều này làm cho nó trở thành một giải pháp đáng tin cậy cho nhiều ứng dụng, từ gia công bán tinh đến các công đoạn tiện tinh hoàn thiện.

Giải mã chi tiết mã mảnh tiện DCMT 11T304 theo tiêu chuẩn ISO
Dãy ký tự “DCMT 11T304” không phải là một tên gọi ngẫu nhiên. Nó tuân thủ nghiêm ngặt hệ thống mã hóa quốc tế ISO 1832, một tiêu chuẩn giúp các kỹ sư và nhà sản xuất trên toàn thế giới có thể giao tiếp và lựa chọn dụng cụ một cách chính xác. Mỗi chữ cái và con số đều mang một ý nghĩa kỹ thuật riêng biệt.
Hãy cùng Nam Dương Tool phân tích chi tiết từng thành phần trong mã hiệu này qua bảng dưới đây.
Bảng Giải Mã Chi Tiết Mảnh Tiện DCMT 11T304
| Ký Tự | Tên Gọi Kỹ Thuật | Ý Nghĩa Chi Tiết cho DCMT 11T304 | Diễn Giải Thêm |
|---|---|---|---|
| D | Hình dạng mảnh tiện (Insert Shape) | Hình thoi, có góc mũi dao là 55°. | Hình dạng này mang lại sự linh hoạt cao, phù hợp cho cả nguyên công tiện dọc trục và tiện định hình (profile) các biên dạng phức tạp. |
| C | Góc thoát sau (Clearance Angle) | Góc thoát sau chính của mảnh tiện là 7°. | Một góc thoát 7° giúp giảm thiểu ma sát giữa mảnh dao và bề mặt vừa gia công của chi tiết, từ đó cải thiện khả năng thoát nhiệt và tăng chất lượng bề mặt. |
| M | Dung sai (Tolerances) | Dung sai chế tạo ở cấp M, thuộc nhóm chính xác. | Cấp dung sai M là tiêu chuẩn phổ biến trong ngành, tạo ra sự cân bằng hợp lý giữa độ chính xác gia công và chi phí sản xuất mảnh tiện. |
| T | Lỗ và kiểu bẻ phoi (Hole & Chipbreaker Type) | Có lỗ bắt vít dạng trụ và có rãnh bẻ phoi ở một phía. | Kiểu kẹp vít từ trên xuống này rất thông dụng, tương thích với phần lớn các loại cán dao tiện trong và tiện ngoài trên thị trường. |
| 11 | Đường tròn nội tiếp (Inscribed Circle) | Chiều dài của một cạnh cắt là 11.6mm. | Kích thước này quy định độ lớn của mảnh tiện, ảnh hưởng đến độ cứng vững và khả năng chịu tải trong quá trình cắt gọt. |
| T3 | Độ dày (Thickness) | Độ dày của mảnh tiện là 3.97mm (tính từ mặt đế đến đầu lưỡi cắt). | Độ dày ảnh hưởng trực tiếp đến độ bền và khả năng chịu nhiệt của insert. Mảnh dày hơn sẽ cứng vững hơn. |
| 04 | Bán kính mũi dao (Corner Radius) | Bán kính mũi dao (R) là 0.4mm. | Bán kính R0.4 được xem là lý tưởng cho các ứng dụng tiện tinh, giúp tạo ra bề mặt bóng đẹp và giảm lực cắt tác động lên chi tiết. |

So sánh nhanh DCMT với các mảnh tiện phổ biến khác (CCMT, WNMG, CNMG)
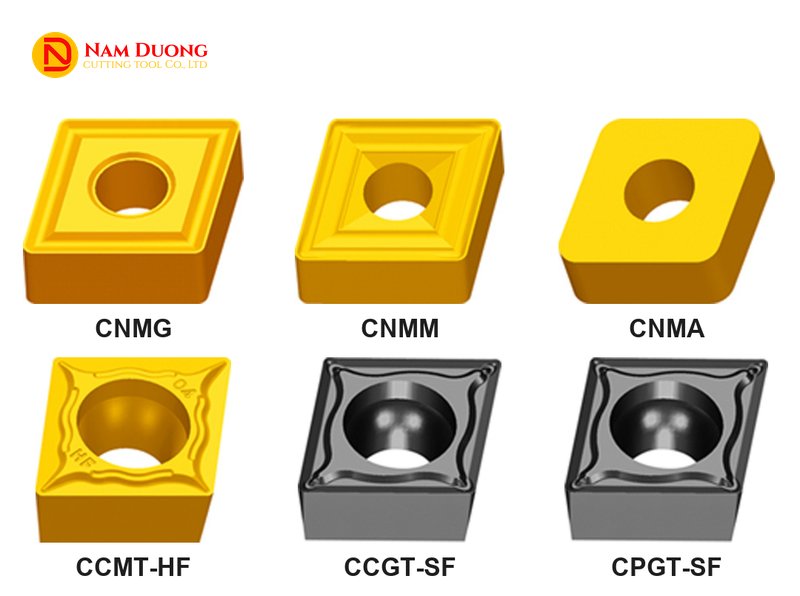
Trong ngành gia công tiện, mỗi loại mảnh tiện được sinh ra để thực hiện những nhiệm vụ chuyên biệt. Việc hiểu rõ vị trí của DCMT so với các “người anh em” khác như CCMT, WNMG hay CNMG sẽ giúp bạn chọn đúng mảnh tiện cho từng công việc cụ thể.
Bảng so sánh dưới đây sẽ cung cấp một cái nhìn trực quan về điểm mạnh và điểm yếu của từng loại.
Bảng So Sánh Các Loại Mảnh Tiện Phổ Biến
| Tiêu Chí | DCMT | CCMT | WNMG | CNMG |
|---|---|---|---|---|
| Hình dạng & Góc mũi | Hình thoi, 55° | Hình thoi, 80° | Hình tam giác 3 cạnh, 80° | Hình thoi, 80° |
| Số cạnh cắt hiệu dụng | 2 | 2 | 6 | 4 |
| Độ cứng vững | Tốt | Rất tốt | Rất cao | Rất tốt |
| Ứng dụng chính | Tiện tinh, bán tinh, tiện profile | Tiện tinh, tiện lỗ | Tiện phá thô, bán tinh | Tiện thô, gia công nặng |
| Ưu điểm nổi bật | Linh hoạt, tiếp cận góc hẹp tốt | Cạnh cắt khỏe hơn DCMT | Kinh tế (6 cạnh cắt) | Cứng vững, chịu tải cao |
| Nhược điểm | Cạnh cắt yếu hơn loại 80° | Kém linh hoạt hơn DCMT | Không tiện được profile phức tạp | Góc tiếp cận bị hạn chế |
Qua bảng so sánh, có thể thấy mảnh tiện DCMT 11T304 nổi bật với sự linh hoạt nhờ góc mũi 55°, cho phép nó gia công các biên dạng cong và góc hẹp mà các mảnh 80° khó thực hiện được. Trong khi đó, WNMG có 6 cạnh cắt nên kinh tế khi gia công thô, còn CNMG thường được chọn cho các công việc nặng cần độ cứng vững cao.
Công dụng và phạm vi ứng dụng của mảnh tiện DCMT 11T304
Sau khi hiểu rõ về thông số, câu hỏi tiếp theo là: “Chúng ta có thể dùng mảnh tiện DCMT 11T304 để làm gì?”. Phần này sẽ đi sâu vào các ứng dụng thực tế, giúp bạn khai thác tối đa khả năng của loại mảnh tiện này.
Gia công trên các nhóm vật liệu (kèm mã màu ISO)
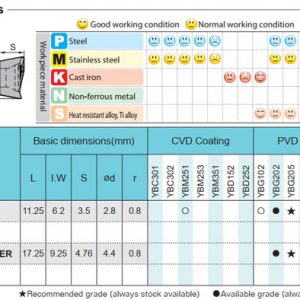
- Thép Carbon, Thép Hợp Kim (P): Đây là nhóm vật liệu mà DCMT 11T304 phát huy hiệu quả cao, đặc biệt trong các nguyên công tiện tinh và bán tinh. Việc lựa chọn lớp phủ CVD sẽ giúp tăng tuổi thọ dao khi gia công ở tốc độ cao.
- Thép Không Gỉ – Inox (M): Gia công inox đòi hỏi mảnh tiện phải có cạnh cắt sắc bén và khả năng chống bám dính tốt để tránh hiện tượng lẹo dao. Lựa chọn mảnh DCMT có lớp phủ PVD và hình dạng bẻ phoi được thiết kế đặc biệt cho inox là tối quan trọng.
- Gang (K): Mảnh tiện DCMT hoàn toàn có thể sử dụng để gia công gang. Tuy nhiên, cần chú ý chọn đúng “grade” carbide (loại hợp kim nền) có khả năng chống mài mòn tốt để đối phó với đặc tính của vật liệu này.
- Kim Loại Màu (Nhôm, Đồng) (N): Đối với các vật liệu mềm và dẻo như nhôm hoặc đồng, cần sử dụng mảnh DCMT không phủ hoặc có lớp phủ đặc biệt rất trơn bóng. Cạnh cắt phải cực kỳ sắc để cắt ngọt vật liệu và tạo ra bề mặt đẹp.
Các nguyên công tiện phù hợp
- Tiện ngoài: Đây là ứng dụng rất phổ biến của DCMT 11T304, bao gồm cả tiện dọc trục để giảm đường kính và tiện mặt đầu để làm phẳng bề mặt.
- Tiện trong: Nhờ hình dạng thon gọn với góc mũi 55°, mảnh tiện DCMT dễ dàng đi sâu để gia công các lỗ có đường kính từ vừa đến nhỏ, điều mà các mảnh tiện có góc lớn hơn khó làm được.
- Tiện định hình: Đây là thế mạnh của DCMT. Khả năng tiện các biên dạng cong, góc lượn, vai côn mượt và chính xác nên DCMT thường được chọn cho các chi tiết có biên dạng phức tạp.
- Tiện tinh: Với bán kính mũi dao R0.4, tiện tinh là ứng dụng phù hợp. Nó cho phép đạt được độ bóng bề mặt cao (Ra thấp), đáp ứng yêu cầu của các chi tiết máy chính xác.


DCMT 11T308 Là Gì Và Khác DCMT 11T304 Ở Điểm Nào?
DCMT 11T308 là mảnh tiện dương hình thoi 55°, có bán kính mũi r 0,8 và cùng cỡ thân 11T3 với DCMT 11T304. Mảnh được dùng để gia công kim loại trên máy tiện ở công đoạn tinh, bán tinh và thô tùy rãnh bẻ phoi, với mũi dao khỏe hơn mảnh r 0,4 cùng cỡ. Kích thước thân hai mã giống nhau (L 11,6; ØI.C 9,525; S 3,97; ød 4,4 mm), chỉ khác r: 0,8 so với 0,4.
Các Mã DCMT 11T308 Theo Nhóm Rãnh Bẻ Phoi
DCMT 11T308 có 5 mã đặt hàng, cùng r 0,8, gồm 2 mã cho gia công tinh, 2 mã cho gia công bán tinh và 1 mã cho gia công thô.
| Mã đặt hàng | Nhóm gia công |
|---|---|
| DCMT11T308-HF | Gia công tinh |
| DCMT11T308-EF | Gia công tinh |
| DCMT11T308-HM | Gia công bán tinh |
| DCMT11T308-EM | Gia công bán tinh |
| DCMT11T308-HR | Gia công thô |
Bán Kính Mũi 0,8 Ảnh Hưởng Thế Nào Tới Độ Nhám, Độ Bền Mũi Và Rung?
Bán kính mũi 0,8 cho nhấp nhô bề mặt lý thuyết thấp hơn r 0,4 ở cùng lượng chạy dao và cho mũi dao chắc hơn, đổi lại lực hướng kính lớn hơn nên dễ rung hơn khi gia công chi tiết mảnh.
Với công thức gần đúng Ra ≈ f²/(32r), với f là lượng chạy dao mỗi vòng và f nhỏ so với r, độ nhám lý thuyết tỷ lệ với bình phương lượng chạy dao và tỷ lệ nghịch với r. Ví dụ ở f 0,1 mm/vòng, Ra lý thuyết khoảng 0,8 µm với r 0,4 và khoảng 0,4 µm với r 0,8.
Mũi r lớn hợp với lượng chạy dao và chiều sâu cắt lớn; mũi r nhỏ dễ mẻ hơn ở cùng cỡ mảnh.
Bán kính lớn làm tăng lực hướng kính, và lực hướng kính cao có thể gây rung, khiến bề mặt nhám hơn. Với chi tiết mảnh hoặc chiều sâu cắt nhỏ, r 0,4 hoặc r 0,2 phù hợp hơn vì lực hướng kính nhỏ hơn; r nhỏ cũng bẻ phoi tốt hơn. Chiều sâu cắt cũng không nên nhỏ hơn bán kính mũi quá nhiều.
Các giá trị trên là giá trị lý tưởng; độ nhám thực tế còn phụ thuộc mòn dao, độ cứng vững của máy và rung.
Khi Nào Chọn DCMT 11T308, Khi Nào Giữ DCMT 11T304?
Chọn DCMT 11T308 khi chi tiết đủ cứng vững và cần lượng chạy dao lớn hơn hoặc nhám thấp hơn; giữ DCMT 11T304 khi chi tiết mảnh, chiều sâu cắt nhỏ và có xu hướng rung.
Chọn DCMT 11T308 khi:
- Cần lượng chạy dao lớn hơn so với r 0,4.
- Cần Ra lý thuyết thấp hơn mà giữ nguyên lượng chạy dao.
- Cần mũi chắc cho công đoạn bán tinh hoặc thô, trên chi tiết cứng vững và chiều sâu cắt đủ lớn.
Giữ DCMT 11T304 (hoặc DCMT 11T302) khi:
- Gia công chi tiết mảnh.
- Gia công với chiều sâu cắt nhỏ.
- Gia công có xu hướng rung hoặc cần bẻ phoi ở lượng chạy dao nhỏ.
Cùng cỡ 11T3, DCMT 11T302 (r 0,2) có rãnh cho gia công tinh; DCMT 11T304 (r 0,4) có đủ rãnh tinh, bán tinh và thô như DCMT 11T308; DCMT 11T312 (r 1,2) có rãnh bán tinh và thô.
DCMT 11T308 Khác DCGT 11T308, DCGX 11T308 Và DCMW 11T308 Ở Điểm Nào?
Bốn mã cùng cỡ 11T3 và cùng r 0,8, khác nhau ở dạng mảnh và rãnh bẻ phoi đi kèm: DCMT 11T308 có rãnh cho gia công tinh, bán tinh và thô, DCGT 11T308 cho gia công tinh siêu, DCGX 11T308 cho gia công nhôm, còn DCMW 11T308 không có rãnh bẻ phoi. Cả bốn dạng thuộc họ mảnh tiện D, nơi tổng hợp 52 mã DC cỡ 0702 và 11T3 theo dạng mảnh và nhóm rãnh.
Các mảnh dao khác xem tại danh mục Chíp dao tiện và Mảnh dao.
Hướng dẫn lựa chọn mảnh tiện DCMT 11T304
Việc lựa chọn mảnh tiện không chỉ dừng lại ở việc đọc đúng mã “DCMT 11T304”. Để đạt hiệu quả tối ưu, bạn cần quan tâm đến các yếu tố hậu tố đi kèm theo mã của từng nhà sản xuất, đó là mác hợp kim, lớp phủ và kiểu bẻ phoi.
Dưới đây là quy trình 3 bước đơn giản giúp bạn đưa ra quyết định chính xác.
Bước 1: Xác định vật liệu gia công
Đây là yếu tố tiên quyết. Mỗi nhóm vật liệu có cơ tính khác nhau, đòi hỏi một sự kết hợp riêng giữa hợp kim nền và lớp phủ. Ví dụ:
- Khi gia công Inox (nhóm M), bạn phải ưu tiên mảnh tiện có lớp phủ có độ trơn cao, chống lẹo dao và dẻo dai hơn.
- Khi gia công thép (nhóm P), lớp phủ CVD thường cho hiệu suất tốt hơn ở tốc độ cắt cao.
- Khi gia công gang (nhóm K): Cần lớp phủ có độ cứng cao và chống mài mòn tốt. Như YBD052, YBD102 (gia công tinh); YBD151, YBD152 (bán tinh), YBD252 (thô).
Bước 2: Xác định loại hình gia công (Thô, Bán tinh, Tinh)
Yêu cầu về chất lượng bề mặt và lượng dư gia công sẽ quyết định kiểu bẻ phoi bạn nên chọn.
- Tiện tinh: Cần bề mặt nhẵn bóng thì chọn rãnh bẻ phoi cho gia công tinh, có rãnh thoát nông và cạnh cắt sắc, tạo phoi vụn và cho bề mặt bóng đẹp. Với gia công tinh siêu, dạng mảnh mài sắc DCGT phù hợp hơn.
- Bán tinh: Đây là công đoạn trung gian, đòi hỏi sự cân bằng giữa độ bền của cạnh cắt và khả năng thoát phoi hiệu quả, nên chọn rãnh bẻ phoi cho gia công bán tinh.
- Thô: Cần loại bỏ vật liệu lớn, đòi hỏi độ bền của cạnh cắt cao và khả năng thoát phoi lớn, nên chọn rãnh bẻ phoi cho gia công thô.
- Tiện nhôm: Cần cạnh cắt sắc, chống lẹo dao và tránh tạo phoi dài; dạng mảnh DCGX có rãnh dành cho gia công nhôm.
Bước 3: Đánh giá điều kiện gia công
Sự ổn định của máy móc và hệ thống gá kẹp ảnh hưởng lớn đến việc lựa chọn lớp phủ.
- Gia công ổn định: Nếu máy của bạn là loại cứng vững, đồ gá chắc chắn, bạn có thể tự tin chọn mảnh có lớp phủ CVD để đẩy tốc độ cắt lên cao, tối ưu thời gian sản xuất.
- Gia công không ổn định: Khi làm việc trên máy yếu, chi tiết mỏng hoặc cắt gián đoạn (có rãnh, lỗ), lớp phủ PVD là lựa chọn an toàn hơn. Lớp phủ PVD có độ dẻo dai tốt, giúp chống lại sự nứt vỡ do va đập.
Checklist lựa chọn nhanh:
- Vật liệu bạn cần gia công là gì (Thép, Inox, Gang, Nhôm)?
- Yêu cầu độ bóng bề mặt ra sao (Tinh hay Bán tinh)?
- Máy móc và điều kiện gá kẹp có cứng vững không?
- Quá trình gia công là liên tục hay gián đoạn?

Câu hỏi thường gặp (FAQ) về mảnh tiện DCMT 11T304
Dưới đây là phần giải đáp một số thắc mắc phổ biến mà người dùng thường gặp trong quá trình lựa chọn và sử dụng mảnh tiện DCMT 11T304.
Lớp phủ PVD và CVD trên mảnh DCMT khác nhau thế nào, nên chọn loại nào? Trả lời: PVD (lớp phủ màu vàng hoặc đen) thường mỏng hơn, có độ dẻo dai và sắc bén cao, rất phù hợp để gia công inox, các điều kiện cắt gián đoạn hoặc gia công ở tốc độ thấp đến trung bình. CVD (lớp phủ màu đen-xám) thì dày hơn, cứng và chịu nhiệt tốt hơn, là lựa chọn lý tưởng để gia công thép ở tốc độ cao và trong điều kiện gia công liên tục.
Bán kính mũi dao R0.4 và R0.8 khác nhau ra sao? Trả lời: R0.4 (bán kính nhỏ) được sử dụng chủ yếu cho tiện tinh, giúp tạo ra bề mặt bóng đẹp với lực cắt nhỏ, giảm thiểu rung động. R0.8 (bán kính lớn) thường dùng cho tiện thô và bán tinh; cạnh cắt của nó khỏe hơn, cho phép chạy ở bước tiến dao lớn hơn để tăng năng suất.
Mảnh tiện DCMT 11T304 có thể lắp vừa cán dao nào? Trả lời: Mảnh tiện DCMT 11T304 lắp vừa các cán dao tiện ngoài: SDACR/L**K11 (90°), SDJCR/L**K11 (93°), SDNCN**K11 (62°30’); Và cán dao tiện lỗ: SDQCR/L**K11 (107°30’), SDUCR/L**K11 (93°), SDZCR/L**K11 (95°). Tùy vào biên dạng tiện mà chúng ta chọn cán dao phù hợp.
Làm thế nào để xử lý khi mảnh tiện bị mòn hoặc vỡ nhanh? Trả lời: Khi gặp tình trạng này, bạn cần kiểm tra lại 3 yếu tố chính: 1. Chế độ cắt (tốc độ, bước tiến, chiều sâu cắt) đã thực sự phù hợp với vật liệu và khuyến cáo của nhà sản xuất chưa. 2. Lựa chọn mảnh tiện (grade carbide, lớp phủ, kiểu bẻ phoi) đã đúng cho ứng dụng đó chưa. 3. Sự ổn định của hệ thống, bao gồm độ cứng vững của máy và tình trạng kẹp chặt của đồ gá.
Rãnh bẻ phoi có tác dụng gì và tại sao lại quan trọng? Trả lời: Rãnh bẻ phoi là các rãnh có hình học phức tạp được thiết kế trên bề mặt của mảnh tiện. Chức năng chính của nó là bẻ gãy phoi thành các đoạn ngắn và kiểm soát hướng thoát phoi ra khỏi vùng cắt. Điều này cực kỳ quan trọng, giúp tránh tình trạng phoi dây (phoi rối) quấn vào chi tiết hoặc dao, đảm bảo an toàn cho người vận hành và duy trì chất lượng bề mặt gia công.
Mỗi loại rãnh bẻ phoi được thiết kế để hoạt động hiệu quả trong một dải chế độ cắt và cho một loại vật liệu nhất định.
Báo Giá Mảnh Tiện DCMT 11T304
Nam Dương là nhà cung cấp dụng cụ cắt chuyên nghiệp từ năm 2011; liên hệ ngay hotline 0911 066 515 để được tư vấn chọn mã và báo giá mảnh tiện DCMT 11T304.