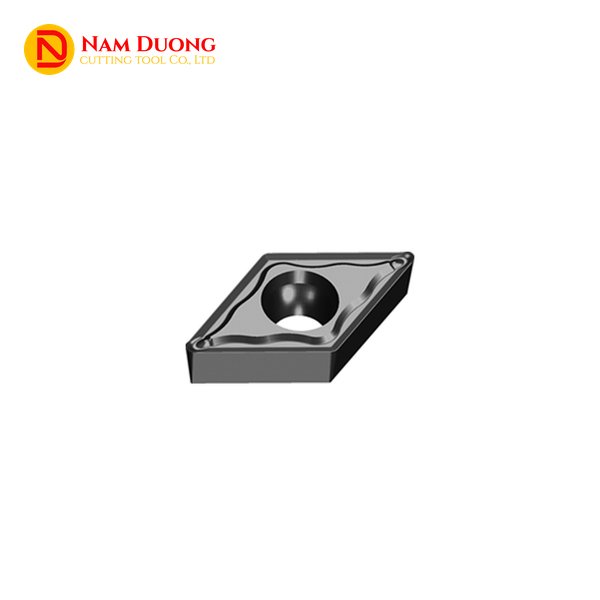

Mảnh tiện DCGT 11T3 là mảnh tiện hợp kim hình thoi 55° có góc sau 7°, dung sai cấp G, kẹp bằng vít qua lỗ giữa và có hai cạnh cắt. DCGT 11T3 được dùng để tiện ngoài và tiện lỗ ở công đoạn siêu tinh trên thép và inox; khi gia công nhôm, dùng mảnh DCGX 11T3 cùng cỡ.
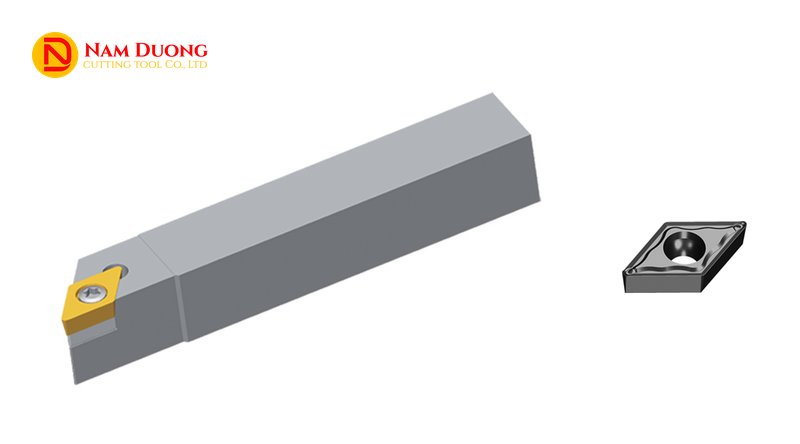
Số 11 ứng với cạnh cắt 11,6 mm, T3 ứng với độ dày 3,97 mm. Mã này viết liền là DCGT11T3 và hay gõ thành DCGT11T304 hoặc DCGT 11T304. Nam Dương cung cấp mảnh DCGT 11T3 đi với cán dao tiện ngoài SDJCR/L và cán dao tiện lỗ SDUCR/L.
Đặc Điểm Mảnh Tiện DCGT 11T3
- Hai cạnh cắt, mảnh dương: góc sau 7° làm mảnh dương, lực cắt thấp. Khi một góc cắt hết sắc, bạn nới vít và xoay mảnh nửa vòng để góc 55° còn lại vào cắt.
- Đọc mã theo ISO 1832: D là thoi 55°, C là góc sau 7°, G là cấp dung sai G, T là lỗ khoét côn kèm rãnh bẻ phoi một mặt; hai số cuối là bán kính mũi (04 là 0,4 mm).
- Dung sai cấp G, có số cụ thể: độ cao mũi ±0,025 mm và ØI.C ±0,025 mm, trong khi cấp M cùng cỡ cho ±0,08 mm và ±0,05 mm; chiều dày cùng ±0,13 mm ở cả hai cấp.
- Rãnh siêu tinh: -SF và -USF mang rãnh bẻ phoi cho lượt tiện cuối, chiều sâu cắt và lượng chạy dao nhỏ; -USF dành cho tiện chính xác chi tiết trục nhỏ, -SF cho tiện tinh cần bẻ phoi tốt.
- Bán kính mũi nhỏ, 0,1–0,8 mm: bản -USF có 0,1 và 0,2 mm, bản -SF có 0,2, 0,4 và 0,8 mm; khi chi tiết dễ rung, bạn nên thử mức nhỏ hơn.
- Hướng cắt R/L ở bản -USF: chữ R hoặc L sau bán kính mũi là cắt phải hoặc cắt trái theo ISO 1832, nên bạn chọn theo chiều chạy dao của cán; bản -SF và các mã DCGX không chia R/L.
Chọn Mã DCGT 11T3: Siêu Tinh Thép, Inox Hay Nhôm
Thép và inox đi với DCGT 11T3 nhóm -SF hoặc -USF, còn nhôm đi với DCGX 11T3 nhóm -LC hoặc -LH.
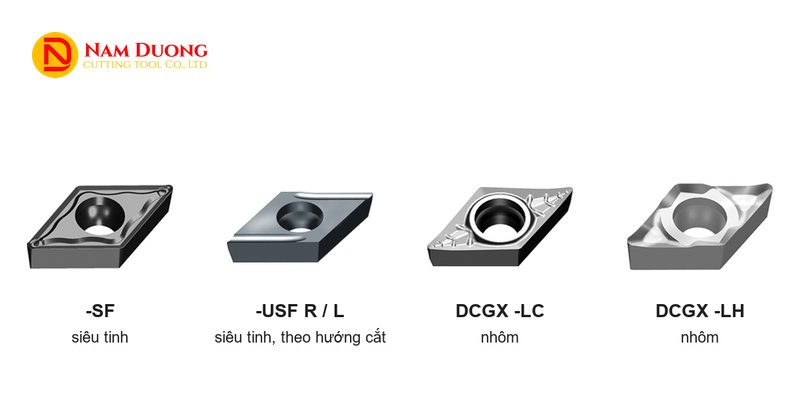
| Nhóm | Mã (bán kính mũi theo hai số cuối của mã) | Dùng cho |
|---|---|---|
| -SF | DCGT11T302-SF (0,2) · DCGT11T304-SF (0,4) · DCGT11T308-SF (0,8) | Tiện siêu tinh thép, inox; mã không có chữ R/L |
| -USF cắt phải (R) | DCGT11T301R-USF (0,1) · DCGT11T302R-USF (0,2) | Tiện chính xác chi tiết trục nhỏ, cắt nhẹ, hướng cắt phải |
| -USF cắt trái (L) | DCGT11T301L-USF (0,1) · DCGT11T302L-USF (0,2) | Tiện chính xác chi tiết trục nhỏ, cắt nhẹ, hướng cắt trái |
| DCGX -LC | DCGX11T304-LC (0,4) · DCGX11T308-LC (0,8) | Tiện nhôm; hợp chiều sâu cắt nhỏ, lượng chạy dao thấp; dùng được cho nhôm nguyên chất |
| DCGX -LH | DCGX11T302-LH (0,2) · DCGX11T304-LH (0,4) · DCGX11T308-LH (0,8) | Tiện hợp kim nhôm; hợp chiều sâu cắt và lượng chạy dao lớn hơn -LC; không dùng cho nhôm nguyên chất |
Trong các mã DCGT cỡ 11T3, mã DCGT11T304 chỉ có ở nhóm -SF cho tiện siêu tinh; mảnh nhôm cùng cỡ và cùng bán kính mũi 0,4 mm là mã DCGX11T304 nhóm -LC hoặc -LH, xem cùng các mảnh nhôm khác tại Mảnh tiện nhôm.
Đọc Hậu Tố Rãnh -SF, -USF, -LC, -LH
Hậu tố -SF, -USF, -LC, -LH là ký hiệu rãnh bẻ phoi của một nhà sản xuất, không thuộc ISO 1832.
- -LC: lưỡi sắc nhờ góc thoát và góc sau lớn, mặt thoát bóng để phoi nhôm ít bám.
- -LH: góc thoát lớn, mặt đánh bóng giúp ngăn bám dính lên lưỡi.
Thông Số DCGT 11T3
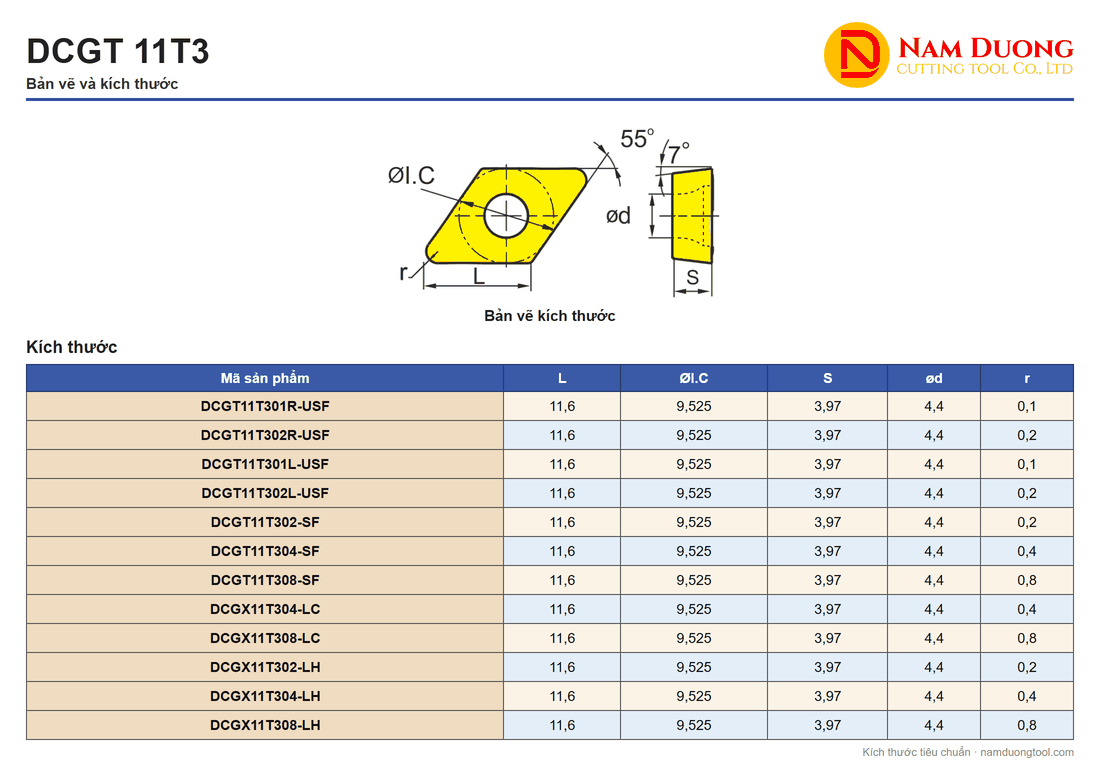
Mười hai mã DCGT 11T3 và DCGX 11T3 dùng chung một bộ số đo; chỉ bán kính mũi đổi theo mã, từ 0,1 đến 0,8 mm.
| Cỡ | L | ØI.C | S | ød |
|---|---|---|---|---|
| DCGT 11T3 và DCGX 11T3 (12 mã) | 11,6 | 9,525 | 3,97 | 4,4 |
Cỡ 0702 (L 7,8, ØI.C 6,35, S 2,38) nhỏ hơn cùng họ và có cán riêng mang đuôi 07, khác cán đuôi 11 của DCGT 11T3.
Các mảnh dao khác xem tại danh mục Chíp dao tiện và Mảnh dao.
DCGT 11T3 Lắp Vào Cán Dao Nào
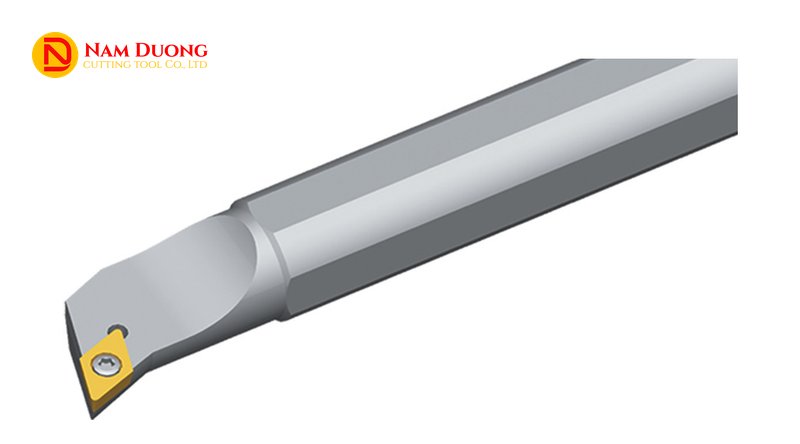
DCGT 11T3 lắp trên cán tiện ngoài SDACR/L 90°, SDJCR/L 93°, SDNCN 62°30′ và cán tiện lỗ SDQCR/L 107°30′, SDUCR/L 93°, SDZCR/L 95°; cả sáu kiểu cán đều giữ mảnh bằng vít.

| Kiểu cán | Hướng | Mã cán theo thân |
|---|---|---|
| SDACR/L 90° | R và L | 1212K11 · 1616K11 · 2020K11 · 2525M11 |
| SDJCR/L 93° | R và L | 1212K11 · 1616K11 · 2020K11 · 2525M11 |
| SDNCN 62°30′ | Không chia R/L | 1616K11 · 2020K11 · 2525M11 · 3225M11 · 3232P11 |
Dmin (đường kính lỗ tối thiểu mà cán vào được) từ 25 đến 50 mm ở ba kiểu cán tiện lỗ; riêng SDZCR/L từ 33 đến 48 mm.
| Kiểu cán | Mã cán | Dmin |
|---|---|---|
| SDQCR/L 107°30′ | S20R · S25S · S32T · S40T (đuôi -SDQCR/L11) | 25 · 32 · 40 · 50 |
| SDUCR/L 93° | S20R · S25S · S32T · S40U (đuôi -SDUCR/L11) | 25 · 32 · 40 · 50 |
| SDZCR/L 95° | S25S · S32T · S40U (đuôi -SDZCR/L11) | 33 · 40 · 48 |
So Sánh DCGT 11T3 Với DCMT 11T3 Và Mảnh Tiện Nhôm DCGX
DCGT 11T3 khác DCMT 11T3 ở cấp dung sai và dải rãnh, khác DCGX 11T3 ở vật liệu gia công; cả ba cùng hình thoi 55°, cùng cỡ và nhận chung cán.
| Tiêu chí | DCGT 11T3 | DCMT 11T3 | DCGX 11T3 |
|---|---|---|---|
| Cấp dung sai | G | M | G |
| Nhóm rãnh | -SF, -USF (R/L) | -HF, -EF (tinh); -EM, -HM (bán tinh); -HR (thô) | -LC, -LH |
| Dùng cho | Tiện siêu tinh thép, inox | Tiện tinh, bán tinh và thô trên một kiểu mảnh | Tiện nhôm |
| Bán kính mũi (mm) | 0,1–0,8 | 0,2–1,2 | 0,2–0,8 |
| Số mã cỡ 11T3 | 7 | 14 | 5 |
| Ổ dao và cán | Chung ổ cỡ 11, nhận chung sáu kiểu cán SDACR/L, SDJCR/L, SDNCN, SDQCR/L, SDUCR/L, SDZCR/L | Như DCGT | Như DCGT |
DCMT 11T3 cũng có rãnh tiện tinh -HF, -EF. Lượt cuối cần dung sai G và rãnh siêu tinh thì chọn DCGT; cần bán tinh hoặc thô trên cùng ổ dao thì chọn DCMT với -EM, -HM, -HR; vật liệu nhôm thì chọn DCGX.
Dải rãnh tinh, bán tinh và thô của DCMT cỡ này xem tại Mảnh tiện DCMT 11T304; họ thoi 55° nói chung, kể cả mảnh âm, xem tại Mảnh tiện D.
Chế Độ Cắt Tham Khảo Cho DCGT 11T3
Với -SF và -USF, lượt tiện siêu tinh dùng chiều sâu cắt ap khoảng 0,02–1,5 mm và lượng chạy dao f khoảng 0,01–0,3 mm/vòng tùy nhóm rãnh, còn tốc độ cắt Vc phụ thuộc vật liệu gia công.
| Nhóm rãnh | Ap | f (mm/vòng) |
|---|---|---|
| -SF | 0,05–1 | 0,05–0,3 |
| -USF | 0,02–1,5 | 0,01–0,08 |
| DCGX -LC | Từ 0,02 | 0,05–0,5 |
| DCGX -LH | Từ 0,1 | 0,1–0,5 |
| Vật liệu (độ cứng) | Vc (m/phút) |
|---|---|
| Thép carbon C 0,15% (125 HB) | 270–430 |
| Thép carbon C 0,35% (150 HB) | 250–380 |
| Thép carbon C 0,60% (200 HB) | 220–330 |
| Thép hợp kim ủ (180 HB) | 200–350 |
| Inox ferrit (180 HB) | 220–250 |
| Inox austenit (260 HB) | 160–200 |
| Inox mactenxit (330 HB) | 170–200 |
| Hợp kim nhôm có nhiệt luyện (100 HB), mảnh DCGX | 250–510 |
| Nhôm đúc không nhiệt luyện (75 HB), mảnh DCGX | 175–460 |
| Nhôm đúc có nhiệt luyện (90 HB), mảnh DCGX | 110–300 |
Đầu trên của dải Vc dành cho lớp cắt nhẹ, đầu dưới cho cắt nặng.
Ví dụ minh họa: tiện siêu tinh trục thép carbon C 0,35% (khoảng 150 HB), đường kính 30 mm, bằng DCGT11T304 nhóm -SF với ap 0,5 mm, f 0,1 mm/vòng và Vc 300 m/phút; bán kính mũi 0,4 mm không lớn hơn ap 0,5 mm.
- Số vòng quay (D là đường kính phôi, mm): n = 1000 × Vc / (π × D) = 1000 × 300 / (π × 30) ≈ 3.183 vòng/phút.
- Tốc độ tiến: vf = f × n ≈ 0,1 × 3.183 ≈ 318 mm/phút.
Câu Hỏi Thường Gặp Về DCGT 11T3
DCGT 11T3 là gì?
DCGT 11T3 là mảnh tiện hợp kim hình thoi 55°, góc sau 7°, dung sai cấp G, kẹp bằng vít và có hai cạnh cắt.
DCGT11T304 (DCGT 11T304) có dùng tiện nhôm được không?
Với mã DCGT11T304 nhóm -SF thì không: đây là mã siêu tinh cho thép, inox; tiện nhôm bạn chọn DCGX11T304 nhóm -LC hoặc -LH cùng cỡ 11T3 và cùng bán kính mũi 0,4 mm.
DCGT 11T3 khác DCMT 11T3 thế nào?
Hai mảnh khác nhau ở cấp dung sai: DCGT 11T3 thuộc cấp G, còn DCMT 11T3 thuộc cấp M; DCMT có thêm rãnh bán tinh và rãnh thô.
DCGT 11T3 có những nhóm rãnh và bán kính mũi nào?
DCGT 11T3 có 7 mã chia hai nhóm rãnh: -SF với bán kính mũi 0,2, 0,4 và 0,8 mm, và -USF với 0,1 và 0,2 mm, trong đó -USF chia bản cắt phải R và bản cắt trái L. Cùng cỡ còn 5 mã DCGX cho nhôm: -LC (0,4 · 0,8) và -LH (0,2 · 0,4 · 0,8).
Báo Giá Mảnh Tiện DCGT 11T3
Nam Dương là nhà cung cấp dụng cụ cắt chuyên nghiệp từ năm 2011; liên hệ ngay hotline 0911 066 515 để được tư vấn chọn mã và báo giá mảnh tiện DCGT 11T3.