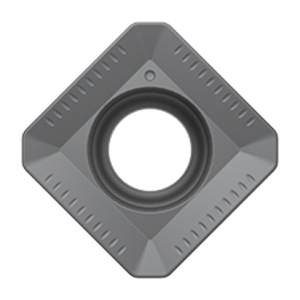
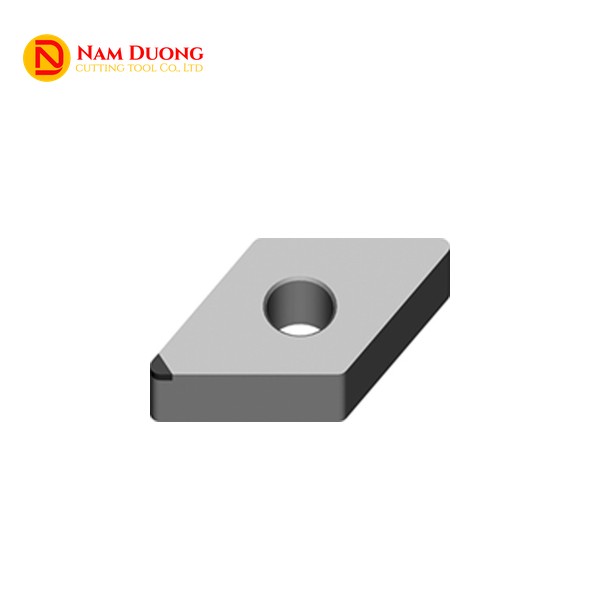


Mảnh tiện DNGA 1504 và DNGA 1506 là hai mảnh thoi 55° gắn PCBN ở mũi cắt (nitrua bo lập phương đa tinh thể – Polycrystalline Cubic Boron Nitride), dùng để tiện gang và thép tôi cứng, cả tiện ngoài lẫn tiện lỗ. Mảnh không có rãnh bẻ phoi và có lỗ giữa.
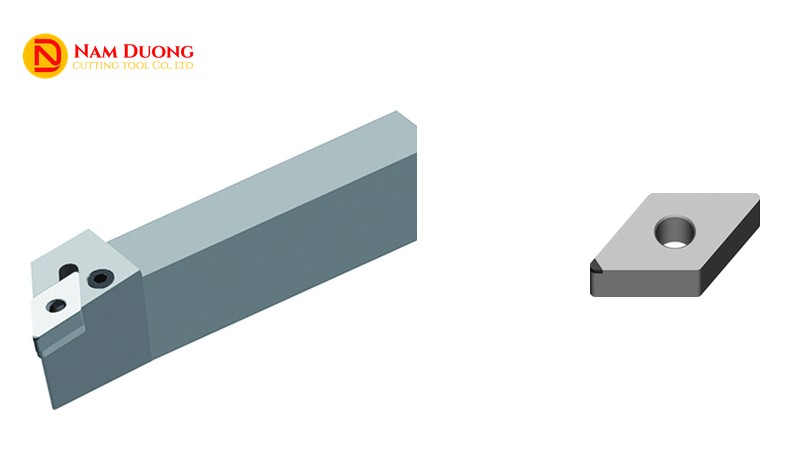
DNGA 1504 và DNGA 1506 cùng cỡ 15; bán kính mũi từ 0,2 đến 1,2 mm. Mỗi bán kính có bản 1 mũi, như DNGA150408, và bản 2 mũi, như DNGA150408-2. Tùy chiều dày, mảnh lắp trên cán tiện ngoài DDJNR/L, PDJNR/L, PDPNN hoặc cán tiện lỗ S-PDPNR/L, S-PDUNR/L.
Đặc Điểm Mảnh Tiện DNGA 1504 Và DNGA 1506
DNGA 1504 và DNGA 1506 có năm đặc điểm chính: vật liệu PCBN, số mũi cắt theo đuôi mã, cạnh lưỡi vát, cấp dung sai G và chiều dày.
- Vật liệu PCBN: lớp cắt đạt độ cứng khoảng 3.000–4.000 HV (thang độ cứng Vickers) tùy hàm lượng CBN trong lớp, chỉ đứng sau kim cương. Chất kết dính gốm hoặc kim loại giữ các hạt nitrua bo lập phương lại với nhau. Tên gọi mảnh tiện CBN cũng chỉ loại mảnh gắn PCBN như DNGA 1504 và DNGA 1506.
- Số mũi cắt theo đuôi mã: DNGA150408 có một mũi PCBN ở một góc nhọn 55°; DNGA150408-2 có hai mũi PCBN ở hai góc nhọn 55° đối nhau.
- Cạnh lưỡi vát: lưỡi PCBN được vát theo ba mức: sắc với bề rộng vát 0,10 mm, tiêu chuẩn và gia cường. Góc vát của mức gia cường lớn hơn mức tiêu chuẩn, góc của mức tiêu chuẩn lớn hơn mức sắc; một số bản vát còn kèm mài tròn.
- Cấp dung sai G và cách đọc mã: chữ G trong mã là cấp dung sai G, độ cao mũi lệch ±0,025 mm. Mã DNGA150408 còn cho biết hình thoi 55° (D), mảnh âm (negative) góc sau 0° (N), có lỗ giữa và không rãnh bẻ phoi (A), chiều dài cạnh cắt 15,5 mm (15), chiều dày (04) và bán kính mũi 0,8 mm (08).
- Hai chiều dày: DNGA 1504 và DNGA 1506 cùng cỡ 15, khác chiều dày: 4,76 mm và 6,35 mm (cặp số 04 và 06 trong mã); số bán kính mũi và cán lắp cũng khác nhau.
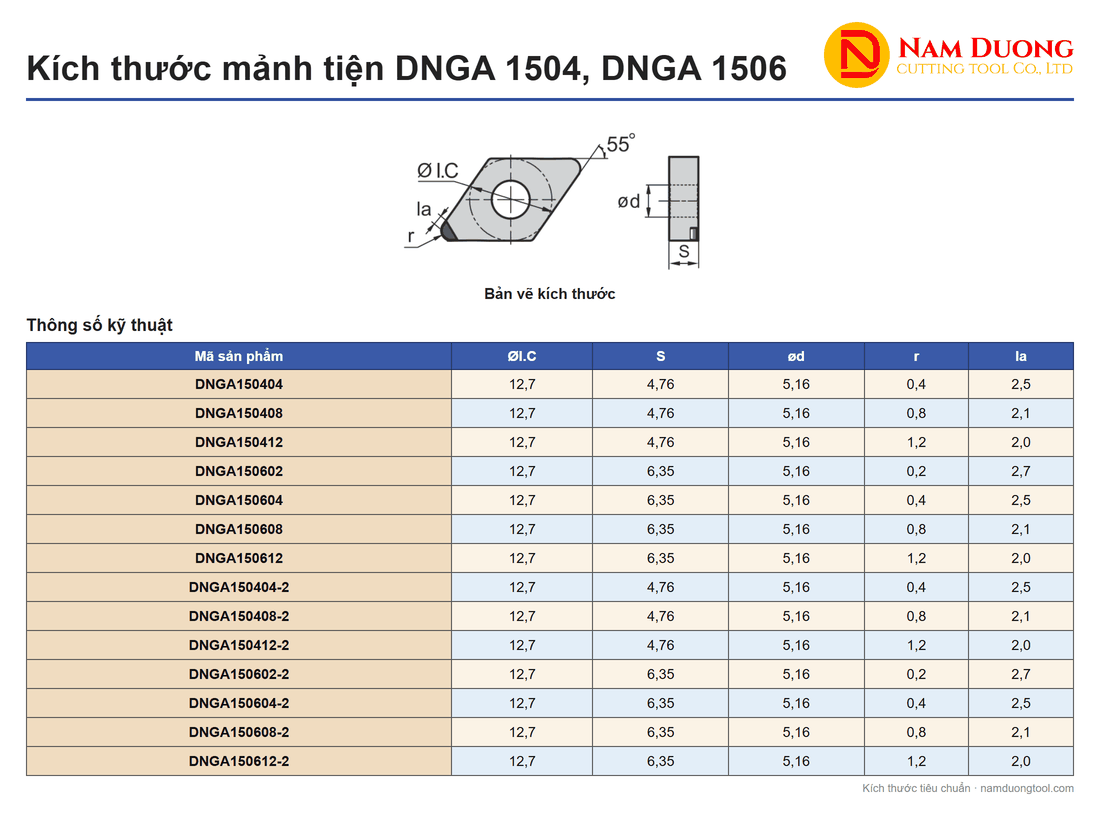
Thông Số Kích Thước DNGA 1504 Và DNGA 1506
Mười bốn mã DNGA 1504 và DNGA 1506 cùng cạnh cắt 15,5 mm, ØI.C 12,7 mm (đường kính đường tròn nội tiếp) và ød 5,16 mm (đường kính lỗ giữa); chỉ S (chiều dày), r (bán kính mũi) và la (chiều dài lưỡi PCBN) đổi theo mã. Bản 1 mũi và bản -2 cùng S, r và la; la giảm khi r tăng.
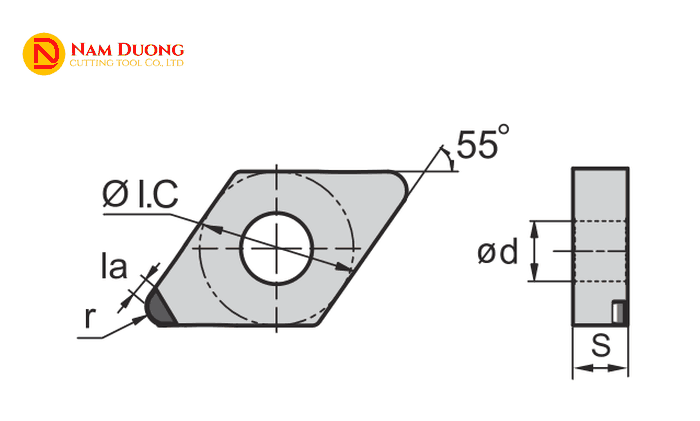
| Mã | S | r | la |
|---|---|---|---|
| DNGA150404 | 4,76 | 0,4 | 2,5 |
| DNGA150408 | 4,76 | 0,8 | 2,1 |
| DNGA150412 | 4,76 | 1,2 | 2,0 |
| DNGA150404-2 | 4,76 | 0,4 | 2,5 |
| DNGA150408-2 | 4,76 | 0,8 | 2,1 |
| DNGA150412-2 | 4,76 | 1,2 | 2,0 |
| DNGA150602 | 6,35 | 0,2 | 2,7 |
| DNGA150604 | 6,35 | 0,4 | 2,5 |
| DNGA150608 | 6,35 | 0,8 | 2,1 |
| DNGA150612 | 6,35 | 1,2 | 2,0 |
| DNGA150602-2 | 6,35 | 0,2 | 2,7 |
| DNGA150604-2 | 6,35 | 0,4 | 2,5 |
| DNGA150608-2 | 6,35 | 0,8 | 2,1 |
| DNGA150612-2 | 6,35 | 1,2 | 2,0 |
Cùng nhóm mảnh PCBN còn có Mảnh tiện TNGA 1604 và Mảnh tiện CNGA 1204; các mảnh tiện khác xem tại danh mục Chíp dao tiện.
Chọn Mã DNGA Theo Chiều Dày, Vật Liệu Phôi Và Bán Kính Mũi
Chiều dày chọn theo cán đang dùng: cán đuôi -3 nhận DNGA 1504, cán mã không đuôi nhận DNGA 1506. Vì vậy cần xem đuôi mã cán trước, rồi mới chọn vật liệu phôi và bán kính mũi.
Chọn Bản Cho Gang Hay Thép Tôi Cứng
Mỗi mã DNGA có bản cho gang và bản cho thép tôi cứng; mã ISO giống nhau nên vật liệu phôi là thông tin để bạn chọn đúng bản. Bản cho gang này dành cho điều kiện gia công tốt. Sáu mã -2 gồm DNGA150404-2, DNGA150408-2, DNGA150412-2, DNGA150604-2, DNGA150608-2 và DNGA150612-2 có thêm một bản nữa cho gang ở điều kiện gia công bình thường, nên mỗi mã này có ba bản; DNGA150602-2 có hai bản.
Nhóm H là thép đã nhiệt luyện, gọi tắt thép sau nhiệt, có độ cứng bắt đầu từ khoảng 50 HRC (thang độ cứng Rockwell C) và lên tới 68–70 HRC; thép tôi cứng thuộc nhóm này. Tiện loại thép đó bằng PCBN cho độ chính xác và độ bóng cao; chi tiết tiện xong là thành phẩm luôn, vì nhiệt luyện đã làm xong từ trước và không phải làm lại.
Phôi thép cần rãnh bẻ phoi thì dùng mảnh hợp kim cứng Mảnh tiện DNMG 1504 hoặc Mảnh tiện DNMG 1506, cùng hình thoi 55° và cỡ 15.
Chọn Bán Kính Mũi
Bán kính mũi r chọn theo hai việc: độ nhẵn bề mặt cần đạt và bán kính góc lượn của chi tiết. Lượng chạy dao là quãng đường dao tiến sau mỗi vòng quay của phôi; giữ lượng chạy dao không đổi thì r lớn cho bề mặt mịn hơn, r nhỏ tiện được sát góc lượn nhỏ. Góc lượn là chỗ góc trong của chi tiết được bo tròn, nên r của mảnh không nên vượt bán kính góc lượn đó.
r 0,4; 0,8 và 1,2 có ở cả hai chiều dày; trong hai chiều dày này, r 0,2 chỉ có ở DNGA 1506.
| Bán kính mũi r | Chọn khi |
|---|---|
| 0,2 | Góc lượn rất nhỏ |
| 0,4 | Góc lượn nhỏ |
| 0,8 | Bề mặt cần mịn hơn r 0,4 |
| 1,2 | Bề mặt cần mịn hơn r 0,8 và góc lượn đủ lớn |
DNGA 1504 Và DNGA 1506 Lắp Vào Cán Dao Nào
DNGA 1504 và DNGA 1506 lắp trên năm kiểu cán cỡ 15, gồm ba kiểu tiện ngoài DDJNR/L, PDJNR/L, PDPNN và hai kiểu tiện lỗ S-PDPNR/L, S-PDUNR/L; riêng DDJNR/L chỉ nhận DNGA 1506.


Kr là góc nghiêng chính của cán, gọi là góc tiếp cận. Chữ R và L cuối mã cán là cán phải và cán trái; PDPNN là cán trung tính nên không có R/L.
| Kiểu cán | Góc tiếp cận Kr | Mã cán cho DNGA 1506 | Mã cán cho DNGA 1504 |
|---|---|---|---|
| DDJNR/L | 93° | 2020K15 · 2525M15 · 3232P15 | Không có |
| PDJNR/L | 93° | 2020K15 · 2525M15 · 3232P15 | 2020K15-3 · 2525M15-3 · 3232P15-3 |
| PDPNN | 62°30′ | 2020K15 · 2525M15 · 3232P15 | 2020K15-3 · 2525M15-3 · 3232P15-3 |
Đuôi -3 của mã cán khác đuôi -2 của mã mảnh, vốn chỉ số mũi cắt: đuôi -3 gắn với mảnh dày 4,76 mm, cán không đuôi gắn với mảnh dày 6,35 mm. Chữ P trong mã cán (PDJNR/L, PDPNN, S-PDPNR/L, S-PDUNR/L) chỉ cách giữ mảnh qua lỗ giữa bằng đòn bẩy; chữ D đứng đầu mã DDJNR/L chỉ kiểu kẹp kép.
Số 15 trong mã cán (như 2020K15, S32T-PDPNR/L15-3) là cỡ mảnh mà cán nhận. Hai cặp số đầu của mã cán tiện ngoài cho biết bề rộng × chiều cao thân: 2020K15 thân 20 × 20, dài 125 mm; 2525M15 thân 25 × 25, dài 150 mm; 3232P15 thân 32 × 32, dài 170 mm; bản đuôi -3 cùng số đo.
Cán tiện ngoài cho các cỡ và hình dạng mảnh khác nằm trong danh mục Dao tiện ngoài.
Cán tiện lỗ có hai kiểu: S-PDPNR/L góc tiếp cận Kr 62°30′ và S-PDUNR/L góc tiếp cận Kr 93°. Số ngay sau chữ S (32, 40) là đường kính cán; Dmin là đường kính lỗ tối thiểu mà cán tiện lỗ vào được.
| Mã cán tiện lỗ | Dmin | Mảnh |
|---|---|---|
| S32T-PDPNR/L15 | 40 | DNGA 1506 |
| S32T-PDPNR/L15-3 | 40 | DNGA 1504 |
| S40U-PDPNR/L15 | 50 | DNGA 1506 |
| S40U-PDPNR/L15-3 | 50 | DNGA 1504 |
| S32T-PDUNR/L15 | 40 | DNGA 1506 |
| S32T-PDUNR/L15-3 | 40 | DNGA 1504 |
| S40U-PDUNR/L15 | 50 | DNGA 1506 |
| S40U-PDUNR/L15-3 | 50 | DNGA 1504 |
Câu Hỏi Thường Gặp Về DNGA 1504 Và DNGA 1506
DNGA 1504 Khác DNGA 1506 Ở Điểm Nào?
DNGA 1506 dày hơn DNGA 1504 và có nhiều mã hơn; hai mảnh dùng hai dãy mã cán khác nhau.
| Tiêu chí | DNGA 1504 | DNGA 1506 |
|---|---|---|
| Chiều dày S | 4,76 | 6,35 |
| Số bán kính mũi, mã 1 mũi, mã -2 (mỗi loại) | 3 | 4 |
| Mã cán | Đuôi -3 | Không đuôi |
DNGA 1504 Và DNGA 1506 Có Tiện Được Nhôm Không?
Không: DNGA 1504 và DNGA 1506 không có bản cho nhôm, các mã gắn PCBN dùng cho gang và thép tôi cứng. Mảnh tiện cho phôi nhôm có trong Mảnh tiện nhôm.
DNGA 1504 Và DNGA 1506 Có Bán Kính Mũi 1,6 Không?
Không: DNGA 1504 và DNGA 1506 dừng ở r 1,2. Với cỡ 1506 cần r 1,6, có mảnh hợp kim cứng DNMG150616 trong Mảnh tiện DNMG 1506.
DNGA 1504 Khác DNMG 1504 Ở Điểm Nào?
DNGA 1504 và Mảnh tiện DNMG 1504 cùng hình thoi 55°, góc sau 0° và số đo ổ lắp mảnh (ØI.C 12,7 mm, ød 5,16 mm, S 4,76 mm); khác ở mũi cắt, cấp dung sai, rãnh bẻ phoi và vật liệu gia công.
| Tiêu chí | DNGA | DNMG |
|---|---|---|
| Mũi cắt | Gắn PCBN | Hợp kim cứng |
| Chữ thứ ba của mã | G, cấp dung sai G | M, cấp dung sai M |
| Rãnh bẻ phoi | Không | Có |
| Vật liệu gia công | Gang, thép tôi cứng | Thép |
Báo Giá Mảnh Tiện DNGA 1504 Và DNGA 1506
Nam Dương là nhà cung cấp dụng cụ cắt chuyên nghiệp từ năm 2011; liên hệ ngay hotline 0911 066 515 để được tư vấn chọn mã và báo giá mảnh tiện DNGA 1504 và DNGA 1506.