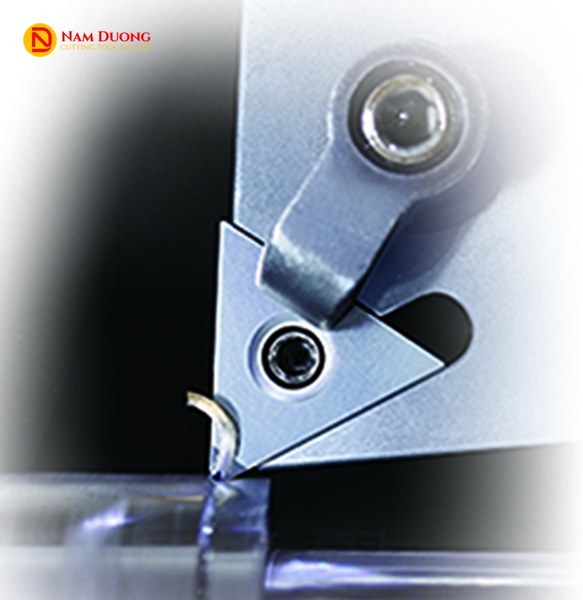
Chíp tiện thép cứng là mảnh tiện rời dùng để tiện thép sau nhiệt, với ba loại vật liệu mảnh dùng được: CBN (nitrua bo lập phương; dạng đa tinh thể thiêu kết làm mảnh tiện còn gọi là PCBN), gốm (ceramic), và hợp kim cứng phủ có mác cho thép sau nhiệt; PCD (kim cương đa tinh thể) thì không dùng.
Thép cứng là thép đã nhiệt luyện (thép tôi cứng), thuộc vật liệu nhóm H theo cách phân nhóm vật liệu gia công, có độ cứng từ khoảng 50 HRC (thang độ cứng Rockwell C) trở lên, có loại tới 68–70 HRC. Với chi tiết cần dung sai và độ bóng cao, bước tiện cuối làm sau nhiệt luyện nên tiện xong là thành phẩm, không qua nhiệt luyện lại.
Tiện Thép Trước Hay Sau Nhiệt Luyện: Khi Nào Cần Chíp Tiện Thép Cứng
Phần lớn lượng cắt nên làm trước nhiệt luyện, khi phôi còn mềm, cắt nhẹ hơn và kinh tế hơn; còn bước tinh của chi tiết cần dung sai và độ bóng cao làm sau nhiệt luyện, vì nhiệt luyện làm chi tiết đổi kích thước.
Sau khi tôi, chi tiết còn có thể cong vênh, và bề mặt có thể có lớp ôxy hoá hoặc lớp thoát cacbon (bề mặt hao hụt cacbon), tùy lò và khí quyển nung. Bước tinh vì vậy làm sau nhiệt luyện: mài là cách truyền thống, còn tiện bằng chíp tiện thép cứng thay được một phần công đoạn mài.
| Giai đoạn | Việc làm | Điểm chính |
|---|---|---|
| Trước nhiệt luyện (phôi còn mềm) | Gia công thô và bán tinh, chừa lượng dư | Cắt nhẹ hơn khi phôi còn mềm |
| Nhiệt luyện | Tôi đạt độ cứng yêu cầu | Chi tiết đổi kích thước, có thể cong vênh |
| Sau nhiệt luyện | Gia công tinh bằng chíp tiện thép cứng hoặc mài | Đưa kích thước và độ bóng về yêu cầu |
Với chi tiết không đòi dung sai chặt và độ bóng cao, nhiệt luyện có thể là bước cuối mà không cần tiện lại.
So Sánh Chíp Tiện Thép Cứng: CBN, Gốm Và Hợp Kim Cứng Phủ
CBN, gốm, và hợp kim cứng phủ khác nhau chủ yếu ở dải độ cứng phôi và kiểu cắt phù hợp (cắt liên tục là lưỡi luôn tiếp xúc phôi, cắt gián đoạn là lưỡi bị ngắt quãng, như khi phôi có rãnh, lỗ ngang, hoặc then hoa); PCD không dùng cho thép.
| Loại vật liệu mảnh | Dải độ cứng phôi (khoảng) | Kiểu cắt phù hợp | Khi nào chọn |
|---|---|---|---|
| CBN | Khoảng 50 HRC trở lên (một số mác ghi từ khoảng 45 HRC), tới khoảng 65–70 HRC | Cắt liên tục đến gián đoạn, tùy hàm lượng CBN của mác | Phôi từ khoảng 50 HRC, cần độ chính xác và độ bóng cao, tốc độ cắt cao; dòng chuyên dụng cho thép sau nhiệt |
| Gốm (ceramic) | Tùy mác | Cắt liên tục | Tiện thép sau nhiệt ở điều kiện cắt liên tục |
| Hợp kim cứng phủ có mác cho nhóm H | Khoảng 40–55 HRC, phần mềm hơn của nhóm H; một số mác PVD ghi tới 60–62 HRC ở tốc độ thấp hoặc tiện tinh | Từ cắt liên tục đến gián đoạn, tùy mác | Máy công suất thấp hoặc không đạt tốc độ cắt cao, cần lưỡi dai; phương án kinh tế |
| PCD | Không dùng cho thép | — | Dùng cho nhôm và kim loại màu (nhóm N) |
Chíp Tiện CBN: Dòng Chuyên Dụng Cho Thép Sau Nhiệt
Chíp tiện CBN là dòng mảnh tiện chuyên dụng hơn và bền hơn cho thép sau nhiệt, và dùng được cả cho gang.
Vật Liệu CBN Và Lợi Ích Khi Tiện Thép Sau Nhiệt
Lớp CBN trên mảnh có độ cứng khoảng 3.000–4.000 HV (thang độ cứng Vickers) tùy tỉ lệ hạt CBN, đứng thứ hai sau kim cương; lớp này gồm các hạt nitrua bo lập phương kết lại bằng chất kết dính gốm hoặc kim loại. Mảnh CBN có mũi cắt gắn CBN ở các góc, phần thân còn lại không có rãnh bẻ phoi.
Khi tiện thép sau nhiệt, mảnh CBN cho bề mặt đạt độ chính xác và độ bóng cao.
Năm Hình Dạng Chíp CBN Cho Thép Tôi Cứng
Chíp CBN có năm hình dạng với trang sản phẩm riêng: tam giác, thoi 80°, thoi 55°, thoi 35°, và trigon 80° (ba góc mũi 80°).
- Chữ T là hình tam giác: Mảnh tiện TNGA 1604
- Chữ C là hình thoi 80°: Mảnh tiện CNGA 1204
- Chữ D là hình thoi 55°: Mảnh tiện DNGA 1504 và DNGA 1506
- Chữ V là hình thoi 35°: Mảnh tiện VNGA 1604
- Chữ W là hình trigon 80°: Mảnh tiện WNGA 0804
Mỗi trang có một bản cho gang và một bản cho thép tôi cứng; với thép sau nhiệt, bạn nên chọn đúng bản cho thép tôi cứng.
Chíp tiện cho các vật liệu khác có ở danh mục Chíp dao tiện; kiến thức chung về mảnh tiện nằm ở bài Mảnh tiện là gì.
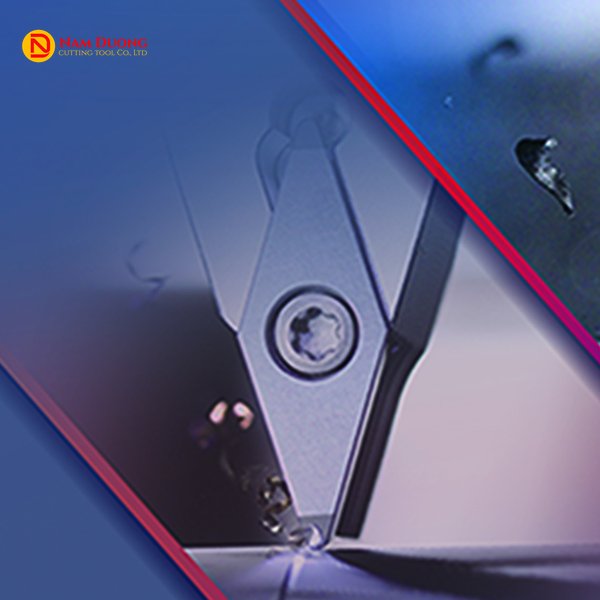
Cách Chọn Mảnh CBN Theo Hàm Lượng CBN, Kiểu Cạnh, Góc Mũi Và Số Mũi
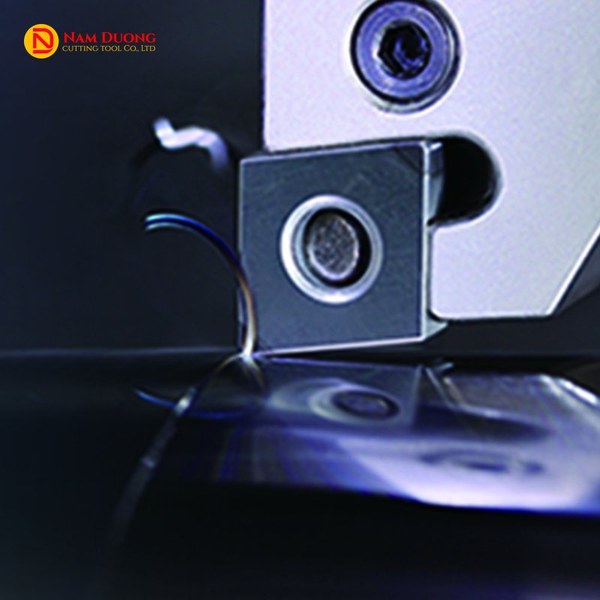
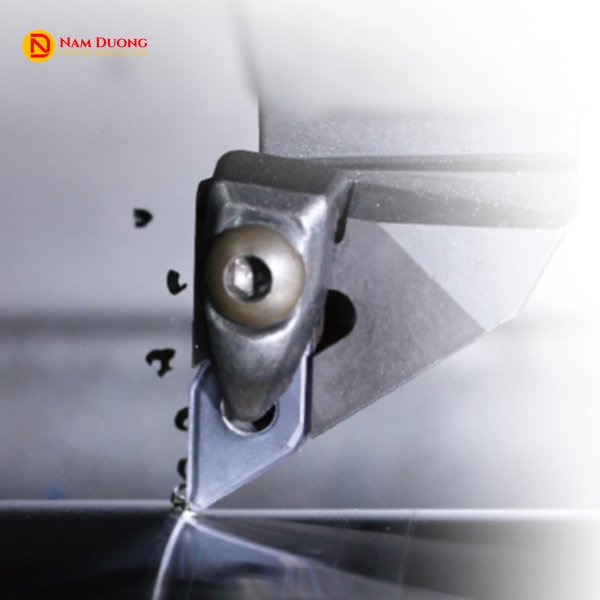
Chọn mảnh CBN cần xét bốn yếu tố: hàm lượng CBN theo kiểu cắt, kiểu cạnh lưỡi, góc mũi, và số mũi cắt trên mỗi mảnh.
- Hàm lượng CBN: mác hàm lượng CBN thấp hợp thép tôi cắt liên tục đến gián đoạn nhẹ; mác hàm lượng CBN cao hợp thép tôi cắt gián đoạn mạnh và gang. Khi cắt gián đoạn, bạn nên hỏi hàm lượng CBN của mác trước khi đặt.
- Kiểu cạnh lưỡi: mảnh CBN có ba mức cạnh là sắc, tiêu chuẩn, và gia cường; mức gia cường có góc vát lớn hơn mức tiêu chuẩn. Khi đặt mảnh, bạn nên ghi rõ mức cạnh cần dùng.
- Góc mũi: góc mũi lớn như 80° (hình C và W) cho lưỡi khoẻ hơn nhưng lực cắt và rung có thể tăng; góc mũi nhỏ như 55° (hình D) và 35° (hình V) vào được biên dạng hẹp nhưng lưỡi yếu hơn; hình T có góc mũi 60°. Bạn nên chọn góc mũi lớn, miễn là mũi cắt vẫn vào được toàn bộ biên dạng.
- Số mũi cắt: đuôi sau gạch nối cho biết số mũi gắn CBN (không đuôi là 1 mũi, -2 là 2 mũi, -3 là 3 mũi); mảnh nhiều mũi dùng được nhiều góc. Bạn nên xem đuôi mã khi đặt: TNGA 1604 có bản 1 mũi và bản 3 mũi; CNGA 1204, DNGA 1504 và 1506, VNGA 1604 có bản 1 mũi và bản 2 mũi; WNGA 0804 chỉ có bản 3 mũi.
Chíp Tiện Gốm Cho Thép Sau Nhiệt Cắt Liên Tục
Chíp tiện gốm tiện được thép sau nhiệt và hợp với cắt liên tục. Nhiều hãng dụng cụ cắt xếp gốm ở hàng thép sau nhiệt (nhóm H), cạnh CBN. Mỗi mác gốm có dải độ cứng phôi riêng, nên khi chọn mảnh gốm, bạn hỏi dải ghi cho mác cụ thể thay vì lấy một ngưỡng HRC chung.
Gốm (ceramic) ở đây khác cermet, loại vật liệu mảnh pha gốm với kim loại hay được gọi là gốm kim loại: bảng chọn mác của nhiều hãng không xếp cermet vào nhóm thép sau nhiệt.
Chíp Hợp Kim Cứng Phủ Cho Thép Sau Nhiệt: Khi Nào Dùng
Chíp hợp kim cứng phủ (lớp phủ CVD hoặc PVD) vẫn tiện được thép sau nhiệt khi mác và lớp phủ được ghi cho nhóm H, chủ yếu ở phần mềm hơn của nhóm này, khoảng 40–55 HRC. Một số mác PVD ghi tới 60–62 HRC, nhưng ở tốc độ cắt thấp hoặc khi tiện tinh.
Hợp kim phủ hợp trong hai trường hợp:
- Máy công suất thấp hoặc chỉ tiện được ở tốc độ cắt thấp.
- Cần lưỡi dai để cắt gián đoạn, tùy mác.
Loại này có cả ở mảnh âm (góc sau 0°) có rãnh bẻ phoi như CNMG, TNMG, và SNMG. Trên khoảng 50 HRC và ở tốc độ cắt cao, CBN vẫn là lựa chọn chính.
Khi chọn mảnh hợp kim cho thép sau nhiệt, bạn nên hỏi đúng mác và lớp phủ được ghi cho nhóm H.
PCD Có Dùng Để Tiện Thép Cứng Không?
Trong tiện thông thường, PCD không dùng cho thép, kể cả thép sau nhiệt, vì cacbon trong kim cương khuếch tán vào sắt ở nhiệt độ cắt, tạo cacbua sắt và làm lưỡi mòn nhanh. PCD dùng cho nhôm và kim loại màu (nhóm N). Phôi nhôm dùng Mảnh tiện nhôm.
Chế Độ Cắt Tham Khảo Khi Tiện Thép Cứng
Mảnh CBN có mác cho thép tôi cứng dùng chế độ cắt tham khảo sau.
| Thông số | Giá trị tham khảo | Dải |
|---|---|---|
| Tốc độ cắt (m/phút) | 150 | 100–250 |
| Lượng chạy dao (mm/vòng) | 0,15 | 0,03–0,3 |
| Chiều sâu cắt | Tới 0,5 | — |
Bạn nên chỉnh các số này theo máy, độ cứng vững, và phôi. Mảnh hợp kim cứng phủ có mác cho nhóm H chạy ở tốc độ cắt thấp hơn nhiều, tới khoảng 50 m/phút tùy mác; gốm chưa có số tham khảo chung, chế độ cắt theo từng mác.
Hỏi–Đáp Về Chíp Tiện Thép Cứng
Tiện thép khoảng 45 HRC nên dùng chíp loại nào?
Dùng được cả hợp kim cứng phủ có mác cho nhóm H lẫn CBN có mác ghi từ khoảng 45 HRC, vì 45 HRC nằm ở vùng chuyển tiếp của tiện cứng (khoảng 45–50 HRC). Máy công suất thấp hoặc tốc độ cắt thấp nghiêng về hợp kim phủ; cần tốc độ cắt cao nghiêng về CBN.
Chíp tiện thép cứng có tiện được inox không?
Không mặc định: chíp ghi cho thép cứng không tự tiện được inox, vì inox thuộc nhóm vật liệu M còn thép sau nhiệt thuộc nhóm H. Mỗi mác ghi riêng nhóm vật liệu áp dụng, nên phôi inox cần mác ghi cho nhóm M.
Chíp CBN dùng cho những vật liệu nào?
Chíp CBN dùng cho hai nhóm vật liệu: thép tôi cứng (như thép dụng cụ cacbon, thép ổ bi, thép khuôn) và gang, gồm gang xám lẫn gang độ cứng cao. Bạn nên xác định phôi thuộc nhóm nào trước khi chọn mác CBN.
Tiện cứng là gì?
Tiện cứng là tiện phôi đã nhiệt luyện có độ cứng trên khoảng 45–50 HRC bằng một trong ba loại chíp: CBN, gốm, hoặc hợp kim cứng phủ có mác cho nhóm H.
Báo Giá Chíp Tiện Thép Cứng
Nam Dương là nhà cung cấp dụng cụ cắt chuyên nghiệp từ năm 2011; liên hệ ngay hotline 0911 066 515 để được tư vấn chọn mảnh và báo giá chíp tiện thép cứng.
Bài viết cùng chủ đề
-
 Kích Thước Mũi Khoan Tiêu Chuẩn: Bảng Tra Hệ Mét Và Inch
-
 Thép Gió (HSS) Là Gì? Ký Hiệu, Độ Cứng, Phân Loại, Ứng Dụng
-
 Máy Phay Vạn Năng Là Gì? Cấu Tạo, Nguyên Lý Hoạt Động Và Ứng Dụng Chi Tiết
-
 Máy Phay Cơ Là Gì? Cấu Tạo, Nguyên Lý Hoạt Động, Phân Loại & Hướng Dẫn Sử Dụng Chi Tiết (2026)
-
 Máy CNC 6 Trục Là Gì? Tìm Hiểu Cấu Tạo, Ứng Dụng Thực Tế & Xu Hướng Công Nghệ 2026
-
 Máy CNC 4 Trục Là Gì? Cấu Tạo, Nguyên Lý & Ứng Dụng Đột Phá 2026