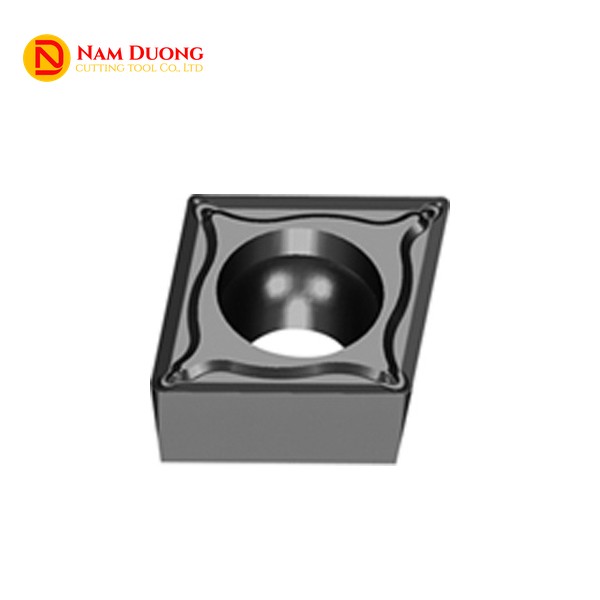


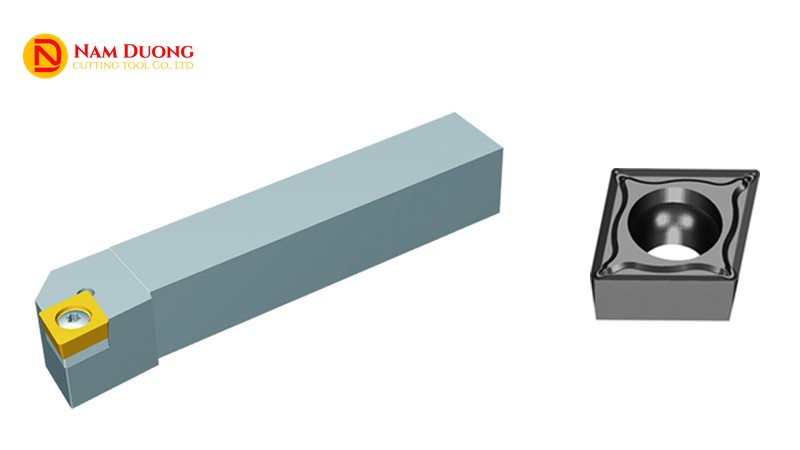
Mảnh tiện CCGT 0602, viết liền là CCGT0602, là mảnh tiện hợp kim cứng hình thoi 80° có góc sau 7°, dung sai cấp G và lỗ giữa để kẹp bằng vít. CCGT 0602 được dùng để tiện siêu tinh thép, inox, hợp kim chịu nhiệt và hợp kim titan ở lượt cắt cuối, cả tiện ngoài lẫn tiện lỗ nhỏ, trên cán dao tiện cỡ 06.
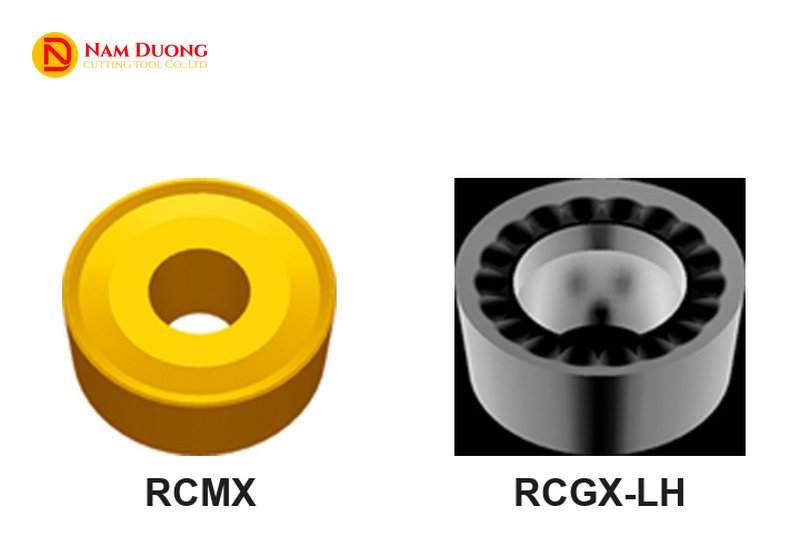
Cỡ 0602 có hai mã là CCGT060202 và CCGT060204; mảnh tiện nhôm cùng cỡ là CCGX 0602.
Đặc Điểm Mảnh Tiện CCGT 0602
CCGT 0602 có hai mũi cắt, dung sai cấp G và rãnh bẻ phoi siêu tinh; bốn chữ CCGT chỉ nói hình dạng, góc sau, dung sai và kiểu lỗ kẹp kèm rãnh một mặt, còn công dụng do rãnh bẻ phoi và mác hợp kim quyết định.
- Hai mũi cắt: hình thoi 80° có hai góc 80° làm mũi cắt. Khi một mũi hết sắc, bạn nới vít, xoay mảnh nửa vòng rồi siết lại để mũi còn lại vào cắt.
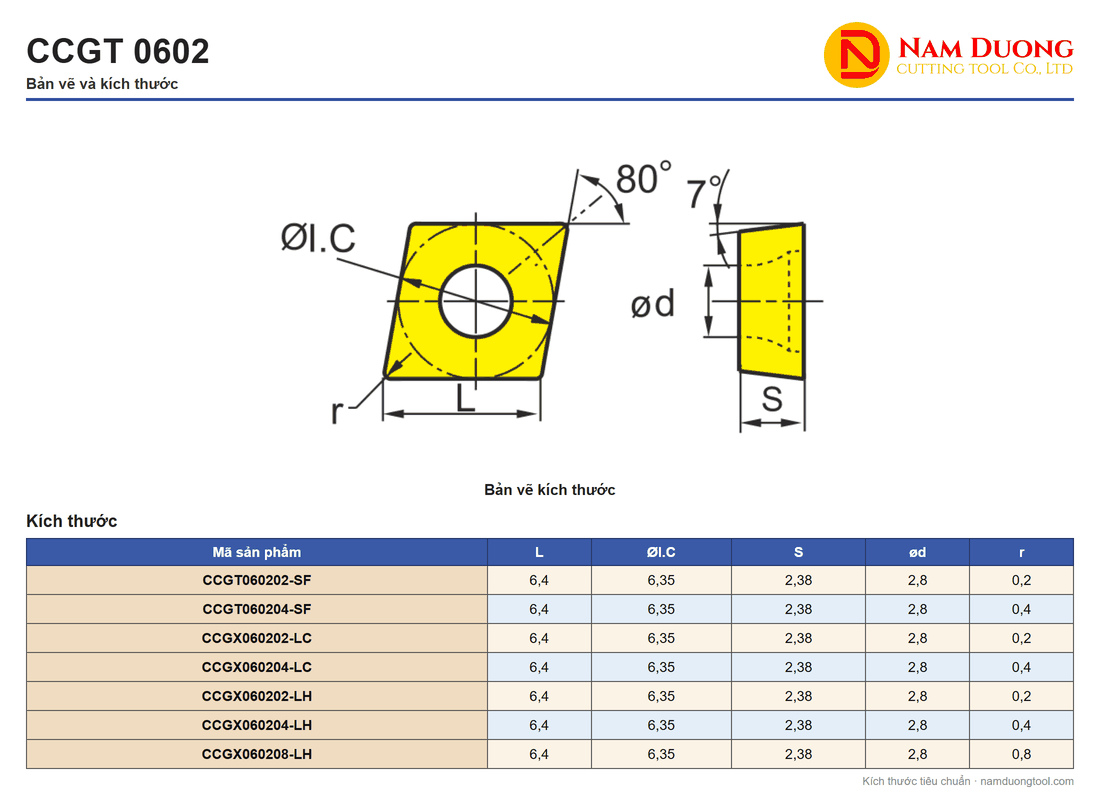
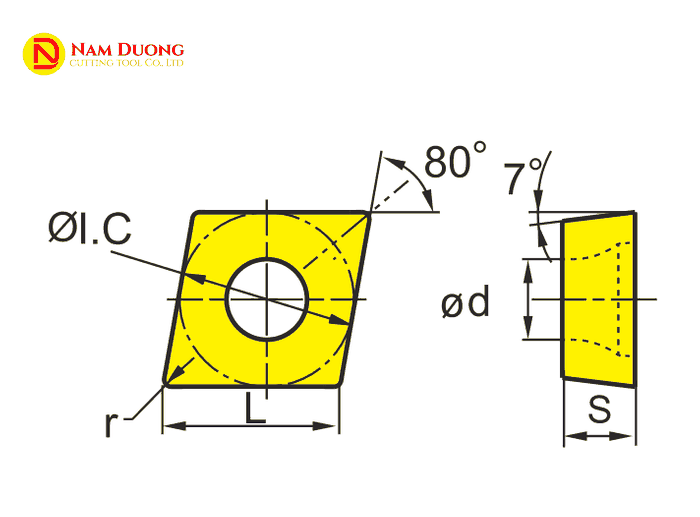
- Đọc mã theo ISO 1832: chữ C thứ nhất là hình thoi 80°, chữ C thứ hai là góc sau 7°, chữ G là cấp dung sai G, chữ T là lỗ giữa khoét côn kèm rãnh bẻ phoi một mặt. Số 06 ứng với cạnh cắt 6,4 mm và đường tròn nội tiếp ØI.C 6,35 mm, số 02 ứng với độ dày S 2,38 mm, hai số cuối là bán kính mũi r (02 là 0,2 mm, 04 là 0,4 mm).
- Dung sai cấp G: với cỡ 6,35, độ cao mũi (khoảng cách từ mũi đến tâm đường tròn nội tiếp) lệch tối đa ±0,025 mm và ØI.C lệch tối đa ±0,025 mm, trong khi cấp M cho ±0,08 mm và ±0,05 mm; độ dày S lệch ±0,13 mm ở cả hai cấp.
- Rãnh siêu tinh: rãnh bẻ phoi dành cho lượt cắt cuối, nơi yêu cầu bề mặt và kích thước cao. Mã sản phẩm có hậu tố -SF; hậu tố rãnh không thuộc phần mã theo ISO 1832 nên nơi sản xuất khác có thể dùng ký hiệu khác. Gặp mã CCGT 060204 có hậu tố khác, bạn đối chiếu theo công dụng của rãnh chứ không theo chữ.
- Mảnh dương, lực cắt thấp: mảnh dương (positive) có lực cắt thấp, nên phù hợp với tiện lỗ và tiện ngoài chi tiết mảnh, dài.
- Cỡ nhỏ trong họ thoi 80° dương: họ có ba cỡ 0602, 09T3 và 1204; cỡ 0602 có ØI.C 6,35 mm và độ dày 2,38 mm, nhỏ hơn hai cỡ còn lại (9,525 và 12,7 mm; 3,97 và 4,76 mm).
Thông Số CCGT 0602
Hai mã CCGT 0602 cùng cạnh cắt 6,4 mm, đường tròn nội tiếp ØI.C 6,35 mm, độ dày S 2,38 mm và lỗ giữa 2,8 mm; chỉ bán kính mũi r khác nhau.
| Mã sản phẩm | L | ØI.C | S | ød | r |
|---|---|---|---|---|---|
| CCGT060202-SF | 6,4 | 6,35 | 2,38 | 2,8 | 0,2 |
| CCGT060204-SF | 6,4 | 6,35 | 2,38 | 2,8 | 0,4 |
Các mảnh tiện cùng nhóm xem tại danh mục Chíp dao tiện.
Chọn Mã CCGT 0602: Bán Kính Mũi 0,2 Hay 0,4
Mã CCGT 0602 chọn theo bán kính mũi 0,2 hay 0,4 mm, tùy lực cắt và độ mịn bề mặt cần đạt.
- CCGT060202, bán kính mũi 0,2 mm: bán kính nhỏ cho lực hướng kính nhỏ hơn; khi chi tiết dễ rung, bạn nên thử mã này.
- CCGT060204, bán kính mũi 0,4 mm: mũi khỏe hơn và, ở cùng lượng chạy dao, độ nhấp nhô lý thuyết của bề mặt thấp hơn.
Độ nhấp nhô lý thuyết là phần đỉnh–đáy do mũi dao để lại giữa hai vòng chạy dao; giá trị thực còn phụ thuộc máy, độ cứng vững và tưới nguội.
CCGT 0602 Khác CCGT 09T3, CCMT 0602 Và CCGX 0602 Ở Đâu
CCGT 0602 khác CCMT 0602 ở cấp dung sai (G so với M) và nhóm rãnh, khác CCGX 0602 ở nhóm rãnh (siêu tinh so với nhôm) dù cùng cấp G, và khác CCGT 09T3 ở cỡ.
| Mảnh | ØI.C | S | Cấp dung sai | Nhóm rãnh | Dùng cho | Số mã |
|---|---|---|---|---|---|---|
| CCGT 0602 | 6,35 | 2,38 | G | -SF | Tiện siêu tinh | 2 |
| CCGT 09T3 | 9,525 | 3,97 | G | -SF (1 mã); -USF cắt phải (R) và cắt trái (L) (6 mã) | Tiện siêu tinh | 7 |
| CCMT 0602 | 6,35 | 2,38 | M | HF, EF (tinh); HM, EM (bán tinh); HR (thô) | Tiện tinh, bán tinh, thô | 11 |
| CCGX 0602 | 6,35 | 2,38 | G | -LC, -LH | Tiện nhôm | 5 |
Các mảnh cỡ 0602 cùng số đo nên dùng chung ổ cán, còn CCGT 09T3 lớn hơn nên không lắp được vào ổ cỡ 0602. Lượt cuối cần dung sai G và rãnh siêu tinh thì chọn CCGT; cần bán tinh hoặc thô trên cùng ổ thì chọn CCMT; phôi nhôm thì chọn CCGX. Tiện tinh không riêng của CCGT, vì CCMT cũng có rãnh tinh HF, EF.
Các mảnh thoi 80° khác như CCMT các cỡ và CNMG: xem Mảnh tiện C.
CCGT 0602 Lắp Vào Cán Dao Nào
CCGT 0602 lắp trên cán tiện ngoài SCACR/L góc tiếp cận 90° và SCLCR/L góc tiếp cận 95°. Cán tiện lỗ dạng thanh SCLCR/L góc tiếp cận 95° có ba đường kính thân Ø8, Ø10 và Ø12; cùng cỡ 06 còn có hai kiểu cán tiện lỗ dạng thanh khác là SCFCR 90° và SCLCR 95°.
Góc tiếp cận Kr là góc nghiêng chính của lưỡi cắt. Trong các mã SCACR, SCLCR, SCFCR, chữ S đầu tiên là kiểu kẹp bằng vít xuyên qua lỗ giữa của mảnh, R là cán phải và L là cán trái.
Dmin là đường kính lỗ tối thiểu mà cán tiện vào được, do cán quyết định; bạn chọn cán theo đường kính lỗ cần tiện.


| Cán tiện lỗ | Thân cán | Dmin | Góc tiếp cận (Kr) |
|---|---|---|---|
| S08K-SCLCR/L06 | Ø8 | 10 | 95° |
| S10K-SCLCR/L06 | Ø10 | 13 | 95° |
| S12M-SCLCR/L06 | Ø12 | 16 | 95° |
Kiểu cán và thân cán đầy đủ xem ở danh mục Dao tiện ngoài và Dao tiện lỗ.
Câu Hỏi Thường Gặp Về CCGT 0602
CCGT 0602 là gì và cỡ 0602 gồm những nhóm mảnh nào?
CCGT 0602 là nhóm mảnh cấp G rãnh siêu tinh trong cỡ 0602. Cỡ này có bốn nhóm dùng chung ổ cán: CCGT 2 mã, CCMT 11 mã, CCGX cho nhôm 5 mã và CCMW không rãnh bẻ phoi 1 mã.
CCGT 060204 có tiện được nhôm không?
CCGT060204 không phải mảnh chuyên nhôm; mảnh nhôm cùng cỡ và cùng bán kính mũi 0,4 mm là CCGX060204 với rãnh -LC hoặc -LH. CCGX 0602 có 5 mã (rãnh -LC: 060202 và 060204; rãnh -LH: 060202, 060204 và 060208), giới thiệu tại Mảnh tiện nhôm.
CCGT 0602 thay được CCMT 0602 không?
Hai mảnh lắp được vào cùng cán nhưng không thay nhau theo công dụng. CCMT 0602 còn có mã bán kính mũi 0,8 mm, trong khi CCGT 0602 chỉ có 0,2 và 0,4 mm; xem thêm CCMT 0602.
Chiều sâu cắt và lượng chạy dao của CCGT 0602 là bao nhiêu?
Dải khuyến nghị của rãnh siêu tinh -SF là chiều sâu cắt ap 0,05–1 mm và lượng chạy dao f 0,05–0,3 mm/vòng, chưa tách riêng cho cỡ 0602. Với cỡ nhỏ, bạn nên bắt đầu ở đầu thấp của dải rồi tăng từng nấc, kiểm tra phoi và bề mặt; tốc độ cắt tùy vật liệu phôi và mác hợp kim.
Báo Giá Mảnh Tiện CCGT 0602
Nam Dương là nhà cung cấp dụng cụ cắt chuyên nghiệp từ năm 2011; liên hệ ngay hotline 0911 066 515 để được tư vấn chọn mã và báo giá mảnh tiện CCGT 0602.